ما المقصود بالطباعة ثلاثية الأبعاد الصناعية
يُقصد بالطباعة ثلاثية الأبعاد الصناعية استخدام التصنيع الإضافي في إطار مهني، بمتطلبات من حيث القابلية للتكرار والآجال والخصائص الميكانيكية. الأمر لا يتعلق بحجم الآلة، بل بالمنهجية المتبعة. فالقطعة الصناعية تُحدَّد بكراسة شروط (الوظيفة، الجهود المطبقة، بيئة الاستخدام، الأبعاد الحرجة)، وتُصنَّع بإعدادات مضبوطة وتخضع للفحص قبل التسليم.
في الممارسة العملية، تهيمن ثلاثة استخدامات:
- النمذجة الأولية السريعة: مجسمات لاختبار المظهر، نماذج أولية وظيفية، والتحقق من الأبعاد الخارجية والتركيب.
- السلاسل الصغيرة: من بضع وحدات إلى بضع مئات من القطع، عندما لا يكون القالب مجديًا اقتصاديًا أو لا يزال غير مبرر.
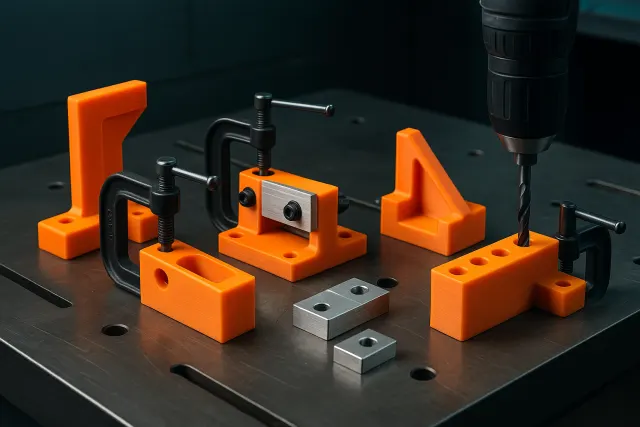
- الأدوات والصيانة: قوالب القياس والتركيبات وأدوات الورشة، أو قطع الغيار المعاد إنتاجها بالمسح ثلاثي الأبعاد.
القاسم المشترك بين هذه الاستخدامات هو غياب الأدوات المخصصة. فتكلفة البدء شبه معدومة، ما يتيح التكرار والتعديل ويجعل تصنيع القطعة الواحدة مجديًا اقتصاديًا.
النمذجة الأولية السريعة: المستويات الثلاثة للنموذج الأولي
لا تجيب جميع النماذج الأولية عن السؤال نفسه. التمييز بينها يجنّبكم إنفاق تكلفة دقة أو مادة غير ضرورية في مرحلة معينة.
النموذج الأولي للشكل
يُستخدم لتقييم الحجم والتصميم المريح للاستخدام والنسب. يُعرض ويُمسك باليد ويُوضع في بيئته الفعلية. تكفي عادة طباعة بتقنية FDM باستخدام PLA وبارتفاع طبقة قياسي. الهدف هو السرعة والقدرة على إعادة إنتاج نسخة جديدة في اليوم التالي.
النموذج الأولي الوظيفي
يجب أن يُركَّب وأن يُثبَّت بالتعشيق، وأن يتحمل جهدًا أو درجة حرارة معينة. وهنا تصبح المادة عاملاً حاسمًا: PETG لمقاومة عامة جيدة، وASA للاستخدام الخارجي والحرارة المعتدلة، والنايلون أو النايلون المقوى بألياف الكربون للصلابة والمتانة الميكانيكية، وTPU للقطع المرنة. ويجب أن تراعي الأبعاد الوظيفية هوامش الفراغ الخاصة بكل طريقة طباعة، والمفصّلة في دليلنا حول التفاوتات والتعديلات في الطباعة ثلاثية الأبعاد.
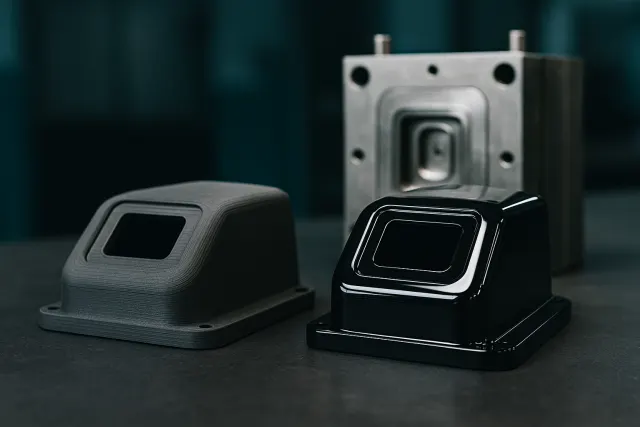
نموذج المظهر النهائي
يقترب من مظهر المنتج النهائي: أسطح ناعمة، تفاصيل دقيقة، وألوان. يوفر راتنج SLA دقة سطحية ممتازة؛ والطباعة متعددة الألوان تتيح تقديم قطعة بألوان المنتج دون الحاجة للطلاء. وتُكمَّل النتيجة بمرحلة من التشطيبات والمعالجة اللاحقة (الصنفرة، الطلاء الأساسي، الدهان).
حدّدوا السؤال الذي يجب أن يجيب عنه كل نموذج أولي قبل إطلاق طباعته: «هل يمر الغطاء فوق الموصل؟»، «هل يصمد المشبك بعد خمسين عملية تركيب؟». هذا السؤال هو الذي يحدد التقنية والمادة والمنطقة التي يجب الاهتمام بها، ويجنّبكم المبالغة في مواصفات النسخ الأولى.
اختيار التقنية والمادة
تغطي عائلتان من التقنيات معظم احتياجات النمذجة الأولية والسلاسل الصغيرة. يفصّلهما دليلنا حول تقنيات الطباعة ثلاثية الأبعاد؛ وفيما يلي الأساسيات لاتخاذ القرار.
| المعيار | FDM (الترسيب بالانصهار) | SLA (الراتنج الضوئي) |
|---|---|---|
| الاستخدام النموذجي | قطع وظيفية، صناديق، حوامل، أدوات ورشة | قطع دقيقة، تفاصيل، أسطح ناعمة، نماذج مرجعية |
| اختيار المواد | واسع: PLA وPETG وABS/ASA وTPU والنايلون والمواد المقواة بالكربون | أضيق، والخصائص تعتمد على نوع الراتنج |
| حالة السطح | طبقات ظاهرة، يمكن تحسينها بالتشطيب | ناعم جدًا، تفاصيل واضحة |
| الأبعاد الكبيرة | مناسب للقطع الكبيرة | حجم تصنيع أكثر محدودية |
| السلوك الميكانيكي | جيد، لكنه متباين الخواص (أضعف بين الطبقات) | أكثر تجانسًا، وغالبًا أكثر هشاشة عند الصدم حسب نوع الراتنج |
يُستنتج اختيار المادة من بيئة استخدام القطعة: درجة الحرارة، التعرض للأشعة فوق البنفسجية، ملامسة الزيوت أو المذيبات، الجهود المتكررة، والحاجة إلى المرونة. يقارن دليل مواد الطباعة ثلاثية الأبعاد خصائصها وحدودها. وعند التردد بين مادتين، فإن طباعة القطعة نفسها بكلتيهما واختبارها في ظروف واقعية غالبًا ما يكون أقل تكلفة من نقاش طويل.
السلاسل الصغيرة: متى تظل الطباعة ثلاثية الأبعاد مجدية
تبقى الطباعة ثلاثية الأبعاد مبررة في الإنتاج بسلاسل طالما أن تكلفة القالب لا تُستهلك بالكمية المطلوبة. وهي مناسبة بشكل خاص في الحالات التالية:
- أحجام ضعيفة أو غير مؤكدة: سلسلة تجريبية، إطلاق تجاري اختباري، منتج متخصص، أو قطع بديلة لمعدات قديمة.
- التخصيص: يمكن أن تختلف كل قطعة (علامة، بُعد، تكييف حسب العميل) دون تكلفة إضافية للأدوات.
- أشكال هندسية يستحيل صبها بقالب: قنوات داخلية، زوايا سالبة، أو قطع موحّدة تحل محل تجميع عدة عناصر.
- إنتاج انتقالي: توفير قطع أثناء تصنيع القالب، أو بعد تغيير في الإصدار.
بعد تجاوز حجم معين، يصبح الحقن البلاستيكي أكثر اقتصادية للقطعة الواحدة. ويُشرح المنطق لتحديد هذه العتبة في مقارنتنا الطباعة ثلاثية الأبعاد أو الحقن البلاستيكي. أما لتقدير ميزانية سلسلة مطبوعة، فإن العوامل المؤثرة مفصّلة في ما يحدد سعر الطباعة ثلاثية الأبعاد.
في الإنتاج بسلاسل، الانتظام هو الأهم. تُثبَّت الإعدادات (المادة، الاتجاه، ارتفاع الطبقة، نسبة الحشو) على قطعة معتمدة، ثم تُستنسخ بشكل مطابق. والاحتفاظ بقطعة مرجعية في الورشة يتيح مقارنة كل دفعة إنتاج.
التصميم من أجل التصنيع الإضافي
القطعة المصممة للتشغيل الآلي أو للحقن يمكن طباعتها غالبًا، لكن ليس دائمًا بأفضل جودة. بعض القواعد تُحسّن النتيجة بشكل ملحوظ:
- التفكير في الاتجاه منذ مرحلة التصميم. في تقنية FDM، تقل مقاومة القطعة للجهود التي تميل إلى فصل الطبقات عن بعضها. وجّهوا الجهود الرئيسية ضمن مستوى الطبقات، وحدّدوا مسبقًا الوجه الذي سيستند إلى منصة الطباعة.
- تقليل الأجزاء البارزة بدون سند. بعد زاوية تقارب 45° بالنسبة إلى الوضع العمودي، تصبح الدعامات ضرورية، وهي تترك آثارًا وتطيل زمن التشغيل. واستخدام شطفة بدلاً من تدوير تحت سطح أفقي يُغني غالبًا عن الدعامة.
- تحديد سماكة الجدران بدقة. الجدران الرقيقة جدًا تتشوه؛ والكتل المصمتة غير الضرورية تستهلك وقتًا ومادة إضافيين. أضلاع التقوية أفضل من سماكة موحدة.
- التخطيط للتجميع مسبقًا. استخدام إنسرتات ملولبة مُركَّبة بالحرارة بدلاً من الخيوط المطبوعة للبراغي التي تُفك وتُركَّب كثيرًا؛ وهوامش فراغ مناسبة للتعشيق؛ ومشابك مصممة وفق مرونة المادة.
- تسليم ملف نظيف. الشبكة المضلعة المغلقة، بالمقياس الصحيح ودقة كافية، تتجنب التعديلات المتكررة. راجعوا دليلنا حول إعداد ملف STL أو 3MF.
إذا لم يكن لديكم نموذج CAD، يمكنكم الانطلاق من وصف أو من صور: حيث يُنشئ استوديو الذكاء الاصطناعي ثلاثي الأبعاد قطعة بارامترية قابلة للطباعة، تعدّلون أبعادها قبل التصدير أو الطلب. ولفهم فائدة النموذج ذي الأبعاد القابلة للتعديل، اطّلعوا على النموذج البارامتري أو الشبكة المضلعة.
من أجل تجميع بهامش فراغ دقيق، اطبعوا أولاً عينة اختبار من بضعة سنتيمترات تمثل فقط المنطقة الحرجة (ثقب، تجويف، مشبك). فهي تخرج في جزء يسير من وقت طباعة القطعة الكاملة، وتتيح لكم ضبط البعد قبل إطلاق السلسلة.
تنظيم مشروع مع ورشة طباعة
يسير مشروع النمذجة الأولية أو السلسلة الصغيرة بشكل أفضل عندما تُنقل المعلومات المفيدة منذ البداية:
- الملف ثلاثي الأبعاد (STEP أو STL أو 3MF)، ومخطط يتضمن الأبعاد الحرجة وتفاوتاتها إن أمكن؛
- وظيفة القطعة وبيئة استخدامها (الجهود، درجة الحرارة، الاستخدام الخارجي، التلامس الكيميائي)؛
- الكمية المطلوبة، واحتمال التحول إلى إنتاج بسلسلة لاحقًا؛
- مستوى التشطيب المطلوب والأوجه الظاهرة؛
- المهلة الفعلية المطلوبة.
تُشغّل ورشة Timelapse-3D، الواقعة في منطقة الفار، بشكل دائم أكثر من عشرين آلة FDM متعددة المواد وSLA، من بينها آلة Bambu Lab H2D للقطع الكبيرة حتى نحو 60 سم وللطباعة متعددة الألوان حتى 8 ألوان. ويعمل الإنتاج على مدار الساعة طوال الأسبوع، وتُعطى الأولوية للطلبات العاجلة، وتُسلَّم القطع إلى جميع أنحاء فرنسا. وعندما يجب الاستناد إلى قطعة موجودة كمرجع، يتيح المسح الصناعي ثلاثي الأبعاد الانطلاق من هندستها الحقيقية.
وأخيرًا، حافظوا على منطق التكرار القصير: نسخة، فاختبار، فتصحيح. وهذا بالتحديد ما يتيحه التصنيع الإضافي، وفيه يكمن أكبر كسب للوقت مقارنة بالطرق التقليدية.
الأسئلة الشائعة
ما الفرق بين الطباعة ثلاثية الأبعاد للاستخدام الشخصي والطباعة ثلاثية الأبعاد الصناعية؟
يكمن الفرق أساسًا في المنهجية: كراسة الشروط، اختيار المواد التقنية، تثبيت الإعدادات، وفحص القطع. قد تكون التقنيات المستخدمة متقاربة، لكن الطباعة ثلاثية الأبعاد الصناعية تستهدف قطعًا وظيفية وقابلة للتكرار تُسلَّم ضمن مهلة محددة.
كم من الوقت يستغرق الحصول على نموذج أولي مطبوع بتقنية ثلاثية الأبعاد؟
يمكن طباعة قطعة صغيرة في بضع ساعات، وقطعة كبيرة في يوم عمل أو أكثر على الآلة. ويجب إضافة وقت إعداد الملف، والمعالجة اللاحقة إن وُجدت، ووقت النقل. وفي ورشة تعمل بشكل متواصل، يمكن غالبًا شحن النموذج الأولي خلال أيام قليلة.
هل تناسب الطباعة ثلاثية الأبعاد إنتاج سلسلة صغيرة من القطع؟
نعم، طالما أن تكلفة القالب لا تُستهلك بالكمية المطلوبة، أو أن الشكل الهندسي والتخصيص يفرضان ذلك. وهي مناسبة جدًا للسلاسل التجريبية والمنتجات المتخصصة وقطع الاستبدال. وبعد تجاوز حجم معين، يصبح الحقن أكثر اقتصادية للقطعة الواحدة.
ما المادة الأنسب لنموذج أولي وظيفي؟
يُعد PETG خيارًا جيدًا ومتعدد الاستخدامات، وASA مناسب للاستخدام الخارجي والحرارة المعتدلة، والنايلون والنايلون المقوى بالكربون للقطع الميكانيكية شديدة التحميل، وTPU للقطع المرنة. ويعتمد الاختيار الأمثل على البيئة الفعلية للقطعة: درجة الحرارة، الأشعة فوق البنفسجية، المواد الكيميائية، والجهود المطبقة.