Por qué imprimir el utillaje de taller
El utillaje de producción (plantillas, montajes, calibres, soportes) se fabrica a menudo en pequeña cantidad, bajo demanda, y se modifica a medida que evoluciona el producto. Es exactamente el terreno en el que la fabricación aditiva destaca:
- Plazo corto: sin programación de mecanizado ni posicionamiento complejo, la pieza sale directamente del archivo.
- Coste bajo: un montaje de polímero consume poco material y tiempo de máquina, incluso con una forma compleja.
- Forma libre: una plantilla puede ajustarse exactamente a la pieza que recibe, incorporar huelgos, asas, marcas en relieve.
- Iteración: si el operario propone una mejora, se modifica el modelo y se vuelve a imprimir.
- Ligereza: un montaje impreso pesa a menudo mucho menos que su equivalente metálico, algo que cuenta para la manipulación y la ergonomía.
La impresión 3D no sustituye al utillaje metálico sometido a grandes esfuerzos, a la abrasión o al calor. Pero una gran parte de los montajes de taller solo está sometida a esfuerzos moderados: posicionan, guían, controlan o ordenan.
Las aplicaciones más habituales
Plantillas de taladrado
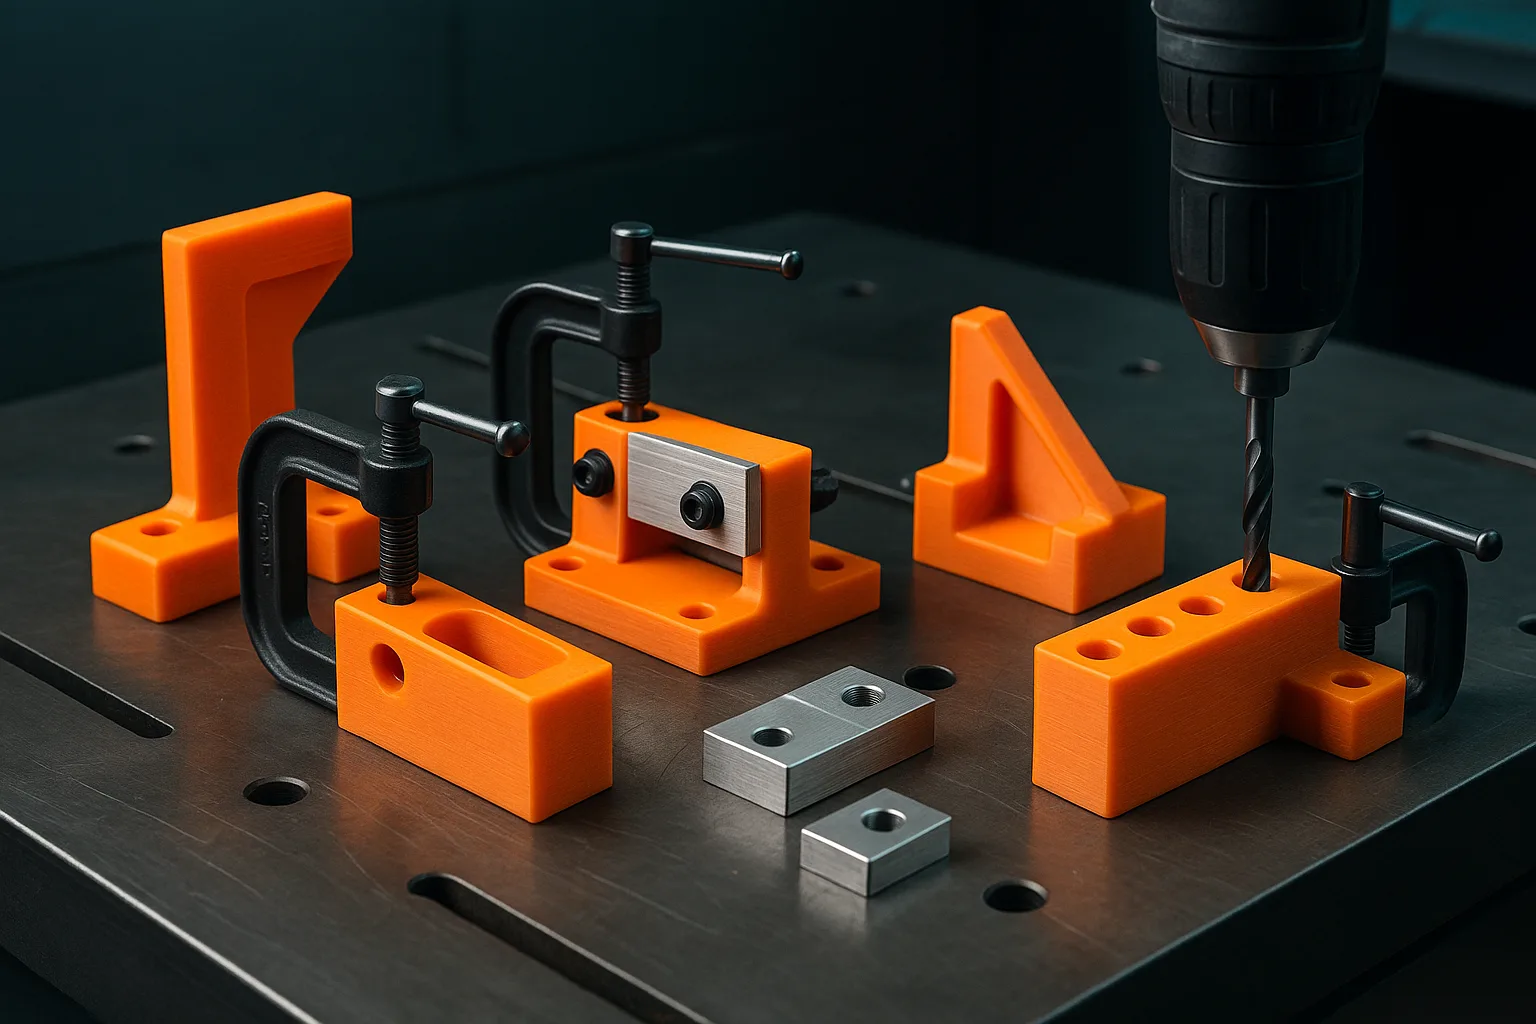
La plantilla se coloca sobre la pieza, se indexa en sus bordes o en sus taladros existentes, y guía la broca a las posiciones correctas. Para una serie de taladros repetitivos, evita el trazado y los errores de cota. El guiado de la broca en el plástico se desgasta rápidamente: se insertan casquillos de taladrado metálicos en alojamientos previstos a tal efecto, ajustados a presión o pegados. El plástico garantiza entonces únicamente el posicionamiento.
Montajes de ensamblaje y de encolado
Mantienen varias piezas en su posición relativa durante el atornillado, el encolado, la soldadura o el remachado. Un montaje impreso puede reproducir en hueco la forma exacta de las piezas, con huelgos para las herramientas y las rebabas de pegamento.
Calibres pasa / no pasa
Un calibre pasa / no pasa permite a un operario comprobar rápidamente una cota sin instrumento de medida. En impresión 3D, es adecuado para el control de cotas con una tolerancia cómoda (del orden de algunas décimas de milímetro). Para tolerancias estrechas, la imprecisión del proceso y el desgaste del plástico lo hacen inadecuado: en ese caso se mantiene un calibre metálico o un instrumento de medida.
Mordazas blandas para tornillo de banco
Unas mordazas de TPU o de PETG, fijadas con imanes o con tornillos sobre las mordazas del tornillo de banco, protegen las piezas frágiles o ya terminadas. Unas mordazas perfiladas que se ajustan a una forma redonda, cónica o irregular permiten sujetar piezas imposibles de agarrar de otro modo.
Soportes de cables, de herramientas y organización
Portaherramientas a medida para panel mural o carro de taller, guías y clips de cables, soportes de sensores, bandejas de kitting recortadas a la forma de los componentes: estas piezas sencillas mejoran la organización del puesto. Muchas pueden partir de un modelo genérico: la biblioteca de modelos paramétricos ofrece escuadras, separadores, clips de cables y soportes cuyas cotas puedes ajustar.
Detectores de error (poka-yoke)
Un sistema poka-yoke hace físicamente imposible un montaje incorrecto: una espiga que solo entra en un sentido, un nido que solo acepta la pieza en la orientación correcta, una placa que oculta los taladros innecesarios de una variante. La impresión 3D permite crear uno rápidamente para cada referencia e identificarlos mediante un color o un marcado en relieve.
Graba en cada plantilla, en relieve o en hueco, la referencia de la pieza correspondiente y un número de versión. Cuando el producto evoluciona, se sabe inmediatamente qué utillaje está actualizado, y la impresión multicolor incluso permite distinguir las variantes de un vistazo.
Elegir el material del utillaje
El PLA resulta tentador por su facilidad de impresión, pero se deforma a temperatura moderada (un coche o un taller en verano puede bastar) y es quebradizo. Para un utillaje que debe durar, son preferibles los siguientes materiales:
| Material | Ventajas para el utillaje | Usos típicos |
|---|---|---|
| PETG | Buena tenacidad, resiste mejor los impactos que el PLA, poco sensible a la humedad ambiental | Plantillas habituales, soportes, organización, sistemas poka-yoke |
| ASA | Resistencia a la temperatura y a los UV superior al PETG | Montajes cerca de fuentes de calor moderado, puestos exteriores |
| Nylon cargado con fibra de carbono | Rigidez elevada, buena estabilidad dimensional, resistencia al desgaste | Montajes de precisión, plantillas exigidas, piezas de sujeción |
| TPU | Flexible, amortiguador, no daña las superficies | Mordazas blandas, protecciones, topes, patines antideslizantes |
Para profundizar, nuestra guía de materiales para la impresión 3D compara estos materiales de forma más completa.
Reglas de diseño de una buena plantilla
- Indexar sobre referencias fiables. La plantilla debe posicionarse sobre superficies o taladros de referencia de la pieza, idealmente según el principio de los tres puntos de apoyo, luego dos, luego uno, para un posicionamiento único y sin hiperestatismo.
- Prever las holguras. Una pieza que debe entrar en un nido necesita una holgura adaptada al proceso. Los valores habituales se detallan en la guía de tolerancias y ajustes.
- Despejar los ángulos. Un nido de ángulos vivos tropieza con las aristas de la pieza: añade huelgos en las esquinas.
- Orientar para la resistencia. Los esfuerzos de apriete y de palanca deben trabajar en el plano de las capas. Una pata que se rompe entre dos capas es casi siempre un problema de orientación.
- Reforzar las zonas exigidas. Más paredes y un relleno más denso alrededor de las fijaciones, nervios en lugar de una masa maciza.
- Añadir ergonomía. Asas, agarres para los dedos, chaflanes de entrada para guiar la pieza: son detalles gratuitos en impresión 3D.
Combinar plástico y elementos metálicos
Un utillaje impreso gana mucho integrando algunos componentes estándar en los puntos de desgaste o de fijación:
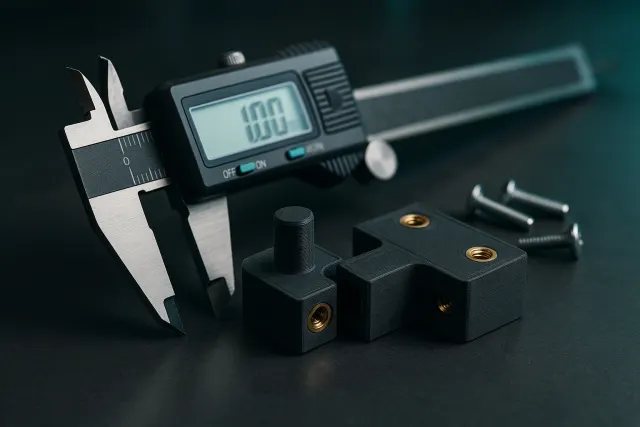
- Insertos roscados montados en caliente: de latón, introducidos con el soldador en un alojamiento dimensionado. Permiten atornillados repetidos sin arrancar el plástico.
- Casquillos de taladrado: guían la broca y absorben el desgaste.
- Pasadores de centrado metálicos ajustados a presión: para una indexación precisa y duradera.
- Imanes alojados en cavidades: fijación rápida de las mordazas blandas o de los soportes sobre una estructura metálica.
- Tuercas cautivas insertadas en alojamientos hexagonales, eventualmente durante una pausa de impresión.
Estos alojamientos se dimensionan a partir de las cotas del componente y de las recomendaciones de su fabricante, y luego se validan sobre una probeta antes de la pieza completa.
Antes de imprimir un gran montaje, imprime una muestra de unos centímetros que contenga únicamente un alojamiento de inserto, un taladro de casquillo y un trozo de nido. Calibras las holguras en una hora en lugar de descubrir un problema en la pieza completa.
De la idea a la herramienta sobre el banco
Para diseñar una plantilla hace falta el modelo 3D de la pieza que recibe. Si dispones del archivo CAD, parte directamente de él y construye la plantilla a su alrededor. Si no, un escaneo 3D de la pieza proporciona la superficie de referencia. Cuando la herramienta es sencilla (calzo, soporte, separador, guía), puedes describirla con sus cotas en el Estudio 3D IA, que genera un modelo paramétrico ajustable; nuestra guía para redactar el brief de una pieza 3D ayuda a formular la solicitud.
Exporta después un archivo limpio (ver preparar un archivo STL o 3MF) y manda imprimir en el material adecuado. El taller Timelapse-3D, en el Var, imprime el utillaje en PETG, ASA, nylon cargado de carbono o TPU, incluidos grandes montajes de hasta unos 60 cm, y entrega en toda Francia. El utillaje impreso se inscribe a menudo en un enfoque más amplio de prototipado y pequeñas series: la plantilla validada al mismo tiempo que la pieza que sirve para producir.
Preguntas frecuentes
¿Una plantilla de taladrado impresa en 3D es suficientemente precisa?
Sí para la mayoría de los taladrados de taller, siempre que se inserten casquillos de taladrado metálicos que guíen la broca. El plástico garantiza el posicionamiento, el casquillo garantiza el guiado y absorbe el desgaste. Para tolerancias de posición muy estrechas, sigue siendo preferible una plantilla mecanizada.
¿Qué material elegir para un utillaje impreso en 3D?
El PETG es adecuado para la mayoría de las plantillas y soportes, el ASA cuando aumentan la temperatura o los UV, el nylon cargado con fibra de carbono para la rigidez y la estabilidad. El TPU se reserva para las mordazas blandas y las protecciones. Evita el PLA para un utillaje duradero, ya que se deforma con el calor.
¿Cómo fijar tornillos de forma sólida en una pieza impresa en 3D?
Lo más fiable es utilizar insertos roscados de latón montados en caliente en un alojamiento dimensionado. Soportan montajes y desmontajes repetidos. Para atornillados ocasionales, unas tuercas cautivas en alojamientos hexagonales también son una buena solución.
¿Qué es un sistema poka-yoke impreso en 3D?
Es un elemento que hace físicamente imposible un montaje incorrecto, por ejemplo un nido que solo acepta la pieza en la orientación correcta. La impresión 3D permite crear uno por referencia, rápidamente y a bajo coste, y distinguirlos por color o marcado.