Perché stampare la propria attrezzatura da laboratorio
L'attrezzatura di produzione (dime, attrezzi di montaggio, calibri, supporti) è spesso realizzata in piccola quantità, su richiesta, e modificata con l'evoluzione del prodotto. È esattamente il terreno in cui la produzione additiva eccelle:
- Tempi brevi: nessuna programmazione di lavorazione né posizionamento complesso, il pezzo esce direttamente dal file.
- Costo basso: un attrezzo in polimero consuma poco materiale e poco tempo macchina, anche con una forma complessa.
- Forma libera: una dima può adattarsi esattamente al pezzo che riceve, integrare scarichi, impugnature, riferimenti in rilievo.
- Iterazione: se l'operatore propone un miglioramento, si modifica il modello e si ristampa.
- Leggerezza: un attrezzo stampato pesa spesso molto meno del suo equivalente metallico, il che conta per la movimentazione e l'ergonomia.
La stampa 3D non sostituisce l'attrezzatura metallica soggetta a forti sollecitazioni, abrasione o calore. Ma gran parte degli attrezzi da laboratorio è soggetta solo a sollecitazioni moderate: posizionano, guidano, controllano o organizzano.
Le applicazioni più comuni
Dime di foratura
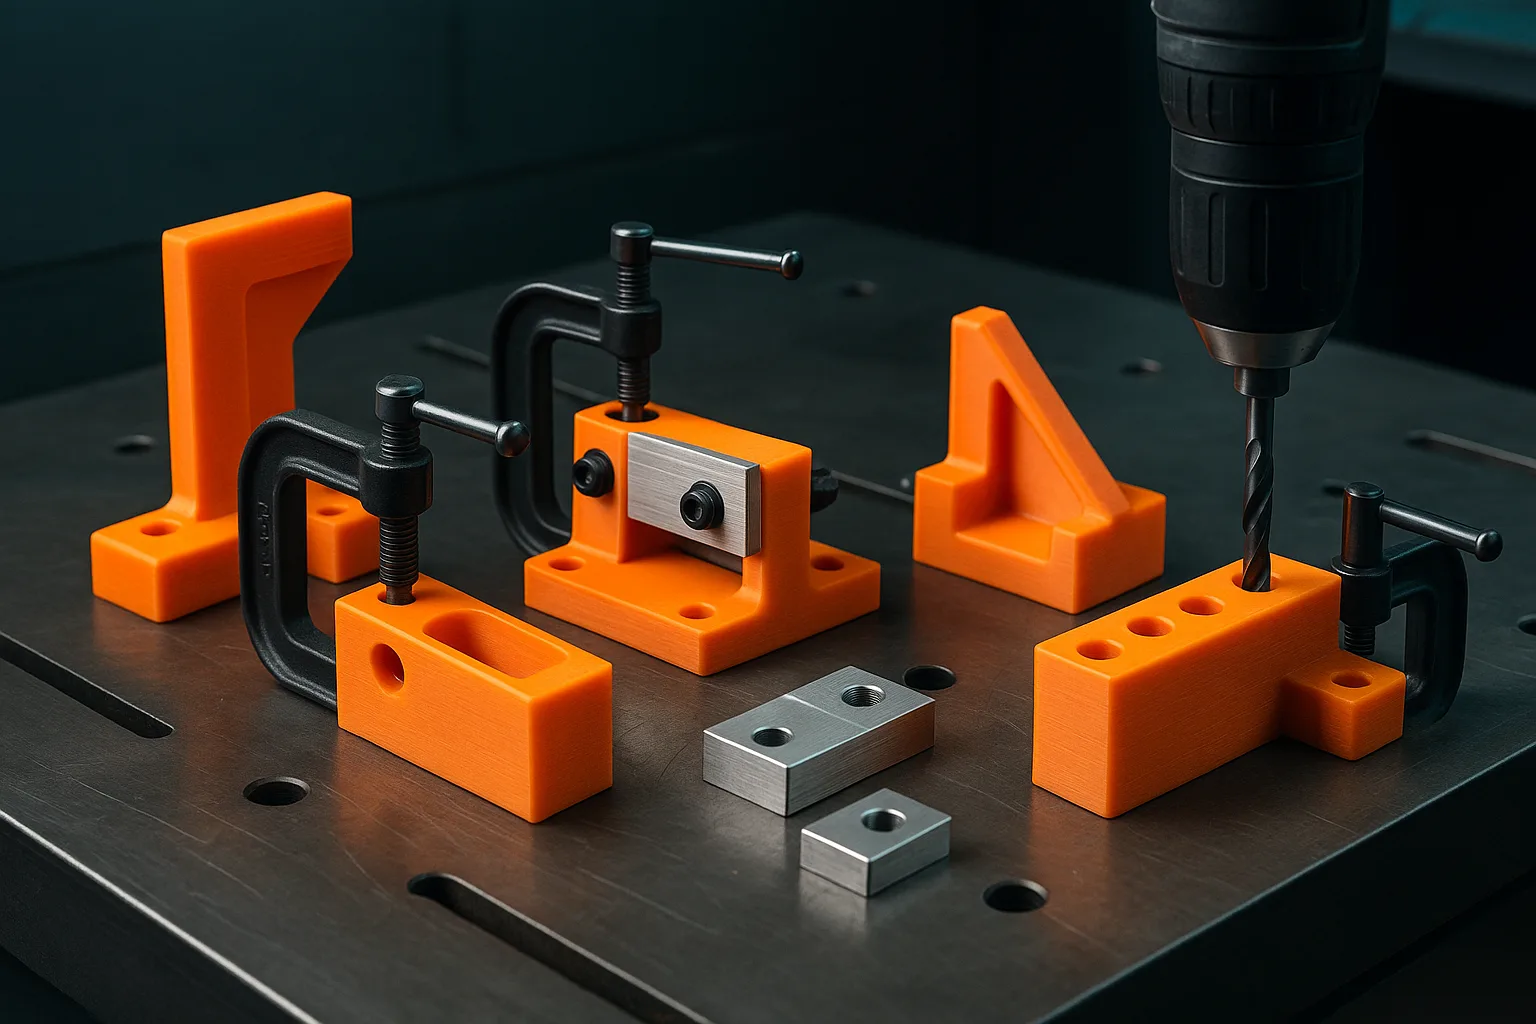
La dima si posiziona sul pezzo, si indicizza sui suoi bordi o sui suoi fori esistenti, e guida la punta nelle posizioni corrette. Per una serie di fori ripetitivi, evita il tracciamento e gli errori di quota. La guida della punta nella plastica si usura rapidamente: si inseriscono boccole di foratura metalliche in alloggiamenti previsti a tale scopo, incastrate a pressione o incollate. La plastica garantisce quindi solo il posizionamento.
Attrezzi di montaggio e incollaggio
Mantengono più pezzi nella loro posizione relativa durante l'avvitamento, l'incollaggio, la saldatura o la graffatura. Un attrezzo stampato può riprodurre in negativo la forma esatta dei pezzi, con scarichi per gli utensili e le sbavature di colla.
Calibri passa / non passa
Un calibro passa / non passa permette a un operatore di verificare rapidamente una quota senza strumenti di misura. In stampa 3D, è adatto al controllo di quote con una tolleranza confortevole (dell'ordine di qualche decimo di millimetro). Per tolleranze strette, l'imprecisione del processo e l'usura della plastica lo rendono inadatto: si mantiene allora un calibro metallico o uno strumento di misura.
Ganasce morbide per morsa
Ganasce in TPU o in PETG, fissate con magneti o con viti sulle ganasce della morsa, proteggono i pezzi fragili o già finiti. Ganasce profilate che seguono una forma rotonda, conica o irregolare permettono di serrare pezzi altrimenti impossibili da tenere.
Supporti per cavi, utensili e organizzazione
Porta-utensili su misura per pannello a parete o carrello, guide e fermacavi, supporti per sensori, vassoi di kitting sagomati sulla forma dei componenti: questi pezzi semplici migliorano l'organizzazione della postazione. Molti possono partire da un modello generico: la libreria di modelli parametrici propone squadrette, distanziali, fermacavi e supporti di cui potete regolare le quote.
Dispositivi anti-errore (poka-yoke)
Un dispositivo anti-errore rende fisicamente impossibile un montaggio scorretto: un piolo che entra solo in un senso, una sede che accetta il pezzo solo nell'orientamento corretto, una piastra che maschera i fori inutili di una variante. La stampa 3D permette di crearne rapidamente uno per ogni codice e di distinguerli con un colore o una marcatura in rilievo.
Incidete su ogni dima, in rilievo o in incavo, il codice del pezzo interessato e un indice di versione. Quando il prodotto evolve, si sa immediatamente quale attrezzatura è aggiornata, e la stampa multicolore permette persino di distinguere le varianti a colpo d'occhio.
Scegliere il materiale dell'attrezzatura
Il PLA è allettante per la sua facilità di stampa, ma si deforma a temperatura moderata (un'auto o un laboratorio in estate possono bastare) ed è fragile. Per un'attrezzatura che deve durare, i seguenti materiali sono preferibili:
| Materiale | Vantaggi per l'attrezzatura | Usi tipici |
|---|---|---|
| PETG | Buona tenacità, resiste meglio agli urti del PLA, poco sensibile all'umidità ambientale | Dime comuni, supporti, organizzazione, dispositivi anti-errore |
| ASA | Tenuta in temperatura e ai UV superiore al PETG | Attrezzi vicini a fonti di calore moderato, postazioni esterne |
| Nylon caricato fibra di carbonio | Rigidità elevata, buona stabilità dimensionale, resistenza all'usura | Attrezzi di precisione, dime sollecitate, pezzi di presa |
| TPU | Flessibile, ammortizzante, non rovina le superfici | Ganasce morbide, protezioni, battute, pattini antiscivolo |
Per approfondire, la nostra guida ai materiali per la stampa 3D confronta questi materiali in modo più completo.
Regole di progettazione di una buona dima
- Indicizzare su riferimenti affidabili. La dima deve posizionarsi su superfici o fori di riferimento del pezzo, idealmente secondo il principio dei tre punti d'appoggio poi due poi uno, per un posizionamento unico e senza iperstaticità.
- Prevedere i giochi. Un pezzo che deve entrare in una sede ha bisogno di un gioco adatto al processo. I valori abituali sono descritti nella guida alle tolleranze e agli accoppiamenti.
- Scaricare gli angoli. Una sede con angoli vivi urta contro gli spigoli del pezzo: aggiungete degli scarichi agli angoli.
- Orientare per la resistenza. Le sollecitazioni di serraggio e di leva devono agire nel piano degli strati. Una linguetta che si rompe tra due strati è quasi sempre un problema di orientamento.
- Rinforzare le zone sollecitate. Più pareti e un riempimento più denso intorno ai fissaggi, nervature piuttosto che una massa piena.
- Aggiungere ergonomia. Impugnature, prese per le dita, smussi d'ingresso per guidare il pezzo: sono dettagli gratuiti in stampa 3D.
Combinare plastica ed elementi metallici
Un'attrezzatura stampata guadagna molto a integrare alcuni componenti standard nei punti di usura o di fissaggio:
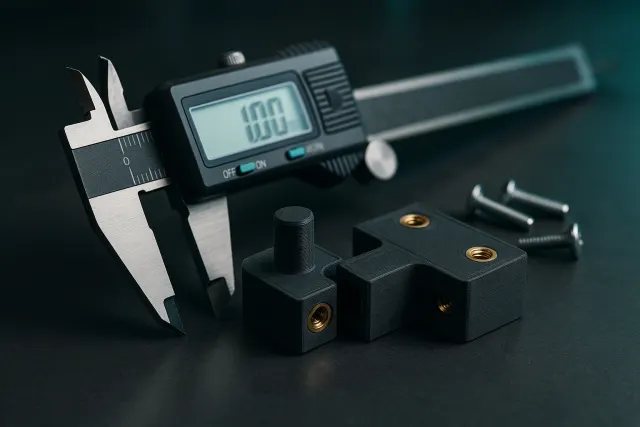
- Inserti filettati a caldo: in ottone, inseriti con un saldatore in un alloggiamento dimensionato. Permettono avvitamenti ripetuti senza strappare la plastica.
- Boccole di foratura: guidano la punta e assorbono l'usura.
- Spine di centraggio metalliche incastrate a pressione: per un'indicizzazione precisa e duratura.
- Magneti alloggiati in cavità: fissaggio rapido delle ganasce morbide o dei supporti su un telaio metallico.
- Dadi prigionieri inseriti in alloggiamenti esagonali, eventualmente durante una pausa di stampa.
Questi alloggiamenti si dimensionano a partire dalle quote del componente e dalle raccomandazioni del suo produttore, poi si convalidano su un provino prima del pezzo completo.
Prima di stampare un grande attrezzo, stampate un campione di pochi centimetri contenente solo un alloggiamento per inserto, un alesaggio per boccola e un pezzo di sede. Calibrate i giochi in un'ora invece di scoprire un problema sul pezzo intero.
Dall'idea all'utensile sul banco di lavoro
Per progettare una dima, serve il modello 3D del pezzo che riceve. Se disponete del file CAD, partite direttamente da esso e costruite la dima intorno. Altrimenti, una scansione 3D del pezzo fornisce la superficie di riferimento. Quando l'utensile è semplice (spessore, supporto, distanziale, guida), potete descriverlo con le sue quote allo Studio 3D IA, che genera un modello parametrico regolabile; la nostra guida per redigere il brief di un pezzo 3D aiuta a formulare la richiesta.
Esportate quindi un file pulito (vedere preparare un file STL o 3MF) e fate stampare nel materiale adatto. Il laboratorio Timelapse-3D, nel Var, stampa l'attrezzatura in PETG, ASA, nylon caricato carbonio o TPU, compresi grandi attrezzi fino a circa 60 cm, e consegna in tutta la Francia. L'attrezzatura stampata si inserisce spesso in un approccio più ampio di prototipazione e piccole serie: la dima validata insieme al pezzo che serve a produrre.
Domande frequenti
Una dima di foratura stampata in 3D è abbastanza precisa?
Sì per la maggior parte dei fori da laboratorio, a condizione di inserire boccole di foratura metalliche che guidino la punta. La plastica garantisce il posizionamento, la boccola garantisce la guida e assorbe l'usura. Per tolleranze di posizione molto strette, resta preferibile una dima lavorata meccanicamente.
Quale materiale scegliere per un'attrezzatura stampata in 3D?
Il PETG è adatto alla maggior parte delle dime e dei supporti, l'ASA quando aumentano temperatura o UV, il nylon caricato fibra di carbonio per la rigidità e la stabilità. Il TPU è riservato alle ganasce morbide e alle protezioni. Evitate il PLA per un'attrezzatura duratura, perché si deforma al calore.
Come fissare saldamente delle viti in un pezzo stampato in 3D?
Il metodo più affidabile è usare inserti filettati in ottone a caldo in un alloggiamento dimensionato. Sopportano montaggi e smontaggi ripetuti. Per avvitamenti occasionali, i dadi prigionieri in alloggiamenti esagonali sono anche una buona soluzione.
Cos'è un dispositivo anti-errore poka-yoke stampato in 3D?
È un elemento che rende fisicamente impossibile un montaggio scorretto, ad esempio una sede che accetta il pezzo solo nell'orientamento corretto. La stampa 3D permette di crearne uno per ogni codice, rapidamente e a basso costo, e di distinguerli per colore o marcatura.