Los criterios que realmente importan
La pregunta «¿cuál es el mejor material?» no tiene una respuesta universal. Un material se elige en función de las exigencias que va a soportar la pieza. En el taller, repasamos sistemáticamente cinco criterios:
- Temperatura de uso: un termoplástico empieza a ablandarse al acercarse a su temperatura de transición vítrea (Tg). Una pieza en un vehículo al sol puede superar los 70 °C.
- Exposición a los UV y al exterior: algunos plásticos amarillean, se fragilizan o se deforman en pocos meses.
- Exigencias mecánicas: esfuerzo estático, impactos, flexión repetida (clips, bisagras), fricción.
- Entorno químico: aceites, carburantes, disolventes, productos de limpieza, humedad.
- Aspecto y precisión: superficie lisa, detalles finos, color, transparencia.
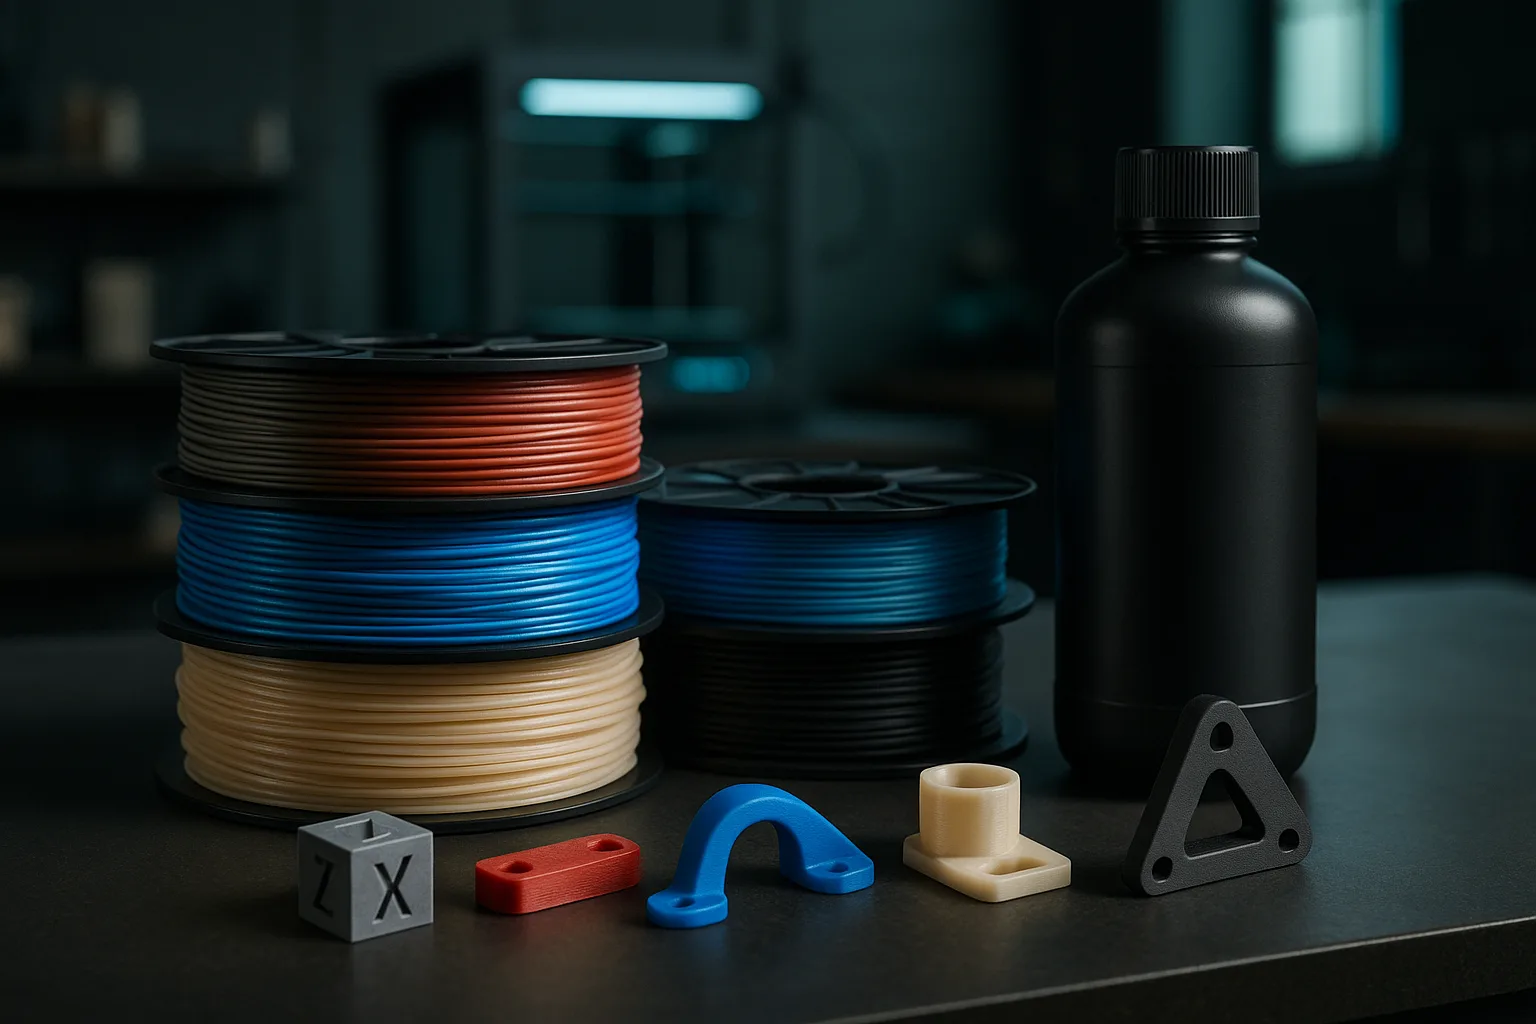
El material también depende de la tecnología: los filamentos se reservan al FDM, las resinas a los procesos SLA/MSLA, los polvos al SLS y al MJF. Si todavía dudas sobre el proceso, empieza por nuestra guía de tecnologías de impresión 3D FDM, SLA, SLS y MJF.
Los filamentos habituales: PLA, PETG, ABS y ASA
PLA: fácil, preciso, pero sensible al calor
El PLA es el filamento más sencillo de imprimir: poca contracción, muy poca deformación, detalles nítidos, amplia gama de colores. Es rígido y bastante resistente a la tracción, pero quebradizo ante los impactos. Su principal límite es térmico: su Tg se sitúa en torno a 60 °C. Una pieza de PLA dejada tras un parabrisas en verano se deforma. Resérvalo para prototipos de aspecto, maquetas, objetos de interior y plantillas poco exigentes.
PETG: el polivalente del día a día
El PETG ofrece un buen compromiso: más tenaz que el PLA (se dobla antes de romperse), mejor resistencia térmica con una Tg de unos 80 °C, buena resistencia a la humedad y a numerosos productos químicos. Es adecuado para soportes, carcasas, piezas técnicas de interior y numerosas piezas de recambio. Su superficie es algo más brillante y tiende a generar ligeros hilos.
ABS y ASA: calor y exterior
El ABS y el ASA tienen una Tg en torno a 100 °C. Soportan bien el calor y los impactos, y se lijan o alisan con facilidad. El ASA añade una muy buena resistencia a los UV: es nuestra primera opción para las piezas expuestas al exterior. Ambos necesitan una cámara cerrada y calefactada durante la impresión, ya que se contraen al enfriarse y pueden despegarse o agrietarse entre capas.
Los filamentos técnicos: TPU, nylon y compuestos
TPU: la flexibilidad
El TPU es un elastómero termoplástico. Según su dureza (habitualmente entre 85A y 98A en la escala Shore), va desde la goma flexible hasta el plástico semirrígido. Se utiliza para juntas, amortiguadores, protecciones, suelas, asas antideslizantes. Absorbe muy bien los impactos y resiste la abrasión. Se imprime lentamente y tolera mal las geometrías muy finas o los puentes largos.
Nylon (PA): la tenacidad
El nylon (PA6, PA12) es resistente, tenaz, con un buen comportamiento frente a la fricción y la fatiga. Es el material de los engranajes, guías, bisagras y clips exigentes. Absorbe la humedad ambiental: la bobina debe secarse antes de imprimir, y las propiedades de la pieza varían ligeramente según la humedad.
Compuestos cargados de fibra
Los filamentos cargados con fibras cortas de carbono o de vidrio (PETG-CF, PA-CF, PA-GF…) ganan notablemente en rigidez y estabilidad dimensional, con un aspecto mate que disimula las líneas de capa. A cambio, son más quebradizos en flexión y abrasivos: requieren una boquilla de acero templado. Son muy apreciados para las plantillas y utillajes de taller que deben permanecer rígidos y precisos.
Las resinas y los polvos
En la impresión con resina, se distinguen:
- Resinas estándar: excelente definición de detalle, superficie lisa, pero quebradizas y sensibles a los UV a largo plazo. Ideales para figuras, maquetas y prototipos visuales.
- Resinas técnicas: «tough» o tipo ABS (mejor resistencia a los impactos), alta temperatura, flexibles, transparentes. Acercan la resina a un uso funcional, sin igualar a un nylon sinterizado en fatiga.
- Resinas moldeables o calcinables: para la joyería y la fundición a la cera perdida.
En el sinterizado de polvo (SLS, MJF), domina el PA12: buenas propiedades mecánicas, casi isótropas, buena resistencia química, superficie mate. El PA11, más dúctil, y el TPU en polvo completan la oferta. Estos materiales son adecuados para pequeñas series de piezas funcionales, como se explica en nuestra guía sobre el prototipado y las pequeñas series.
Tabla comparativa de materiales
| Material | Resistencia térmica (Tg indicativa) | Impactos | UV / exterior | Facilidad de impresión | Usos típicos |
|---|---|---|---|---|---|
| PLA | ~60 °C | Baja | Media | Muy fácil | Prototipos de aspecto, maquetas, decoración |
| PETG | ~80 °C | Buena | Correcta | Fácil | Carcasas, soportes, piezas de recambio |
| ABS | ~100 °C | Buena | Baja (amarillea) | Delicada (cámara cerrada) | Piezas calientes, cárteres, piezas para alisar |
| ASA | ~100 °C | Buena | Muy buena | Delicada (cámara cerrada) | Piezas exteriores, automoción, señalización |
| TPU | Variable | Excelente | Correcta | Lenta | Juntas, amortiguadores, protecciones |
| Nylon (PA) | Elevada | Muy buena | Correcta | Delicada (secado) | Engranajes, bisagras, clips |
| Compuestos CF/GF | Según matriz | Media | Según matriz | Media (boquilla de acero) | Plantillas rígidas, utillaje |
| Resina estándar | Baja a media | Baja | Baja | Requiere postprocesado | Figuras, detalles finos |
| PA12 sinterizado | Elevada | Muy buena | Correcta | Proceso industrial | Pequeñas series funcionales |
Los valores de Tg son indicativos y varían según las formulaciones de los fabricantes. Una pieza puede deformarse bajo carga ligeramente por debajo de su Tg: conserva un margen de al menos 15 a 20 °C.
Leer una ficha técnica de filamento
Las fichas técnicas de los fabricantes ofrecen valores medidos sobre probetas normalizadas, a menudo impresas al 100 % de relleno y en la orientación más favorable. Una pieza real, con sus paredes, su relleno parcial y sus capas orientadas de otra manera, rendirá menos. Ten en cuenta sobre todo tres indicadores:
- La temperatura de deflexión bajo carga (HDT): más representativa que la Tg para una pieza que trabaja en caliente.
- La resistencia al impacto (Charpy o Izod): distingue un material tenaz de un material quebradizo, con una rigidez comparable.
- El alargamiento a la rotura: un material que se alarga mucho avisa antes de romperse, algo muy valioso para los clips y las fijaciones.
Compara siempre valores procedentes de la misma norma y, para una pieza crítica, valida mediante un ensayo en condiciones reales en lugar de basarte solo en la ficha.
Elegir según tu aplicación
- Prototipo para validar una forma o unas dimensiones: PLA, rápido y preciso.
- Pieza funcional de interior (soporte, carcasa, fijación): PETG.
- Pieza expuesta al sol o al exterior: ASA.
- Pieza caliente (cerca de un motor, de una fuente luminosa): ASA o ABS, nylon para más margen.
- Pieza que roza, se encaja o se clipa con frecuencia: nylon, o PA12 sinterizado para una serie.
- Pieza flexible o amortiguadora: TPU, eligiendo la dureza adecuada.
- Figura o pieza muy detallada: resina, o PLA multicolor si los colores son prioritarios, ver la impresión 3D multicolor.
Para una pieza de recambio, fíjate en el material original (a menudo grabado en el interior: PA, ABS, PP, POM). Si la pieza original era de polipropileno o de POM, materiales poco imprimibles, el nylon o el PETG suele ser el mejor sustituto. Nuestra guía de piezas de recambio impresas en 3D detalla el procedimiento.
Errores frecuentes y buenas prácticas
- Elegir el PLA por defecto para una pieza funcional: es la primera causa de piezas deformadas o rotas en uso.
- Descuidar la orientación: el mejor material sigue siendo frágil entre capas si el esfuerzo está mal orientado.
- Olvidar la contracción: el ABS, el ASA y el nylon se contraen más, lo que influye en las cotas; ten esto en cuenta con nuestras referencias sobre las tolerancias en impresión 3D.
- Ignorar el contacto alimentario: ninguna pieza FDM es simplemente «apta para alimentos»; las estrías retienen bacterias y la conformidad depende del material, los aditivos y el proceso. Pide consejo antes de cualquier uso de este tipo.
- Subestimar el postprocesado: el lijado, la imprimación, el alisado o la inserción de roscas cambian el aspecto y la resistencia. Ver nuestra guía de acabados y postprocesados.
Nuestro taller del Var imprime en FDM multimaterial y en resina SLA; puedes consultar los materiales que ofrece el taller e indicar el uso de la pieza en tu solicitud para que el material se valide antes de imprimir.
Preguntas frecuentes
¿Cuál es el filamento más resistente para la impresión 3D?
Para la tenacidad y la resistencia a la fatiga, el nylon (PA) y sus versiones cargadas de fibra se encuentran entre los más eficaces en FDM. Para un uso habitual, el PETG ofrece un buen compromiso entre resistencia y facilidad de impresión. La elección correcta depende, no obstante, del tipo de esfuerzo, de la temperatura y del entorno.
¿PLA o PETG: cuál elegir?
El PLA es más fácil de imprimir y más preciso, ideal para prototipos de aspecto y objetos de interior. El PETG resiste mejor el calor (unos 80 °C frente a 60 °C), los impactos y la humedad. Para una pieza funcional, el PETG suele ser la opción más segura.
¿Qué material de impresión 3D resiste los UV y el exterior?
El ASA es el filamento de referencia para el exterior: resiste bien los UV, la intemperie y el calor hasta unos 100 °C. El ABS soporta el calor pero amarillea y se fragiliza al sol. El PLA y las resinas estándar no se recomiendan para un uso exterior prolongado.
¿Una pieza impresa en resina es resistente?
Las resinas estándar son precisas pero bastante quebradizas, y adecuadas para piezas de aspecto. Las resinas técnicas de tipo tough mejoran notablemente la resistencia a los impactos. Para una pieza muy exigida, un filamento técnico o un nylon sinterizado suele ser más fiable.