I criteri che contano davvero
La domanda "qual è il materiale migliore?" non ha una risposta universale. Un materiale si sceglie in base alle sollecitazioni che il pezzo dovrà subire. In laboratorio esaminiamo sistematicamente cinque criteri:
- Temperatura d'uso: un termoplastico inizia ad ammorbidirsi avvicinandosi alla sua temperatura di transizione vetrosa (Tg). Un pezzo in un veicolo esposto al sole può superare i 70 °C.
- Esposizione ai UV e all'esterno: alcune plastiche ingialliscono, si infragiliscono o si deformano in pochi mesi.
- Sollecitazioni meccaniche: sforzo statico, urti, flessione ripetuta (clip, cerniere), attrito.
- Ambiente chimico: oli, carburanti, solventi, detergenti, umidità.
- Aspetto e precisione: superficie liscia, dettagli fini, colore, trasparenza.
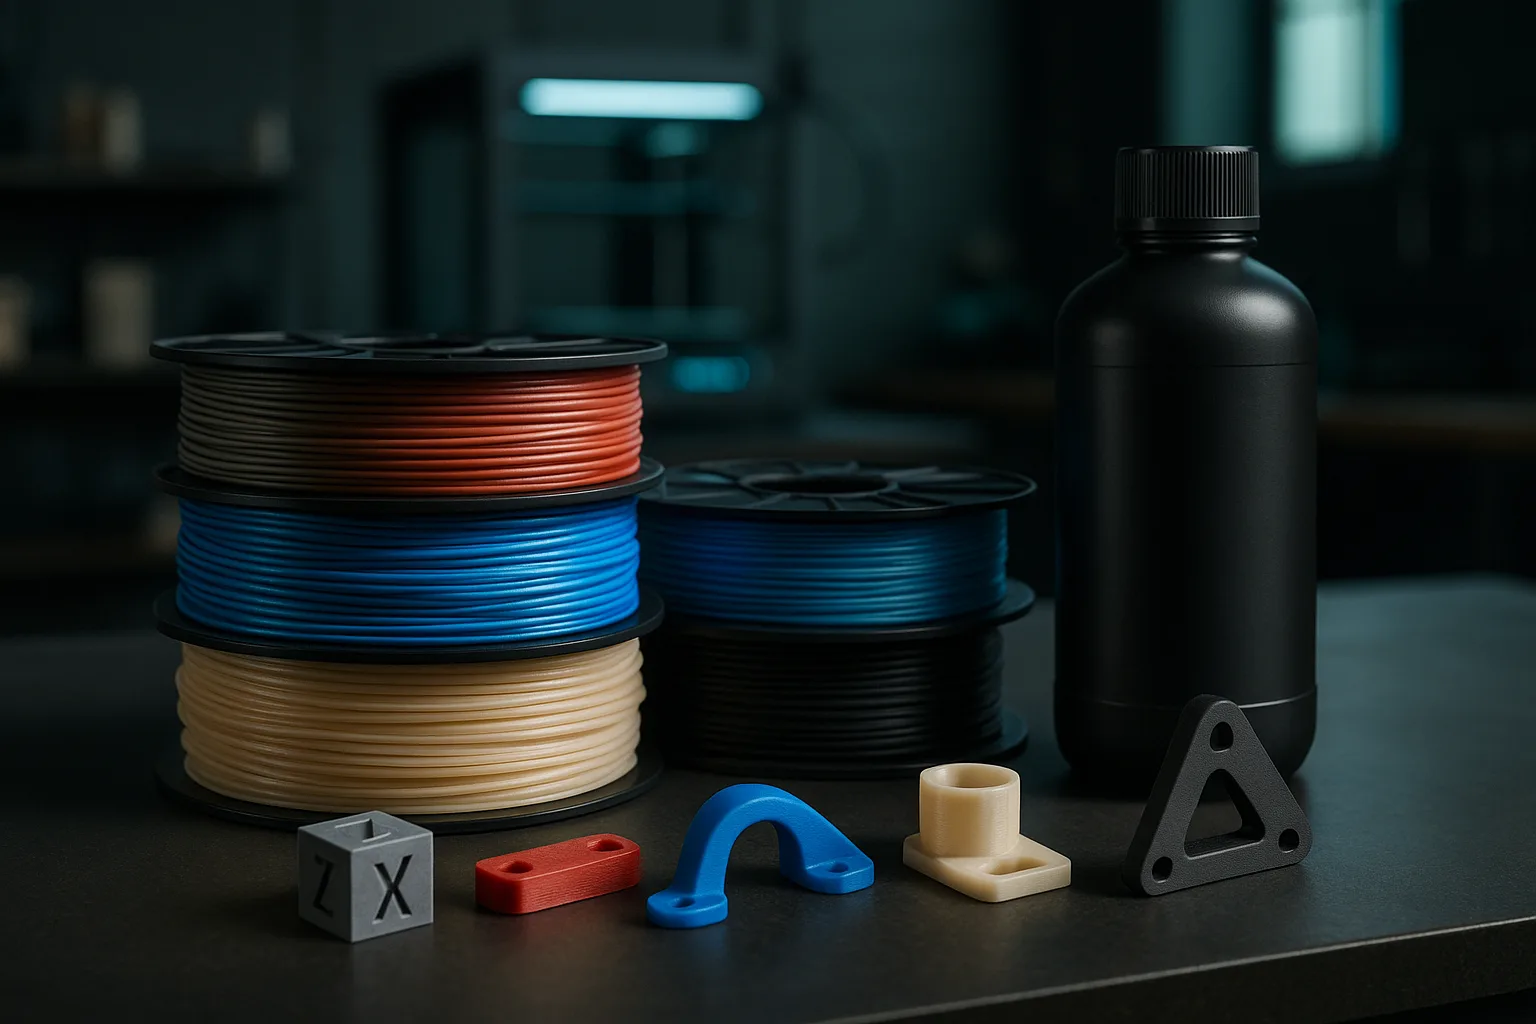
Il materiale dipende anche dalla tecnologia: i filamenti sono riservati all'FDM, le resine ai processi SLA/MSLA, le polveri all'SLS e all'MJF. Se siete ancora indecisi sul processo, iniziate dalla nostra guida alle tecnologie di stampa 3D FDM, SLA, SLS e MJF.
I filamenti più comuni: PLA, PETG, ABS e ASA
PLA: facile, preciso, ma sensibile al calore
Il PLA è il filamento più semplice da stampare: poco ritiro, deformazione minima, dettagli netti, ampia gamma di colori. È rigido e abbastanza resistente a trazione, ma fragile agli urti. Il suo limite principale è termico: la sua Tg si attesta intorno ai 60 °C. Un pezzo in PLA lasciato dietro un parabrezza d'estate si deforma. Riservatelo a prototipi estetici, modellini, oggetti d'interni e dime poco sollecitate.
PETG: il versatile di tutti i giorni
Il PETG offre un buon compromesso: più tenace del PLA (si piega prima di rompersi), migliore tenuta termica con una Tg di circa 80 °C, buona resistenza all'umidità e a numerosi prodotti chimici. È adatto a supporti, contenitori, pezzi tecnici d'interni e a molti pezzi di ricambio. La sua superficie è leggermente più lucida e tende a filare un po'.
ABS e ASA: calore ed esterno
L'ABS e l'ASA hanno una Tg intorno ai 100 °C. Sopportano bene il calore e gli urti, e si levigano o lisciano facilmente. L'ASA aggiunge un'ottima resistenza ai UV: è la nostra prima scelta per i pezzi esposti all'esterno. Entrambi richiedono una camera chiusa e riscaldata durante la stampa, perché si ritirano raffreddandosi e possono scollarsi o fessurarsi tra gli strati.
I filamenti tecnici: TPU, nylon e compositi
TPU: la flessibilità
Il TPU è un elastomero termoplastico. A seconda della sua durezza (comunemente 85A - 98A Shore), va dalla gomma morbida alla plastica semirigida. Si usa per guarnizioni, ammortizzatori, protezioni, suole, impugnature antiscivolo. Assorbe molto bene gli urti e resiste all'abrasione. Si stampa lentamente e tollera male le geometrie molto sottili o i ponti lunghi.
Nylon (PA): la tenacità
Il nylon (PA6, PA12) è resistente, tenace, con un buon comportamento all'attrito e alla fatica. È il materiale di ingranaggi, guide scorrevoli, cerniere e clip sollecitate. Assorbe l'umidità ambientale: la bobina deve essere asciugata prima della stampa, e le proprietà del pezzo variano leggermente in base all'umidità.
Compositi caricati fibra
I filamenti caricati con fibre corte di carbonio o di vetro (PETG-CF, PA-CF, PA-GF...) guadagnano nettamente in rigidità e stabilità dimensionale, con un aspetto opaco che nasconde le linee di strato. In contropartita, sono più fragili in flessione e abrasivi: richiedono un ugello in acciaio temprato. Sono molto apprezzati per le dime e le attrezzature da laboratorio che devono restare rigide e precise.
Le resine e le polveri
Nella stampa in resina si distinguono:
- Resine standard: ottima resa dei dettagli, superficie liscia, ma fragili e sensibili ai UV nel lungo periodo. Ideali per statuette, modellini e prototipi visivi.
- Resine tecniche: "tough" o tipo ABS (migliore resistenza agli urti), alta temperatura, flessibili, trasparenti. Avvicinano la resina a un uso funzionale, senza eguagliare un nylon sinterizzato a fatica.
- Resine fusibili o calcinabili: per la gioielleria e la fusione a cera persa.
Nella sinterizzazione di polvere (SLS, MJF), il PA12 domina: buone proprietà meccaniche, quasi isotrope, buona resistenza chimica, superficie opaca. Il PA11, più duttile, e il TPU in polvere completano l'offerta. Questi materiali sono adatti alle piccole serie di pezzi funzionali, come spiegato nella nostra guida sulla prototipazione e le piccole serie.
Tabella comparativa dei materiali
| Materiale | Tenuta termica (Tg indicativa) | Urti | UV / esterno | Facilità di stampa | Usi tipici |
|---|---|---|---|---|---|
| PLA | ~60 °C | Bassa | Media | Molto facile | Prototipi estetici, modellini, decorazione |
| PETG | ~80 °C | Buona | Discreta | Facile | Contenitori, supporti, pezzi di ricambio |
| ABS | ~100 °C | Buona | Bassa (ingiallisce) | Delicata (camera chiusa) | Pezzi a contatto col calore, carter, pezzi da lisciare |
| ASA | ~100 °C | Buona | Molto buona | Delicata (camera chiusa) | Pezzi per esterni, automotive, segnaletica |
| TPU | Variabile | Eccellente | Discreta | Lenta | Guarnizioni, ammortizzatori, protezioni |
| Nylon (PA) | Elevata | Molto buona | Discreta | Delicata (essiccazione) | Ingranaggi, cerniere, clip |
| Compositi CF/GF | Secondo la matrice | Media | Secondo la matrice | Media (ugello in acciaio) | Dime rigide, attrezzatura |
| Resina standard | Da bassa a media | Bassa | Bassa | Post-trattamento richiesto | Statuette, dettagli fini |
| PA12 sinterizzato | Elevata | Molto buona | Discreta | Processo industriale | Piccole serie funzionali |
I valori di Tg sono indicativi e variano a seconda delle formulazioni dei produttori. Un pezzo può deformarsi sotto carico leggermente al di sotto della sua Tg: mantenete un margine di almeno 15-20 °C.
Leggere una scheda tecnica di un filamento
Le schede tecniche dei produttori forniscono valori misurati su provini normalizzati, spesso stampati al 100% di riempimento e nell'orientamento più favorevole. Un pezzo reale, con le sue pareti, il riempimento parziale e gli strati orientati diversamente, avrà prestazioni inferiori. Ricordate soprattutto tre indicatori:
- La temperatura di inflessione sotto carico (HDT): più significativa della Tg per un pezzo che lavora a caldo.
- La resistenza all'urto (Charpy o Izod): distingue un materiale tenace da uno fragile, a parità di rigidità.
- L'allungamento a rottura: un materiale che si allunga molto avvisa prima di rompersi, il che è prezioso per clip e fissaggi.
Confrontate sempre valori provenienti dalla stessa norma e, per un pezzo critico, convalidate con una prova in condizioni reali piuttosto che basarvi solo sulla scheda.
Scegliere in base alla propria applicazione
- Prototipo per validare una forma o un ingombro: PLA, rapido e preciso.
- Pezzo funzionale d'interni (supporto, contenitore, fissaggio): PETG.
- Pezzo esposto al sole o all'esterno: ASA.
- Pezzo esposto al calore (vicino a un motore, a una fonte luminosa): ASA o ABS, nylon per maggiore margine.
- Pezzo che sfrega, si incastra o si aggancia spesso: nylon, o PA12 sinterizzato per una serie.
- Pezzo flessibile o ammortizzante: TPU, scegliendo la durezza adatta.
- Statuetta o pezzo molto dettagliato: resina, oppure PLA multicolore se il colore è prioritario, vedere la stampa 3D multicolore.
Per un pezzo di ricambio, osservate il materiale originale (spesso inciso all'interno: PA, ABS, PP, POM). Se il pezzo originale era in polipropilene o in POM, materiali poco stampabili, il nylon o il PETG è generalmente il sostituto migliore. La nostra guida ai pezzi di ricambio stampati in 3D descrive il procedimento nel dettaglio.
Errori frequenti e buone pratiche
- Scegliere il PLA di default per un pezzo funzionale: è la prima causa di pezzi deformati o rotti in uso.
- Trascurare l'orientamento: anche il materiale migliore resta fragile tra gli strati se lo sforzo è orientato male.
- Dimenticare il ritiro: ABS, ASA e nylon si ritirano maggiormente, il che influisce sulle quote; tenetene conto con i nostri riferimenti sulle tolleranze nella stampa 3D.
- Ignorare il contatto alimentare: nessun pezzo FDM è semplicemente "a contatto alimentare"; le striature trattengono i batteri e la conformità dipende dal materiale, dagli additivi e dal processo. Chiedete consiglio prima di qualsiasi uso di questo tipo.
- Sottovalutare il post-trattamento: levigatura, fondo, lisciatura o inserimento di filettature cambiano l'aspetto e la tenuta. Vedere la nostra guida alle finiture e ai post-trattamenti.
Il nostro laboratorio nel Var stampa in FDM multi-materiale e in resina SLA; potete consultare i materiali proposti dal laboratorio e precisare l'uso del pezzo nella vostra richiesta affinché il materiale venga validato prima della stampa.
Domande frequenti
Qual è il filamento più resistente per la stampa 3D?
Per tenacità e resistenza a fatica, il nylon (PA) e le sue versioni caricate fibra sono tra i più performanti in FDM. Per un uso comune, il PETG offre un buon compromesso tra resistenza e facilità di stampa. La scelta giusta dipende comunque dal tipo di sollecitazione, dalla temperatura e dall'ambiente.
PLA o PETG: quale scegliere?
Il PLA è più facile da stampare e più preciso, ideale per prototipi estetici e oggetti d'interni. Il PETG resiste meglio al calore (circa 80 °C contro 60 °C), agli urti e all'umidità. Per un pezzo funzionale, il PETG è generalmente la scelta più sicura.
Quale materiale di stampa 3D resiste ai UV e all'esterno?
L'ASA è il filamento di riferimento per l'esterno: resiste bene ai UV, alle intemperie e al calore fino a circa 100 °C. L'ABS sopporta il calore ma ingiallisce e si infragilisce al sole. Il PLA e le resine standard sono sconsigliati per un uso esterno prolungato.
Un pezzo stampato in resina è solido?
Le resine standard sono precise ma piuttosto fragili, adatte ai pezzi estetici. Le resine tecniche di tipo tough migliorano nettamente la resistenza agli urti. Per un pezzo fortemente sollecitato, un filamento tecnico o un nylon sinterizzato resta generalmente più affidabile.