Quando stampare un pezzo di ricambio in 3D
Riprodurre un pezzo tramite produzione additiva è pertinente in diverse situazioni comuni, sia nella manutenzione industriale che tra i privati:
- Pezzo introvabile: codice fuori produzione, produttore scomparso, attrezzatura datata ma ancora perfettamente funzionante.
- Tempi di approvvigionamento troppo lunghi: alcune settimane di attesa per un carter o una guida in plastica mentre la macchina è ferma.
- Pezzo venduto solo come sottoinsieme: si può acquistare solo l'insieme completo mentre è rotta una sola clip.
- Pezzo da migliorare: un elemento che si rompe sempre nello stesso punto può essere rinforzato in fase di riprogettazione.
I candidati tipici sono coperchi, carter, pulsanti, manopole, clip, guide, distanziali, supporti, maniglie, tappi o ingranaggi poco sollecitati. Si tratta di pezzi la cui rottura non ha conseguenze per la sicurezza delle persone.
Il metodo in sei fasi
1. Diagnosticare il pezzo
Prima di riprodurlo, capite perché il pezzo ha ceduto. Una rottura netta su uno spigolo vivo segnala una concentrazione di sollecitazioni; un pezzo ingiallito e friabile indica un invecchiamento da UV o da calore; un'usura regolare indica attrito. Questa diagnosi orienta direttamente la riprogettazione e la scelta del materiale. Annotate anche la funzione esatta del pezzo, le sollecitazioni che subisce, la temperatura del suo ambiente e i pezzi a cui si assembla.
2. Scansionare o misurare
Esistono due approcci, spesso combinati:
- La misurazione manuale con il calibro a corsoio è sufficiente per le forme semplici: prismi, cilindri, fori, interassi. È rapida e molto precisa sulle quote funzionali.
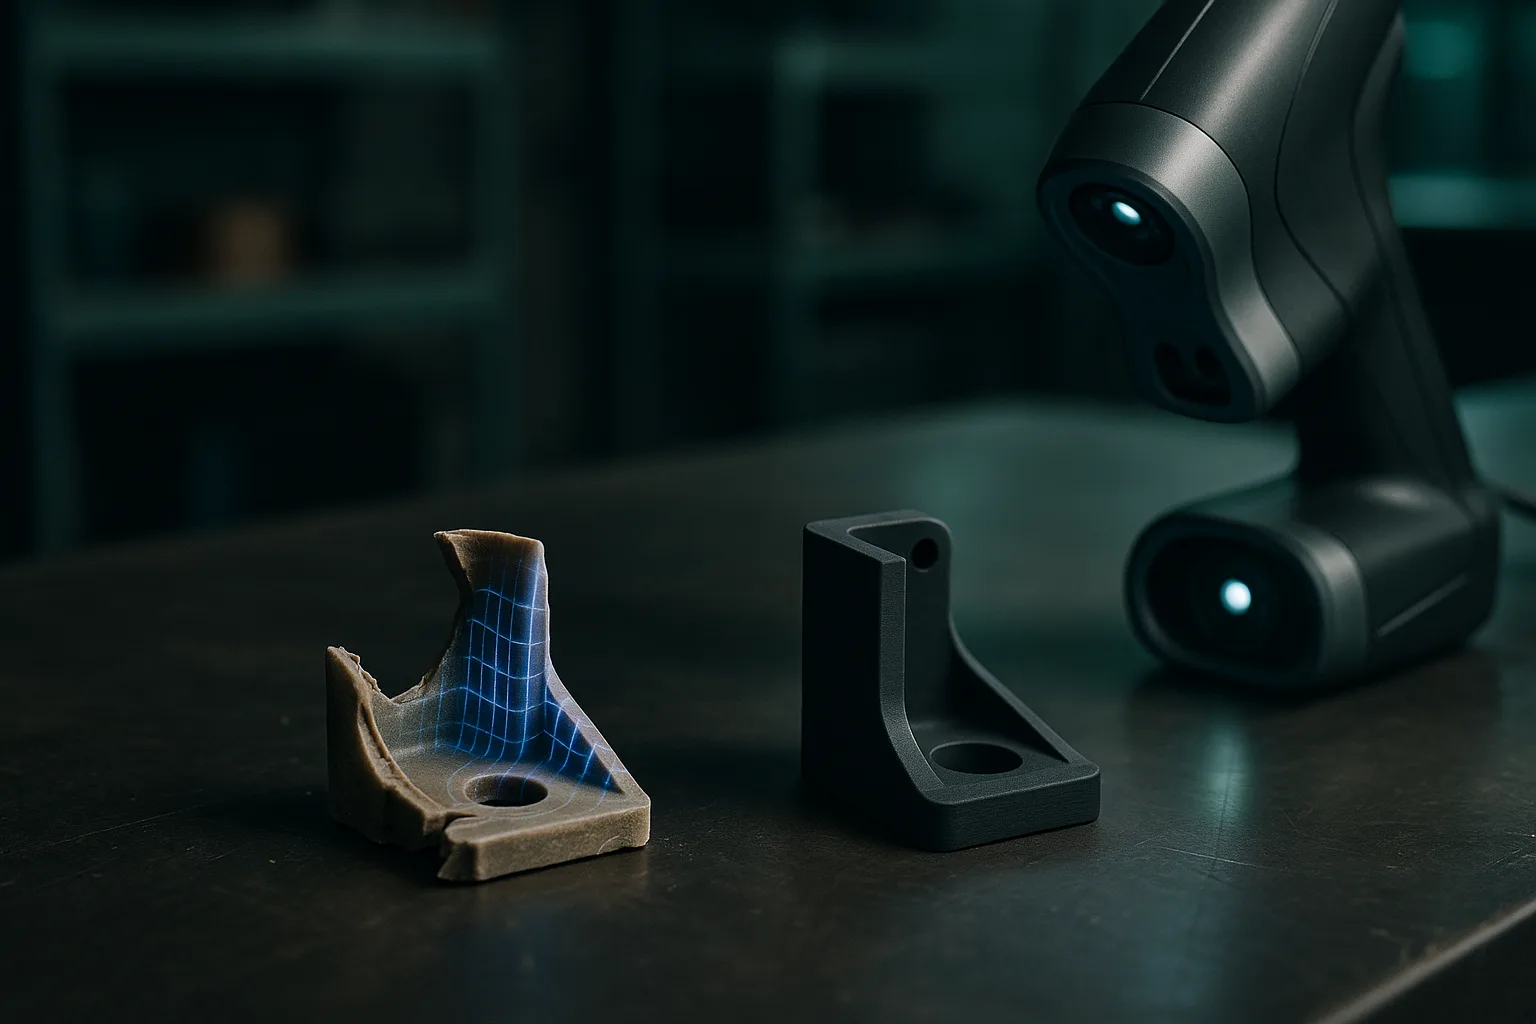
- La scansione 3D si impone per le forme libere, le superfici curve, i pezzi complessi o quando il pezzo deve adattarsi perfettamente a un insieme esistente. Fornisce una nuvola di punti o una mesh della superficie reale.
La precisione dello scanner condiziona la fedeltà del risultato. Uno scanner industriale come il Creaform MetraScan utilizzato dal laboratorio Timelapse-3D raggiunge una precisione dell'ordine di 0,1 mm o migliore, sufficiente per la grande maggioranza dei pezzi di manutenzione. Le superfici lucide, trasparenti o molto scure richiedono una preparazione (polvere opacizzante, target di riferimento), e le zone nascoste o gli alesaggi profondi si misurano spesso meglio con il calibro a corsoio.
3. Ricostruire o riparare il modello
Una scansione grezza non è un pezzo pronto per la stampa. Riproduce fedelmente i difetti: rottura, usura, deformazione, ritiro da stampaggio. La fase di reverse engineering consiste nel:
- ricostruire le superfici funzionali in geometria pulita (piani, cilindri, fori alle quote nominali);
- completare le zone mancanti o rotte, spesso per simmetria;
- rinforzare le zone di rottura (raccordi più generosi, nervature, spessori);
- applicare i giochi di assemblaggio adatti al processo di stampa.
Il risultato è idealmente un modello CAD parametrico, più semplice da correggere rispetto a una mesh. La differenza è spiegata in modello parametrico o mesh. Per un pezzo semplice, descrivere la forma e le sue quote allo Studio 3D IA può bastare per ottenere un modello parametrico regolabile; la nostra guida per redigere il brief di un pezzo 3D vi aiuta a formulare queste quote.
4. Scegliere il materiale
Il materiale originale non è sempre il riferimento giusto: un pezzo stampato a iniezione in ABS non si comporta come un pezzo stampato in 3D in ABS, perché la stampa introduce un'anisotropia tra gli strati. Partite dall'ambiente:
| Sollecitazione del pezzo | Materiali da considerare | Punto di attenzione |
|---|---|---|
| Uso interno, poca sollecitazione | PLA, PETG | Il PLA si ammorbidisce a temperatura moderata, evitare vicino a una fonte di calore |
| Esterno, UV, calore moderato | ASA | Buona tenuta ai UV, leggermente più delicato da stampare |
| Sollecitazione meccanica, urto, attrito | Nylon, nylon caricato fibra di carbonio | Il nylon assorbe l'umidità, il che ne modifica le proprietà |
| Flessibilità, guarnizione, ammortizzazione | TPU | Durezza da scegliere in base all'uso |
| Dettagli fini, piccoli pezzi di precisione | Resina SLA | Spesso più fragile all'urto e sensibile ai UV a seconda della resina |
Il dettaglio delle proprietà di ogni materiale si trova nella nostra guida ai materiali per la stampa 3D, e i materiali disponibili in laboratorio sono presentati nella pagina materiali.
5. Stampare
L'orientamento del pezzo sul piatto conta quanto il materiale. Una clip o una linguetta di fissaggio deve essere orientata in modo che la sollecitazione di flessione agisca nel piano degli strati, non trasversalmente. Il riempimento e il numero di pareti vengono aumentati sulle zone sollecitate. Per le viti smontate regolarmente, gli inserti filettati a caldo sono più durevoli di una filettatura stampata.
6. Testare l'accoppiamento
Montate il pezzo e verificate i punti critici: incastro, serraggio, gioco di funzionamento, allineamento dei fori. Se un accoppiamento è troppo stretto o troppo largo, correggete la quota nel modello piuttosto che ritoccare il pezzo con la lima. I valori di gioco abituali sono descritti nella nostra guida alle tolleranze e agli accoppiamenti.
Conservate il pezzo rotto, anche in frammenti: serve da riferimento per la scansione, per il confronto visivo e per capire la modalità di rottura. Inviate anche, se possibile, il pezzo a cui si assembla. Una scansione delle due facce di contatto dà una quota di accoppiamento molto più sicura di una stima.
I limiti da rispettare
La stampa 3D non sostituisce tutti i pezzi. Alcune situazioni devono far desistere o, al minimo, richiedere una validazione da parte di uno specialista:
- Pezzi di sicurezza: frenata, sollevamento, ritenuta del carico, protezione delle persone, pezzi soggetti a omologazione. Un pezzo stampato non ha le caratteristiche certificate del pezzo originale.
- Alte temperature: i termoplastici comuni si ammorbidiscono ben al di sotto della temperatura di funzionamento di un motore, di un forno o di un elemento riscaldante. Verificate la temperatura reale a contatto con il pezzo.
- Usura e attrito intensi: un ingranaggio fortemente caricato o un pezzo in attrito continuo si usurerà più velocemente di un pezzo stampato a iniezione o lavorato in un materiale tecnico. Il nylon migliora le cose senza sempre eguagliare l'originale.
- Contatto alimentare: le striature di un pezzo FDM trattengono i residui e complicano la pulizia, e non tutti i materiali o le resine sono idonei al contatto alimentare. Non riutilizzate un pezzo stampato per questo scopo senza garanzie sul materiale e sul processo.
- Precisione del rilievo: una scansione restituisce il pezzo così com'è, deformato o usurato. Le quote funzionali devono essere verificate e corrette, altrimenti l'imprecisione del rilievo si ritrova nel nuovo pezzo.
Migliorare piuttosto che copiare
Il reverse engineering è l'occasione per correggere il difetto che ha causato la rottura. I miglioramenti più frequenti sono semplici:
- aggiungere un raccordo alla base di una linguetta che si rompe;
- ispessire una parete o aggiungere una nervatura;
- sostituire una filettatura in plastica con un inserto metallico;
- passare a un materiale più resistente al calore o ai UV;
- unificare due pezzi incollati in uno solo.
Per i supporti e i distanziali generici, a volte è più rapido partire da un modello esistente: la libreria di modelli parametrici propone squadrette, distanziali, fermacavi o contenitori di cui potete regolare le quote.
Pezzi di ricambio per settore
Le sollecitazioni cambiano molto da un uso all'altro: sale e UV su una barca, calore di un abitacolo in piena estate, vibrazioni su una moto, autenticità su un'auto d'epoca. Le nostre guide per settore descrivono i pezzi tipici, i materiali adatti e i limiti propri di ogni ambito:
- pezzi per barche e nautica e stampa 3D per lo yachting;
- pezzi automotive e pezzi per auto d'epoca e da collezione;
- pezzi per camper, van e caravan;
- pezzi per moto e scooter.
Preparare una richiesta di riproduzione
Per ottenere rapidamente un pezzo corretto, trasmettete:
- il pezzo originale (o i suoi frammenti) e, se possibile, il pezzo a cui si assembla;
- foto del pezzo nella sua sede;
- la funzione, le sollecitazioni e la temperatura dell'ambiente;
- le quote che sapete essere critiche;
- la quantità desiderata, in particolare se volete costituire uno stock di ricambio.
Una volta validato il modello, può essere ristampato su richiesta: è uno stock digitale che non occupa spazio su uno scaffale. Per avviare una richiesta, potete richiedere una scansione 3D di un pezzo esistente.
Domande frequenti
È possibile riprodurre un pezzo rotto senza disegno né file 3D?
Sì. La geometria viene rilevata tramite scansione 3D o misurazione con il calibro a corsoio, poi il modello viene ricostruito e corretto. I frammenti del pezzo rotto spesso bastano, soprattutto se il pezzo presenta una simmetria che permette di completare le zone mancanti.
Un pezzo di ricambio stampato in 3D è solido quanto l'originale?
Può esserlo per molti pezzi in plastica, a condizione di scegliere il materiale giusto e il giusto orientamento di stampa. Un pezzo FDM è più debole tra gli strati, il che si compensa con la progettazione. Per i pezzi fortemente sollecitati, si rinforza spesso la geometria rispetto all'originale.
Qual è la precisione di una scansione 3D per il reverse engineering?
Uno scanner industriale raggiunge una precisione dell'ordine del decimo di millimetro, sufficiente per la maggior parte dei pezzi di manutenzione. La scansione riproduce tuttavia l'usura e le deformazioni del pezzo, quindi le quote funzionali devono essere verificate e riportate al valore nominale durante la ricostruzione.
Quali pezzi non bisogna stampare in 3D?
I pezzi di sicurezza (frenata, sollevamento, ritenuta del carico), i pezzi esposti ad alte temperature e quelli destinati al contatto alimentare senza garanzie sul materiale. I pezzi soggetti a un'usura intensiva richiedono anche uno studio caso per caso.