Das Prinzip: Farben nach Zonen, nicht nach Pixeln
Beim FDM, der für den Mehrfarbdruck am häufigsten verwendeten Technologie, hat jeder abgelegte Materialstrang nur eine Farbe. Ein mehrfarbiges Teil besteht also aus klar abgegrenzten Farbzonen, die jedem Teilbereich des Modells zugewiesen werden. Farben werden nicht wie bei einem Tintenstrahldrucker gemischt: Ein Farbverlauf oder ein Foto lässt sich nicht unverändert wiedergeben, sondern muss in Flächen übersetzt werden.
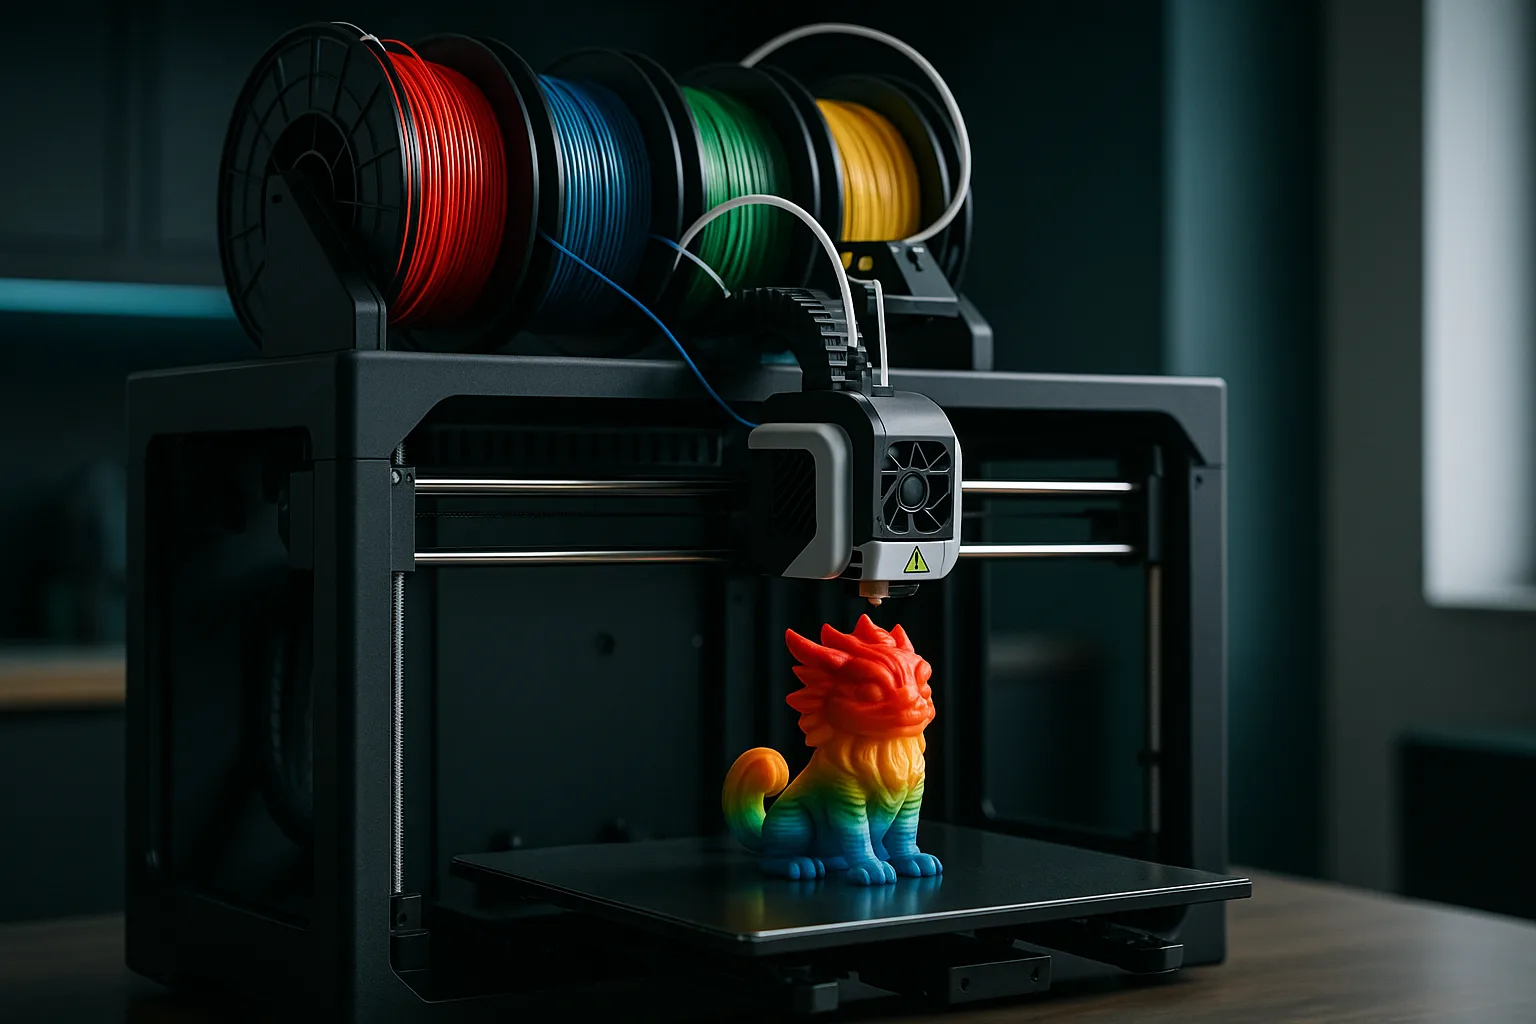
Konkret verfügt die Maschine über mehrere parallel geladene Filamente und wechselt im Verlauf des Drucks zwischen ihnen, manchmal bei jeder Schicht. Die Qualität des Ergebnisses hängt von drei Faktoren ab: der Art, wie die Maschine das Filament wechselt, der Dateivorbereitung und der Konstruktion des Teils.
Andere Verfahren können Farbe „Pixel für Pixel“ erzeugen (Materialauftrag per Düse, Verklebung von farbigem Pulver) und liefern eine fast fotorealistische Wiedergabe. Sie erfordern spezielle, teurere Anlagen und liefern in der Regel mechanisch weniger belastbare Teile als FDM. Zur Einordnung dieser Optionen siehe unseren Leitfaden zu den Technologien des 3D-Drucks.
Die Techniken des Farbwechsels
Manueller Wechsel bei einer bestimmten Höhe
Die einfachste Methode: Der Druck pausiert bei einer festgelegten Höhe, die Spule wird gewechselt, dann wird fortgesetzt. Sie eignet sich für Platten, erhabene Logos, Schilder oder Schlüsselanhänger, bei denen jede Farbe einem Höhenabschnitt entspricht. Unterschiedliche Farben innerhalb derselben Schicht sind damit nicht möglich.
Einzeldüse mit automatischem Filamentwechsler
Ein Modul lädt mehrere Spulen (oft 4, erweiterbar) und führt sie nacheinander in eine einzige Düse ein. Bei jedem Wechsel muss das alte Filament gespült werden: Die Maschine extrudiert eine bestimmte Materialmenge, bis eine saubere Farbe erreicht ist. Dieses System ermöglicht unterschiedliche Farben innerhalb derselben Schicht, erzeugt aber Abfall und verlängert die Druckzeit bei jedem Wechsel.
Mehrere Düsen oder Werkzeugwechsler
Maschinen mit zwei unabhängigen Düsen oder mit Druckkopfwechsler verfügen über ein Werkzeug pro Material. Der Wechsel ist schneller, und der Spülvorgang zwischen zwei Düsen ist stark reduziert, teils nahezu null. Dies ist auch die Lösung, mit der sich zwei unterschiedliche Materialien kombinieren lassen: etwa eine lösliche oder leicht entfernbare Stützstruktur mit dem Hauptmaterial, oder eine weiche TPU-Zone auf einem starren Körper.
| Technik | Farben in derselben Schicht | Spülabfall | Druckzeit | Typische Anwendung |
|---|---|---|---|---|
| Pause und manueller Wechsel | Nein | Keiner | Nahezu unverändert | Platten, erhabene Logos, Beschilderung |
| Einzeldüse + Wechsler | Ja | Hoch bei häufigen Wechseln | Deutlich verlängert | Figuren, Dekoobjekte, kleine Teile |
| Zwei Düsen oder Werkzeugwechsler | Ja | Gering | Mäßig verlängert | Zweikomponenten, technische Teile, Mehrfarbdruck |
| Kombination aus Düsen + Wechslern | Ja, bis zu 8 Farben oder mehr | Mäßig | Verlängert | Teile mit vielen Farben |
In unserer Werkstatt kombiniert eine Bambu Lab H2D zwei Düsen mit Filamentwechslern: Sie druckt bis zu 8 Farben sowie große Teile bis zu etwa 60 cm.
Spülvorgang, Zeit und Kosten: was Sie wissen müssen
Mehrfarbigkeit ist nicht „kostenlos“. Jeder Farbwechsel kostet Zeit (Filament zurückziehen, Aufheizen, Spülen) und Material. Die Anzahl der Wechsel hängt vor allem von der Anzahl der Schichten mit mehreren Farben ab, weit mehr als von der Anzahl der Farben selbst.
- Ein hohes Teil mit einem über die gesamte Höhe farbigen Muster vervielfacht die Wechsel: Eine 10 cm hohe, in 0,12-mm-Schichten gedruckte Figur umfasst mehr als 800 Schichten, potenziell ebenso viele Wechselserien.
- Ein flaches Teil mit einem Logo auf der Oberfläche erfordert Wechsel nur auf wenigen Schichten.
- Der Übergang von Dunkel nach Hell erfordert mehr Spülung als umgekehrt: Weiß nach Schwarz ist der ungünstigste Fall.
Slicer-Programme bieten Optionen, um diese Verluste zu reduzieren: Spülen in die Füllung oder in ein Nebenobjekt, mehrere Teile auf derselben Druckplatte zusammenfassen, um Wechsel zu teilen, oder die Farben intelligent anordnen. Zur Abschätzung der Auswirkung auf den Preis siehe unseren Leitfaden zum Preis eines 3D-Drucks.
Erscheint eine Farbe nur in einem kleinen Bereich, prüfen Sie, ob sie separat gedruckt und nachträglich angebracht werden kann (geklebt oder geklipst). Ein separat gedrucktes Auge oder kleines Logo erspart manchmal Hunderte Filamentwechsel über die gesamte Höhe des Teils.
Eine Datei für den Mehrfarbdruck vorbereiten
Das STL-Format transportiert keine Farbe. Für einen mehrfarbigen Druck sind zwei Ansätze möglich:
- Ein Objekt pro Farbe: Sie exportieren jede Farbzone als eigenständigen, exakt positionierten Körper, als separate STL-Dateien oder idealerweise in einer einzigen Multi-Objekt-3MF-Datei. Dies ist die robusteste Methode, insbesondere aus einer CAD-Software.
- Eine bemalte 3MF-Datei: Die Farbe wird direkt auf die Flächen des Maillage angewendet (Flächenbemalung im Slicer oder Farbexport aus einer Modellierungssoftware). Praktisch für organische Formen und Figuren.
In beiden Fällen prüfen Sie, dass sich die Körper nicht unstimmig überlappen und dass jede Farbzone eine ausreichende Dicke hat. Die allgemeinen Vorbereitungsregeln sind in unserem Leitfaden eine STL- oder 3MF-Datei vorbereiten im Detail beschrieben.
Das 3D-KI-Studio bietet zudem einen farbigen 3MF-Export, der für den Multi-Filament-Druck bereit ist, auch im Figurenmodus anhand von Fotos. Der Ablauf wird in unserem Artikel von der Fotografie zur 3D-Figur beschrieben.
Konstruktionsregeln für ein gutes Ergebnis
- Begrenzen Sie die Farbpalette: 3 bis 5 gut gewählte Farben ergeben oft ein besseres Ergebnis als ein Dutzend ähnlicher Nuancen.
- Planen Sie ausreichend große Zonen: Unter 1 bis 2 mm Breite wird eine Farbzone schwer erkennbar und kann verschwinden.
- Geben Sie hellen Farben Dicke: Ein dünn aufgetragenes Weiß oder Gelb lässt die darunterliegende Farbe durchscheinen. Rechnen Sie mit mindestens 0,6 bis 1 mm Dicke für helle Oberflächenfarben.
- Nutzen Sie Reliefs: Ein leichter Versatz (0,4 bis 0,6 mm) zwischen zwei Farben macht die Grenzen schärfer und kaschiert kleine Verunreinigungen.
- Berücksichtigen Sie die Ausrichtung: Eine horizontale Farbgrenze (parallel zur Druckplatte) ist sehr scharf; eine vertikale oder geneigte Grenze zeigt den Treppenstufeneffekt der Schichten.
- Bleiben Sie bei kompatiblen Materialien: Das Mischen unterschiedlicher Materialien in einem Teil setzt voraus, dass sie aneinander haften. PLA mit PLA oder PETG mit PETG ist unproblematisch; manche Kombinationen, etwa PLA mit PETG, haften schlecht. Siehe unseren Leitfaden zur Wahl des 3D-Druckmaterials.
Mehrfarbdruck oder Lackierung: was wählen?
| Kriterium | Mehrfarbiges FDM | Druck und anschließende Lackierung |
|---|---|---|
| Detailwiedergabe | Flächige Farben, Details durch die Düse begrenzt | Sehr fein, Verläufe und Schattierungen möglich |
| Arbeitsaufwand | Gering, Farbe bereits integriert | Hoch (Grundierung, Lackierung, Klarlack) |
| Haltbarkeit der Farbe | Durchgefärbt, blättert nicht ab | Hängt von Farbe und Klarlack ab |
| Reproduzierbarkeit in Serie | Ausgezeichnet | Unterschiedlich, abhängig vom Lackierer |
| Anwendungsfall | Personalisierte Objekte, Beschilderung, Kleinserien, stilisierte Figuren | Sammlerstücke, realistische Modelle |
Der Mehrfarbdruck ist besonders interessant für in Serie wiederholte Objekte, da die Farbe ohne Nacharbeit integriert ist. Für ein sehr realistisches „Studio“-Ergebnis bleibt bemaltes Harz die Referenz; siehe unseren Leitfaden zu Finish und Nachbearbeitung.
Geben Sie bei einem Markenobjekt oder Logo die gewünschten Farbreferenzen an. Filamente gibt es nicht in jeder Nuance: Die Werkstatt schlägt Ihnen die nächstliegenden verfügbaren Farbtöne vor und kann vor der Serie ein kleines Validierungsmuster drucken.
Häufig gestellte Fragen
Wie funktioniert ein mehrfarbiger 3D-Drucker?
Ein mehrfarbiger FDM-Drucker lädt mehrere Filamente und wechselt während des Drucks zwischen ihnen. Entweder nimmt eine einzige Düse die Filamente nacheinander mit Spülung bei jedem Wechsel auf, oder mehrere Düsen drucken jeweils ihre eigene Farbe. So erhält jede Zone des Modells eine klare Farbe.
Wie viele Farben kann man im 3D-Druck verwenden?
Gängige Systeme verwalten 4 Farben pro Filamentwechsler, und Konfigurationen mit mehreren Wechslern oder Düsen erreichen 8 Farben oder mehr. In der Praxis reichen 3 bis 5 gut gewählte Farben für die meisten Objekte aus. Jede zusätzliche Farbe verlängert die Druckzeit.
Warum dauert mehrfarbiger 3D-Druck länger?
Bei jedem Farbwechsel muss die Maschine das Filament zurückziehen, das nächste laden und die alte Farbe ausspülen. Bei einem Teil, bei dem jede Schicht mehrere Farben enthält, wiederholen sich diese Vorgänge Hunderte Male. Zeit- und Materialaufwand für die Spülung steigen daher je nach Geometrie stark an.
Welches Dateiformat für einen farbigen 3D-Druck?
Das 3MF-Format ist geeignet, da es Farben, Materialien und mehrere positionierte Objekte speichert. Das STL enthält keinerlei Farbe: Dann muss für jede Farbe eine eigene, exakt ausgerichtete Datei bereitgestellt werden. Eine bemalte oder Multi-Objekt-3MF-Datei vermeidet Montagefehler.