O princípio: cores por zonas, não por pixels
Em FDM, a tecnologia mais utilizada para o multicor, cada cordão depositado é de uma única cor. Uma peça multicor é assim constituída por zonas de cor nítidas, atribuídas a cada parte do modelo. Não se misturam as cores como numa impressora de papel: um gradiente ou uma foto não se reproduz tal e qual, é preciso traduzi-lo em áreas de cor sólida.
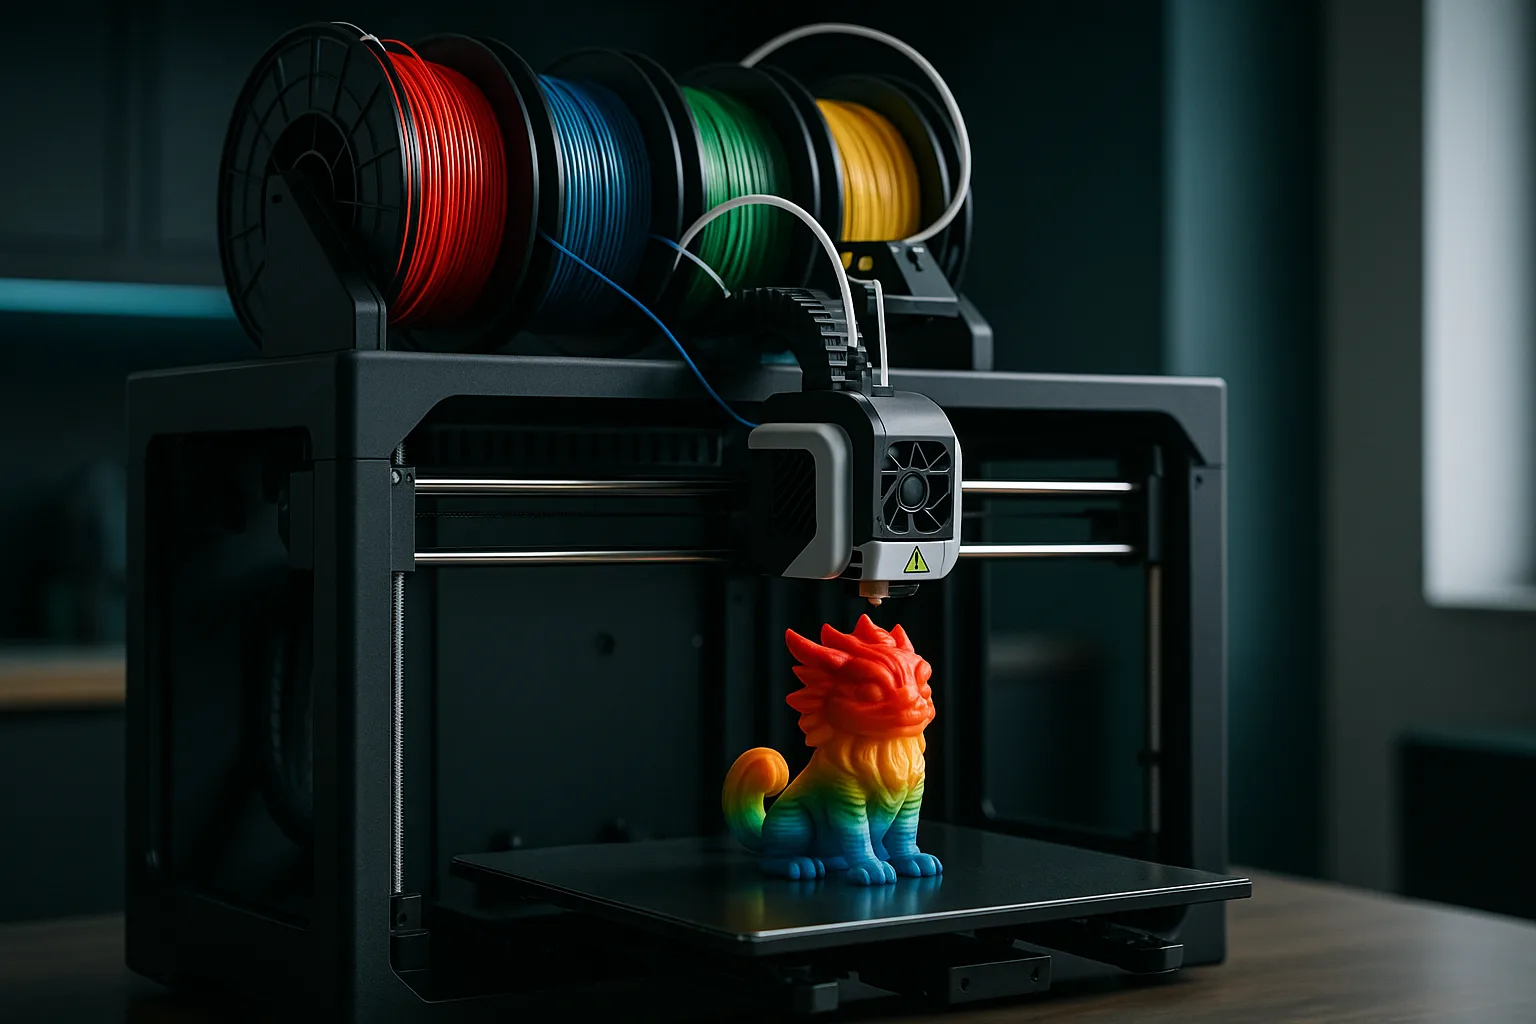
Na prática, a máquina dispõe de vários filamentos carregados em paralelo e alterna entre eles ao longo da impressão, por vezes a cada camada. A qualidade do resultado depende de três elementos: a forma como a máquina muda de filamento, a preparação do ficheiro e a conceção da peça.
Outros processos conseguem produzir cor "pixel a pixel" (jato de material, aglutinação de pó colorido), com um resultado próximo de uma fotografia. Dependem de equipamentos específicos e mais dispendiosos, e dão geralmente peças menos resistentes mecanicamente do que o FDM. Para situar estas opções, veja o nosso guia das tecnologias de impressão 3D.
As técnicas de mudança de cor
Mudança manual a uma altura definida
O método mais simples: a impressão pausa a uma altura definida, muda-se de bobine e depois retoma-se. Adequa-se a placas, logótipos em relevo, painéis ou porta-chaves, onde cada cor corresponde a uma faixa de altura. Não permite cores diferentes na mesma camada.
Bico único com mudador automático de filamento
Um módulo carrega várias bobines (geralmente 4, extensível) e introduz-as sucessivamente num bico único. A cada mudança, o filamento anterior tem de ser purgado: a máquina extrude uma certa quantidade de material até obter uma cor limpa. Este sistema permite cores diferentes na mesma camada, mas gera desperdício e prolonga o tempo de impressão a cada mudança.
Vários bicos ou mudador de ferramentas
As máquinas com dois bicos independentes ou com mudador de cabeças dispõem de uma ferramenta por material. A mudança é mais rápida e a purga fortemente reduzida, quase nula entre dois bicos. É também a solução que permite combinar dois materiais diferentes: por exemplo, um suporte solúvel ou fácil de destacar com o material principal, ou uma zona flexível em TPU sobre um corpo rígido.
| Técnica | Cores na mesma camada | Desperdício de purga | Tempo de impressão | Utilização típica |
|---|---|---|---|---|
| Pausa e mudança manual | Não | Nenhum | Quase inalterado | Placas, logótipos em relevo, sinalética |
| Bico único + mudador | Sim | Importante se as mudanças forem frequentes | Claramente prolongado | Figuras, objetos decorativos, peças pequenas |
| Dois bicos ou mudador de ferramentas | Sim | Reduzido | Moderadamente prolongado | Bi-material, peças técnicas, multicor |
| Combinação de bicos + mudadores | Sim, até 8 cores ou mais | Moderado | Prolongado | Peças com muitas cores |
Na nossa oficina, uma Bambu Lab H2D associa dois bicos e mudadores de filamento: imprime até 8 cores e peças grandes até cerca de 60 cm.
Purga, tempo e custo: o que é preciso saber
O multicor não é "grátis". Cada mudança de cor custa tempo (retirada do filamento, aquecimento, purga) e material. O número de mudanças depende sobretudo do número de camadas que contêm várias cores, muito mais do que do número de cores em si.
- Uma peça alta com um motivo colorido em toda a sua altura multiplica as mudanças: uma figura de 10 cm impressa em camadas de 0,12 mm representa mais de 800 camadas, potencialmente outras tantas séries de mudanças.
- Uma peça plana com um logótipo à superfície só exige mudanças em algumas camadas.
- A passagem do escuro para o claro exige mais purga do que o inverso: um branco depois de um preto é o caso mais desfavorável.
Os fatiadores (slicers) propõem opções para reduzir estas perdas: purgar no preenchimento ou num objeto secundário, agrupar várias peças na mesma mesa para partilhar as mudanças, ou ordenar as cores de forma inteligente. Para estimar o impacto no preço, consulte o nosso guia sobre o preço de uma impressão 3D.
Se uma cor só aparecer numa pequena zona, pergunte-se se pode ser impressa à parte e aplicada depois (colada ou encaixada). Um olho ou um pequeno logótipo impresso separadamente evita por vezes centenas de mudanças de filamento ao longo de toda a altura da peça.
Preparar um ficheiro para o multicor
O formato STL não transporta cor. Para uma impressão multicor, são possíveis duas abordagens:
- Um objeto por cor: exporta-se cada zona colorida como um corpo distinto, perfeitamente posicionado, em ficheiros STL separados ou, idealmente, num único 3MF multiobjetos. É o método mais robusto, nomeadamente a partir de um software de CAD.
- Um 3MF colorido: a cor é aplicada diretamente às faces da malha (pintura de faces no fatiador ou exportação a cores a partir de um software de modelação). Prático para formas orgânicas e figuras.
Em ambos os casos, verifique que os corpos não se sobrepõem de forma incoerente e que cada zona de cor tem espessura suficiente. As regras gerais de preparação estão detalhadas no nosso guia para preparar um ficheiro STL ou 3MF.
O Estúdio 3D IA também propõe uma exportação 3MF a cores pronta para a impressão multi-filamento, incluindo em modo figura a partir de fotos. O processo está descrito no nosso artigo da foto à figura 3D.
Regras de conceção para um bom resultado
- Limite a paleta: 3 a 5 cores bem escolhidas dão muitas vezes um resultado melhor do que uma dezena de tonalidades próximas.
- Preveja zonas suficientemente grandes: abaixo de 1 a 2 mm de largura, uma zona colorida torna-se difícil de ler e pode desaparecer.
- Dê espessura às cores claras: um branco ou um amarelo de pouca espessura deixa transparecer a cor subjacente. Conte com pelo menos 0,6 a 1 mm de espessura de cor clara à superfície.
- Jogue com o relevo: um ligeiro ressalto (0,4 a 0,6 mm) entre duas cores torna as fronteiras mais nítidas e disfarça pequenas rebarbas.
- Tenha em conta a orientação: uma fronteira de cor horizontal (paralela à mesa) é muito nítida; uma fronteira vertical ou inclinada mostra o efeito de escada das camadas.
- Mantenha-se em materiais compatíveis: misturar materiais diferentes numa mesma peça exige que adiram entre si. PLA com PLA ou PETG com PETG não coloca qualquer problema; certas combinações, como o PLA com o PETG, aderem mal. Veja o nosso guia para escolher o material de impressão 3D.
Multicor ou pintura: o que escolher?
| Critério | FDM multicor | Impressão seguida de pintura |
|---|---|---|
| Resultado dos detalhes | Cores em áreas sólidas, detalhes limitados pelo bico | Muito fino, gradientes e sombreados possíveis |
| Mão de obra | Reduzida, cor integrada | Considerável (primário, pintura, verniz) |
| Durabilidade da cor | Tingida na massa, não descasca | Depende da tinta e do verniz |
| Reprodutibilidade em série | Excelente | Variável, depende do pintor |
| Casos de uso | Objetos personalizados, sinalética, pequenas séries, figuras estilizadas | Peças de coleção, maquetes realistas |
O multicor é particularmente interessante para objetos repetidos em série, pois a cor está integrada sem retoque. Para um resultado "de estúdio" muito realista, a resina pintada continua a ser a referência; veja o nosso guia dos acabamentos e pós-processamentos.
Para um objeto de marca ou um logótipo, forneça as referências de cor pretendidas. Os filamentos não existem em todas as tonalidades: a oficina proporá as tonalidades disponíveis mais próximas e poderá imprimir uma pequena amostra de validação antes da série.
Perguntas frequentes
Como funciona uma impressora 3D multicor?
Uma impressora FDM multicor carrega vários filamentos e alterna entre eles durante a impressão. Ou um bico único recebe sucessivamente os filamentos com uma purga a cada mudança, ou vários bicos imprimem cada um a sua cor. Cada zona do modelo recebe assim uma cor nítida.
Quantas cores se podem imprimir em 3D?
Os sistemas correntes gerem 4 cores por mudador de filamento, e as configurações que combinam vários mudadores ou vários bicos atingem 8 cores ou mais. Na prática, 3 a 5 cores bem escolhidas bastam para a maioria dos objetos. Cada cor suplementar prolonga o tempo de impressão.
Porque é a impressão 3D multicor mais demorada?
A cada mudança de cor, a máquina tem de retirar o filamento, carregar o seguinte e purgar a cor anterior. Numa peça em que cada camada contém várias cores, estas operações repetem-se centenas de vezes. O tempo e o material de purga aumentam assim fortemente consoante a geometria.
Que formato de ficheiro para uma impressão 3D a cores?
O 3MF é o formato adequado, pois conserva as cores, os materiais e vários objetos posicionados. O STL não contém qualquer cor: é então necessário fornecer um ficheiro por cor, perfeitamente alinhado. Um 3MF colorido ou multiobjetos evita erros de montagem.