El principio: colores por zonas, no por píxeles
En FDM, la tecnología más utilizada para el multicolor, cada cordón depositado es de un único color. Una pieza multicolor está formada por tanto por zonas de color definidas, asignadas a cada parte del modelo. Los colores no se mezclan como en una impresora de papel: un degradado o una foto no se reproduce tal cual, hay que traducirlo en bloques de color.
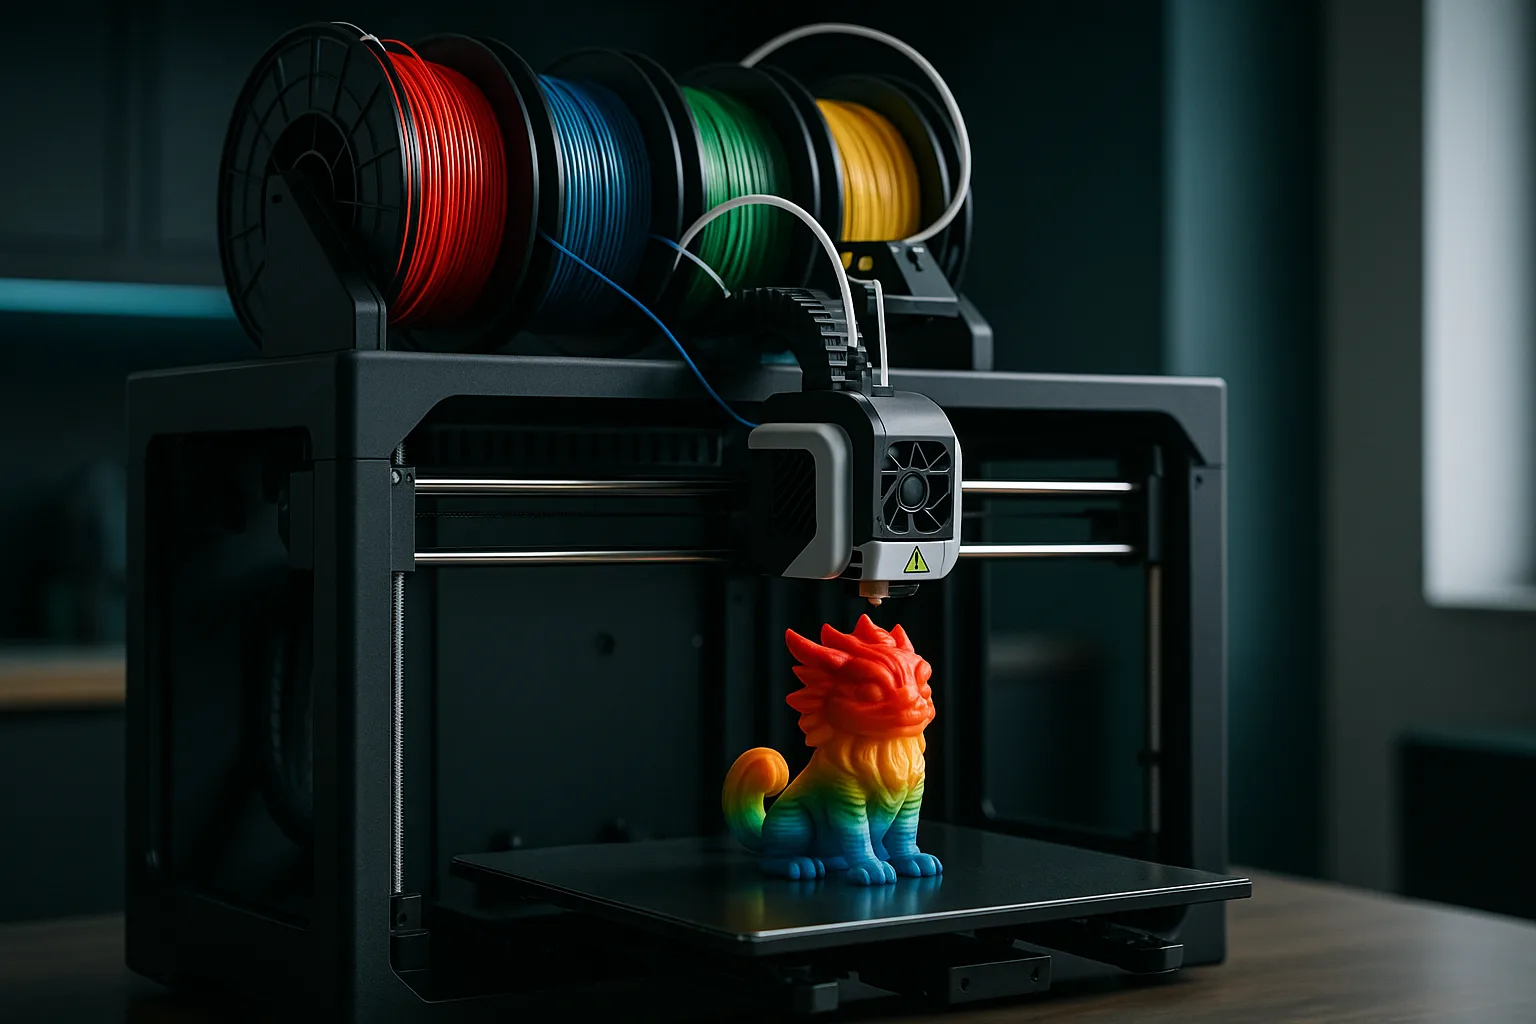
En la práctica, la máquina dispone de varios filamentos cargados en paralelo y alterna entre ellos a lo largo de la impresión, a veces en cada capa. La calidad del resultado depende de tres elementos: la forma en que la máquina cambia de filamento, la preparación del archivo y el diseño de la pieza.
Otros procesos saben producir color «píxel a píxel» (proyección de material, aglomerado de polvo en color), con un acabado cercano al de una foto. Requieren equipos específicos y más costosos, y suelen dar piezas menos resistentes mecánicamente que el FDM. Para situar estas opciones, consulta nuestra guía de tecnologías de impresión 3D.
Las técnicas de cambio de color
Cambio manual a una altura determinada
El método más sencillo: la impresión se pausa a una altura definida, se cambia de bobina y se reanuda. Es adecuado para placas, logotipos en relieve, paneles o llaveros, donde cada color corresponde a un tramo de altura. No permite colores distintos en una misma capa.
Boquilla única con cambiador automático de filamento
Un módulo carga varias bobinas (a menudo 4, ampliable) y las introduce una tras otra en una boquilla única. En cada cambio, el filamento anterior debe purgarse: la máquina extruye una cierta cantidad de material hasta obtener un color limpio. Este sistema permite colores distintos en una misma capa, pero genera residuos y alarga el tiempo de impresión en cada cambio.
Varias boquillas o cambiador de herramientas
Las máquinas con dos boquillas independientes o con cambiador de cabezales disponen de una herramienta por material. El cambio es más rápido y la purga se reduce mucho, casi nula entre dos boquillas. Es también la solución que permite combinar dos materiales distintos: por ejemplo un soporte soluble o fácil de separar junto con el material principal, o una zona flexible en TPU sobre un cuerpo rígido.
| Técnica | Colores en una misma capa | Residuos de purga | Tiempo de impresión | Uso típico |
|---|---|---|---|---|
| Pausa y cambio manual | No | Ninguno | Casi sin cambios | Placas, logotipos en relieve, señalización |
| Boquilla única + cambiador | Sí | Importantes si los cambios son frecuentes | Claramente más largo | Figuras, objetos decorativos, piezas pequeñas |
| Dos boquillas o cambiador de herramientas | Sí | Bajos | Moderadamente más largo | Bimaterial, piezas técnicas, multicolor |
| Combinación de boquillas + cambiadores | Sí, hasta 8 colores o más | Moderados | Más largo | Piezas con numerosos colores |
En nuestro taller, una Bambu Lab H2D combina dos boquillas y cambiadores de filamento: imprime hasta 8 colores y piezas grandes de hasta unos 60 cm.
Purga, tiempo y coste: lo que hay que saber
El multicolor no es «gratis». Cada cambio de color cuesta tiempo (retirada del filamento, calentamiento, purga) y material. El número de cambios depende sobre todo del número de capas que contienen varios colores, mucho más que del propio número de colores.
- Una pieza alta con un motivo de color en toda su altura multiplica los cambios: una figura de 10 cm impresa en capas de 0,12 mm representa más de 800 capas, potencialmente otras tantas series de cambios.
- Una pieza plana con un logotipo en superficie solo requiere cambios en unas pocas capas.
- El paso de un color oscuro a uno claro requiere más purga que al revés: un blanco después de un negro es el caso más desfavorable.
Los laminadores ofrecen opciones para reducir estas pérdidas: purgar en el relleno o en un objeto secundario, agrupar varias piezas en la misma plataforma para compartir los cambios, u ordenar los colores de forma inteligente. Para estimar el impacto en el precio, consulta nuestra guía sobre el precio de una impresión 3D.
Si un color solo aparece en una pequeña zona, pregúntate si se puede imprimir aparte y añadirlo después (pegado o clipado). Un ojo o un pequeño logotipo impreso por separado evita a veces cientos de cambios de filamento en toda la altura de la pieza.
Preparar un archivo para el multicolor
El formato STL no transporta color. Para una impresión multicolor, son posibles dos enfoques:
- Un objeto por color: exportas cada zona de color como un cuerpo independiente, perfectamente posicionado, en archivos STL separados o, idealmente, en un único 3MF multiobjeto. Es el método más robusto, sobre todo desde un software de CAD.
- Un 3MF coloreado: el color se aplica directamente a las caras de la malla (pintado de caras en el laminador o exportación en color desde un software de modelado). Práctico para las formas orgánicas y las figuras.
En ambos casos, comprueba que los cuerpos no se solapen de forma incoherente y que cada zona de color tenga un espesor suficiente. Las reglas generales de preparación se detallan en nuestra guía para preparar un archivo STL o 3MF.
El Estudio 3D IA también ofrece una exportación 3MF en color lista para la impresión multifilamento, incluso en modo figura a partir de fotos. El proceso se describe en nuestro artículo de la foto a la figura 3D.
Reglas de diseño para un buen acabado
- Limita la paleta: de 3 a 5 colores bien elegidos suelen dar un mejor resultado que una decena de tonos parecidos.
- Prevé zonas suficientemente grandes: por debajo de 1 a 2 mm de ancho, una zona de color se vuelve difícil de distinguir y puede llegar a desaparecer.
- Da espesor a los colores claros: un blanco o un amarillo de poco espesor deja transparentar el color subyacente. Cuenta al menos 0,6 a 1 mm de espesor de color claro en superficie.
- Juega con el relieve: un ligero escalón (0,4 a 0,6 mm) entre dos colores hace las fronteras más nítidas y disimula las pequeñas rebabas.
- Ten en cuenta la orientación: una frontera de color horizontal (paralela a la plataforma) es muy nítida; una frontera vertical o inclinada muestra el escalonado de las capas.
- Mantente en materiales compatibles: mezclar materiales distintos en una misma pieza exige que se adhieran entre sí. PLA con PLA o PETG con PETG no plantea ningún problema; algunas combinaciones, como el PLA con el PETG, se adhieren mal. Consulta nuestra guía para elegir el material de impresión 3D.
Multicolor o pintura: ¿qué elegir?
| Criterio | FDM multicolor | Impresión y posterior pintura |
|---|---|---|
| Nivel de detalle | Colores por bloques, detalles limitados por la boquilla | Muy fino, degradados y sombreados posibles |
| Mano de obra | Baja, color integrado | Importante (imprimación, pintura, barniz) |
| Durabilidad del color | Teñido en la masa, no se descascarilla | Depende de la pintura y del barniz |
| Reproducibilidad en serie | Excelente | Variable, depende de quien pinte |
| Caso de uso | Objetos personalizados, señalización, pequeñas series, figuras estilizadas | Piezas de colección, maquetas realistas |
El multicolor resulta especialmente interesante para los objetos que se repiten en serie, ya que el color está integrado sin retoques. Para un acabado «de estudio» muy realista, la resina pintada sigue siendo la referencia; consulta nuestra guía de acabados y posprocesados.
Para un objeto de marca o un logotipo, facilita las referencias de color deseadas. Los filamentos no existen en todos los tonos: el taller te propondrá los tonos disponibles más cercanos y podrá imprimir una pequeña muestra de validación antes de la serie.
Preguntas frecuentes
¿Cómo funciona una impresora 3D multicolor?
Una impresora FDM multicolor carga varios filamentos y alterna entre ellos durante la impresión. O bien una boquilla única recibe los filamentos uno tras otro con una purga en cada cambio, o bien varias boquillas imprimen cada una su color. Cada zona del modelo recibe así un color definido.
¿Cuántos colores se pueden imprimir en 3D?
Los sistemas habituales gestionan 4 colores por cambiador de filamento, y las configuraciones que combinan varios cambiadores o varias boquillas alcanzan 8 colores o más. En la práctica, de 3 a 5 colores bien elegidos bastan para la mayoría de los objetos. Cada color adicional alarga el tiempo de impresión.
¿Por qué la impresión 3D multicolor es más lenta?
En cada cambio de color, la máquina debe retirar el filamento, cargar el siguiente y purgar el color anterior. En una pieza en la que cada capa contiene varios colores, estas operaciones se repiten cientos de veces. El tiempo y el material de purga aumentan por tanto mucho según la geometría.
¿Qué formato de archivo usar para una impresión 3D en color?
El 3MF es el formato adecuado, ya que conserva los colores, los materiales y varios objetos posicionados. El STL no contiene ningún color: en ese caso hay que proporcionar un archivo por color, perfectamente alineado. Un 3MF coloreado o multiobjeto evita los errores de ensamblaje.