STL o 3MF: ¿qué formato elegir?
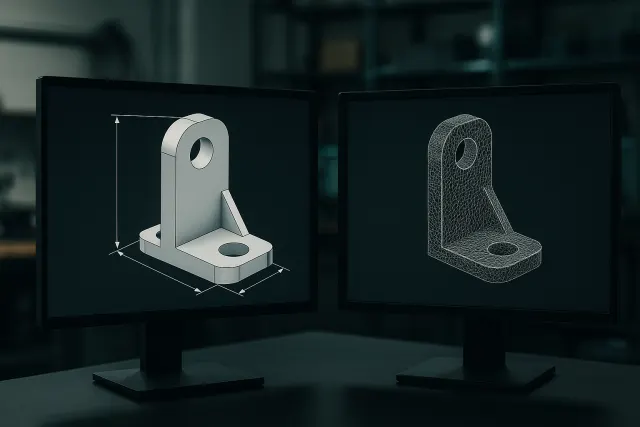
El STL es el formato histórico de la impresión 3D. Describe únicamente la superficie del objeto en forma de triángulos (facetas). No contiene ni unidad, ni color, ni material, ni información de ensamblaje. Esa es su fuerza (universal, leído por todos los programas de laminado) y su debilidad (se pierde mucha información).
El 3MF es un formato más reciente, concebido específicamente para la fabricación aditiva. Se trata de un archivo comprimido que puede contener:
- la unidad de medida explícita (se acabaron las piezas 25,4 veces demasiado pequeñas por una confusión entre pulgadas y milímetros);
- varios objetos posicionados unos respecto a otros;
- los colores y la asignación de materiales, indispensables para una impresión multicolor;
- eventualmente los parámetros de impresión del laminador.
| Criterio | STL | 3MF | STEP |
|---|---|---|---|
| Tipo de geometría | Malla de triángulos | Malla de triángulos | Geometría exacta (CAD) |
| Unidades | No almacenadas | Almacenadas | Almacenadas |
| Colores / materiales | No | Sí | Parcialmente |
| Varias piezas | Fusionadas o archivos separados | Sí, posicionadas | Sí, ensamblaje |
| Modificable fácilmente | Difícil | Difícil | Sí, en CAD |
| Uso recomendado | Pieza monocroma simple | Multicolor, multipieza | Pieza susceptible de ser retocada |
Si tu pieza se ha diseñado en CAD, adjunta si es posible el STEP además del STL o del 3MF: permite al taller ajustar una cota o una holgura sin tener que volver a consultarte. La diferencia entre geometría exacta y malla se detalla en nuestro artículo modelo paramétrico o malla.
Verificar la malla: los defectos clásicos
Una malla imprimible debe ser estanca («watertight» o «manifold»): debe delimitar claramente un interior y un exterior. Los defectos más habituales son:
- Agujeros y aristas abiertas: una faceta ausente impide al laminador saber dónde está el material.
- Normales invertidas: algunas caras «miran» hacia el interior, lo que crea zonas vacías o capas ausentes.
- Aristas non-manifold: una arista compartida por más de dos caras, a menudo cuando dos objetos se tocan por una arista o un vértice.
- Cuerpos que se intersecan: varios volúmenes superpuestos sin haberse fusionado. Los laminadores recientes suelen adaptarse a ello, pero el resultado no está garantizado.
- Cáscaras internas parásitas: un objeto oculto dentro de otro, heredado de una exportación o de un modelado.
La mayoría de los laminadores y herramientas de malla gratuitas ofrecen una función de análisis y reparación automática. Corrige bien los agujeros pequeños, pero puede deformar una geometría muy dañada: controla siempre visualmente el resultado. Los modelos generados automáticamente (escaneo, escultura, generación por IA) son los más afectados, como se explica en nuestra guía sobre el modelado 3D por IA.
Las reglas de diseño a respetar
Un archivo puede ser técnicamente válido y aun así difícil de imprimir. Estas son las referencias que aplicamos en FDM con una boquilla de 0,4 mm, y en resina:
| Parámetro | FDM (boquilla de 0,4 mm) | Resina |
|---|---|---|
| Espesor de pared mínimo | 1,2 mm (0,8 mm posible si no está sometida a esfuerzo) | 0,5 a 1 mm según el tamaño |
| Detalle en relieve mínimo | ~0,5 mm | ~0,2 mm |
| Voladizo sin soporte | Hasta ~45° | Soportes casi sistemáticos |
| Puente sin soporte | Hasta 10-20 mm según el material | No aplicable |
| Diámetro de agujero mínimo | ~2 mm (a repasar con la broca si se requiere precisión) | ~0,5 a 1 mm |
| Texto grabado o en relieve | Altura de carácter ≥ 5 mm, profundidad ≥ 0,6 mm | Altura ≥ 2 mm |
Para las piezas huecas en resina, prevé orificios de evacuación (al menos dos, de 3 mm o más): de lo contrario la resina líquida queda atrapada, y la pieza puede agrietarse con el tiempo. Para las piezas que se ensamblan, las holguras se tratan en nuestra guía sobre las tolerancias y ajustes en impresión 3D.
Piensa en la orientación desde el diseño. Una cara plana y ancha apoyada en la plataforma evita soportes, mejora la adherencia y garantiza una superficie limpia. Si la pieza no tiene una cara de apoyo natural, un pequeño achaflanado de unos milímetros suele bastar para simplificarlo todo.
Exportar correctamente desde tu programa
- Trabaja en milímetros. Es la unidad implícita de la inmensa mayoría de los laminadores. Si exportas en STL, verifica que la cota principal corresponde al valor esperado.
- Ajusta la resolución de la malla. Una tolerancia de cuerda de alrededor de 0,01 a 0,05 mm da círculos lisos sin sobrecargar el archivo. Un cilindro visiblemente facetado en la pieza impresa casi siempre proviene de una exportación demasiado basta.
- Exporta cada pieza por separado si deben imprimirse en orientaciones diferentes, o usa un 3MF multiobjeto.
- Fusiona los cuerpos que deben formar una sola pieza, para evitar las intersecciones.
- Nombra claramente los archivos: referencia, versión, material deseado, cantidad (por ejemplo «soporte-sensor_v3_PETG_x4.stl»).
Controlar el archivo en un laminador
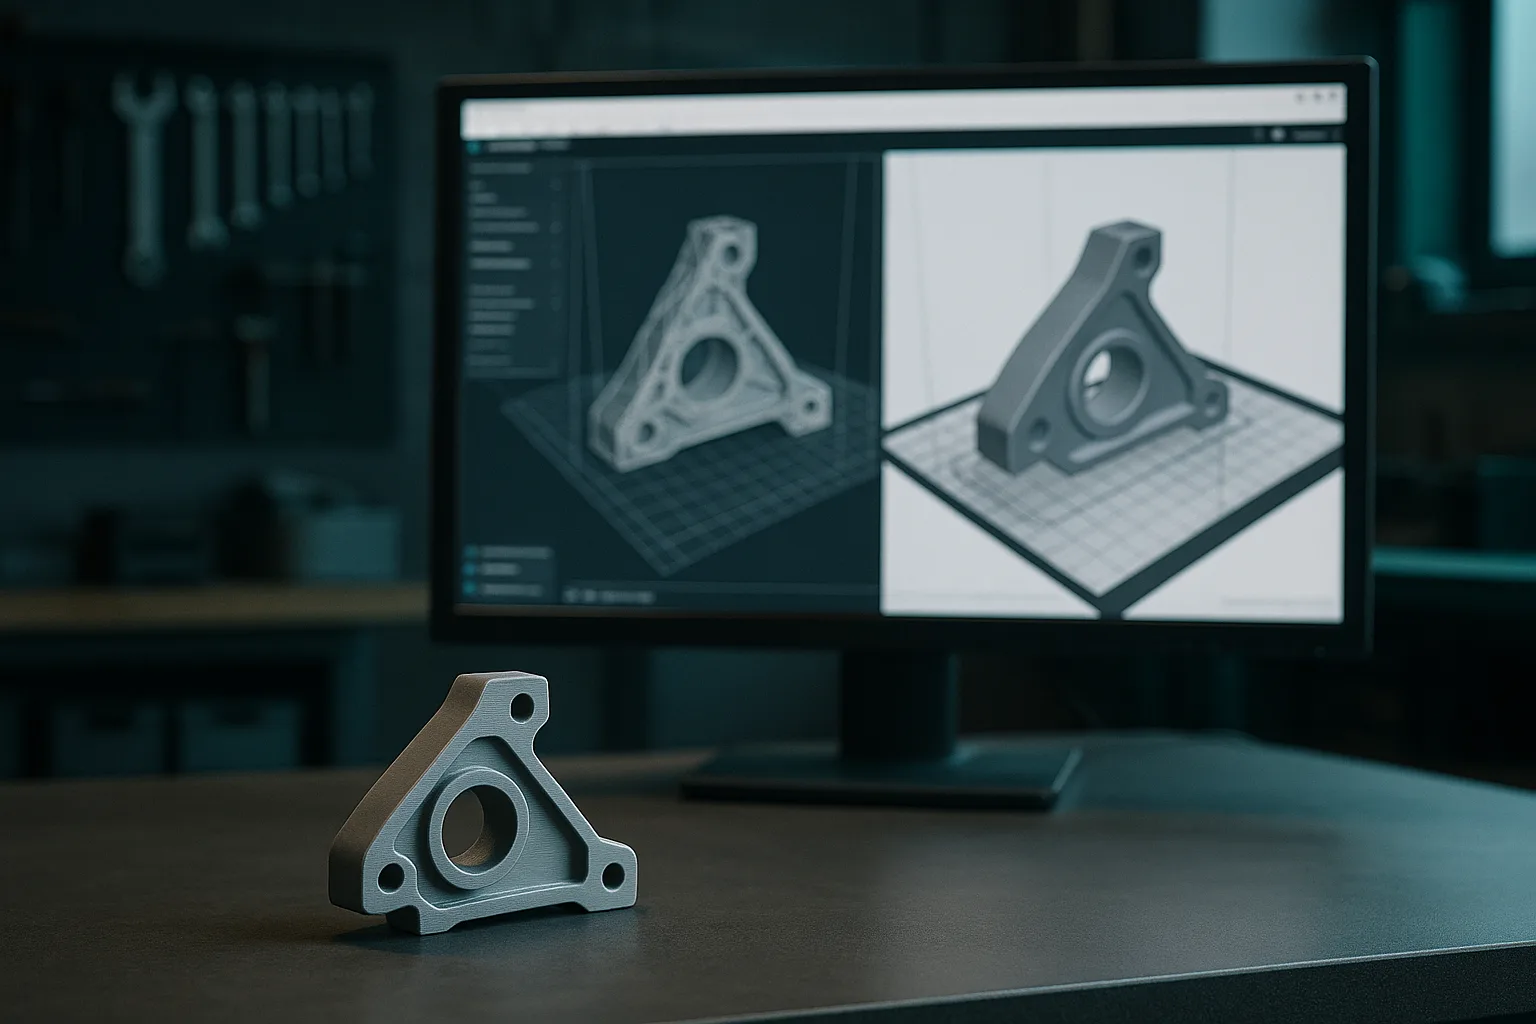
Antes de enviar tu archivo, ábrelo en un laminador gratuito, aunque no tengas impresora. En unos minutos puedes verificar:
- Las dimensiones mostradas: la caja envolvente debe corresponder al tamaño esperado.
- La vista previa capa por capa: una pared que desaparece o un detalle ausente señala una zona demasiado fina para la boquilla.
- Los soportes generados: si invaden una cara visible o una cavidad inaccesible, revisa la orientación o añade un chaflán a 45°.
- Las advertencias: malla no estanca, objeto flotante, pieza fuera de la plataforma.
Esta verificación no sustituye la preparación realizada por el taller, que elegirá él mismo la orientación y los ajustes según la máquina, pero permite eliminar los defectos bloqueantes antes de la solicitud de presupuesto, y así ahorrar una ida y vuelta.
Para una pieza multicolor, exporta en 3MF con un color o un material por zona, o un objeto por color. El funcionamiento se detalla en nuestra guía de la impresión 3D multicolor.
Checklist antes de enviar al taller
- La malla es estanca, sin agujeros ni normales invertidas.
- Las dimensiones son correctas, en milímetros, verificadas sobre una cota conocida.
- Las paredes miden al menos 1,2 mm en FDM, los detalles son compatibles con el proceso.
- Las holguras de ensamblaje están integradas en el modelo.
- El formato es adecuado: STL para monocromo simple, 3MF para multicolor o multipieza, STEP como complemento si es posible.
- El material, el color, la cantidad y el uso de la pieza están precisados.
- Las cotas críticas (alojamientos, distancias entre ejes, roscas) están señaladas, idealmente con un boceto o una captura anotada.
Indica las caras «visibles» de la pieza. El taller colocará los soportes y la costura del cordón (el punto de inicio de cada capa) en el lado oculto, lo que cambia notablemente el acabado final.
¿Todavía no tienes un archivo?
Tres situaciones se repiten a menudo:
- Tienes una pieza física que reproducir: un escaneo 3D permite obtener un modelo fiel. Nuestro taller utiliza un escáner industrial Creaform MetraScan con una precisión igual o inferior a 0,1 mm; puedes solicitar un escaneo 3D de tu pieza. Ver también nuestra guía de las piezas de recambio en impresión 3D.
- Tienes una idea, un boceto o fotos: el Estudio 3D IA genera una pieza imprimible a partir de una descripción o de fotos, con parámetros ajustables mediante controles deslizantes, una vista previa gratuita y una exportación en STL o 3MF. Para obtener un buen resultado, sigue nuestro método para redactar un brief de pieza 3D para la IA.
- Buscas una pieza corriente (soporte, separador, caja): la biblioteca de modelos paramétricos gratuitos permite ajustar las dimensiones sin programa de CAD.
Sea cual sea el origen del archivo, se aplican los mismos controles: un modelo salido de un escaneo o de una generación automática también debe ser estanco, estar a la escala correcta y ser compatible con los espesores mínimos del proceso. Un modelo bien preparado es una pieza impresa a la primera, sin repasos ni nuevos pedidos.
Preguntas frecuentes
¿Cuál es la diferencia entre un archivo STL y un archivo 3MF?
El STL solo describe la superficie del objeto en triángulos, sin unidad, color ni material. El 3MF almacena además las unidades, varios objetos posicionados, los colores y los materiales. Para una impresión multicolor o un ensamblaje de varias piezas, el 3MF es claramente preferible.
¿Cómo saber si mi archivo STL es imprimible?
Impórtalo en un laminador o una herramienta de análisis de malla: señala los agujeros, las normales invertidas y las aristas non-manifold. Verifica después las dimensiones, el espesor de las paredes y los voladizos. Una vista previa capa por capa permite detectar las zonas vacías o demasiado finas.
¿Por qué mi pieza STL sale demasiado pequeña o demasiado grande?
El STL no almacena unidad, y el laminador generalmente supone milímetros. Una pieza modelada en pulgadas aparece 25,4 veces demasiado pequeña, una pieza en metros 1000 veces demasiado pequeña. Exporta en milímetros o usa el formato 3MF, que conserva la unidad.
¿Qué espesor de pared mínimo para la impresión 3D?
En FDM con una boquilla de 0,4 mm, cuenta al menos 1,2 mm para una pared sólida, es decir tres cordones. En resina, 0,5 a 1 mm bastan según el tamaño de la pieza. Para una pieza sometida a esfuerzo mecánico, prevé más, típicamente 2 a 3 mm.