STL ou 3MF: que formato escolher?
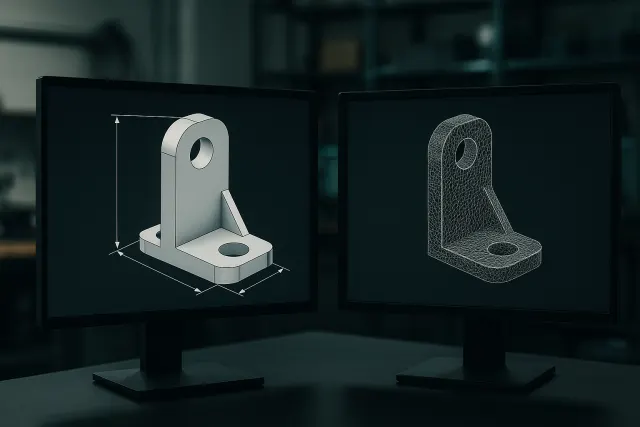
O STL é o formato histórico da impressão 3D. Descreve apenas a superfície do objeto sob a forma de triângulos (facetas). Não contém nem unidade, nem cor, nem material, nem informação de montagem. É essa a sua força (universal, lido por todos os programas de fatiamento) e a sua fraqueza (muita informação perde-se).
O 3MF é um formato mais recente, concebido especificamente para o fabrico aditivo. Trata-se de um arquivo que pode conter:
- a unidade de medida explícita (acabaram-se as peças 25,4 vezes mais pequenas por confusão entre polegadas e milímetros);
- vários objetos posicionados uns em relação aos outros;
- as cores e a atribuição dos materiais, indispensáveis para uma impressão multicolor;
- eventualmente os parâmetros de impressão do fatiador.
| Critério | STL | 3MF | STEP |
|---|---|---|---|
| Tipo de geometria | Malha de triângulos | Malha de triângulos | Geometria exata (CAD) |
| Unidades | Não armazenadas | Armazenadas | Armazenadas |
| Cores / materiais | Não | Sim | Parcialmente |
| Várias peças | Fundidas ou ficheiros separados | Sim, posicionadas | Sim, montagem |
| Modificável facilmente | Difícil | Difícil | Sim, em CAD |
| Uso recomendado | Peça monocromática simples | Multicolor, multi-peças | Peça suscetível de ser retocada |
Se a sua peça foi concebida em CAD, junte se possível o STEP além do STL ou do 3MF: permite à oficina ajustar uma cota ou uma folga sem voltar a contactá-lo. A diferença entre geometria exata e malha está detalhada no nosso artigo modelo paramétrico ou malha.
Verificar a malha: os defeitos clássicos
Uma malha imprimível deve ser estanque ("watertight" ou "manifold"): deve delimitar claramente um interior e um exterior. Os defeitos mais comuns são:
- Furos e arestas abertas: uma faceta em falta impede o fatiador de saber onde está o material.
- Normais invertidas: certas faces "olham" para o interior, o que cria zonas vazias ou camadas em falta.
- Arestas non-manifold: uma aresta partilhada por mais de duas faces, muitas vezes quando dois objetos se tocam por uma aresta ou um vértice.
- Corpos que se intersectam: vários volumes sobrepostos sem terem sido fundidos. Os fatiadores recentes lidam muitas vezes bem com isso, mas o resultado não é garantido.
- Cascas internas parasitas: um objeto escondido dentro de outro, herdado de uma exportação ou de uma modelação.
A maioria dos fatiadores e das ferramentas de malha gratuitas propõe uma função de análise e reparação automática. Corrige bem os pequenos furos, mas pode deformar uma geometria muito danificada: verifique sempre visualmente o resultado. Os modelos gerados automaticamente (digitalização, escultura, geração por IA) são os mais afetados, como explicado no nosso guia sobre a modelação 3D por IA.
As regras de conceção a respeitar
Um ficheiro pode ser tecnicamente válido e, no entanto, mal imprimível. Eis as referências que aplicamos em FDM com um bico de 0,4 mm, e em resina:
| Parâmetro | FDM (bico de 0,4 mm) | Resina |
|---|---|---|
| Espessura de parede mínima | 1,2 mm (0,8 mm possível se não solicitada) | 0,5 a 1 mm consoante o tamanho |
| Detalhe em relevo mínimo | ~0,5 mm | ~0,2 mm |
| Suspensão sem suporte | Até ~45° | Suportes quase sistemáticos |
| Ponte sem suporte | Até 10-20 mm consoante o material | Não aplicável |
| Diâmetro de furo mínimo | ~2 mm (a retificar com broca se preciso) | ~0,5 à 1 mm |
| Texto gravado ou em relevo | Altura de carácter ≥ 5 mm, profundidade ≥ 0,6 mm | Hauteur ≥ 2 mm |
Para as peças ocas em resina, preveja furos de drenagem (pelo menos dois, de 3 mm ou mais): caso contrário, a resina líquida fica retida, e a peça pode fissurar com o tempo. Para as peças que se montam, as folgas são tratadas no nosso guia sobre as tolerâncias e ajustes na impressão 3D.
Pense na orientação desde a conceção. Uma face plana e larga assente na base evita suportes, melhora a aderência e garante uma superfície limpa. Se a peça não tiver uma face de apoio natural, um pequeno achatamento de alguns milímetros basta muitas vezes para simplificar tudo.
Exportar corretamente a partir do seu programa
- Trabalhe em milímetros. É a unidade implícita da grande maioria dos fatiadores. Se exportar em STL, verifique se a cota principal corresponde ao valor esperado.
- Ajuste a resolução da malha. Uma tolerância de corda de cerca de 0,01 a 0,05 mm dá círculos lisos sem sobrecarregar o ficheiro. Um cilindro visivelmente facetado na peça impressa vem quase sempre de uma exportação demasiado grosseira.
- Exporte cada peça separadamente se devem ser impressas em orientações diferentes, ou utilize um 3MF multi-objetos.
- Funda os corpos que devem formar uma só peça, para evitar interseções.
- Dê nomes claros aos ficheiros: referência, versão, material pretendido, quantidade (por exemplo "support-capteur_v3_PETG_x4.stl").
Verificar o ficheiro num fatiador
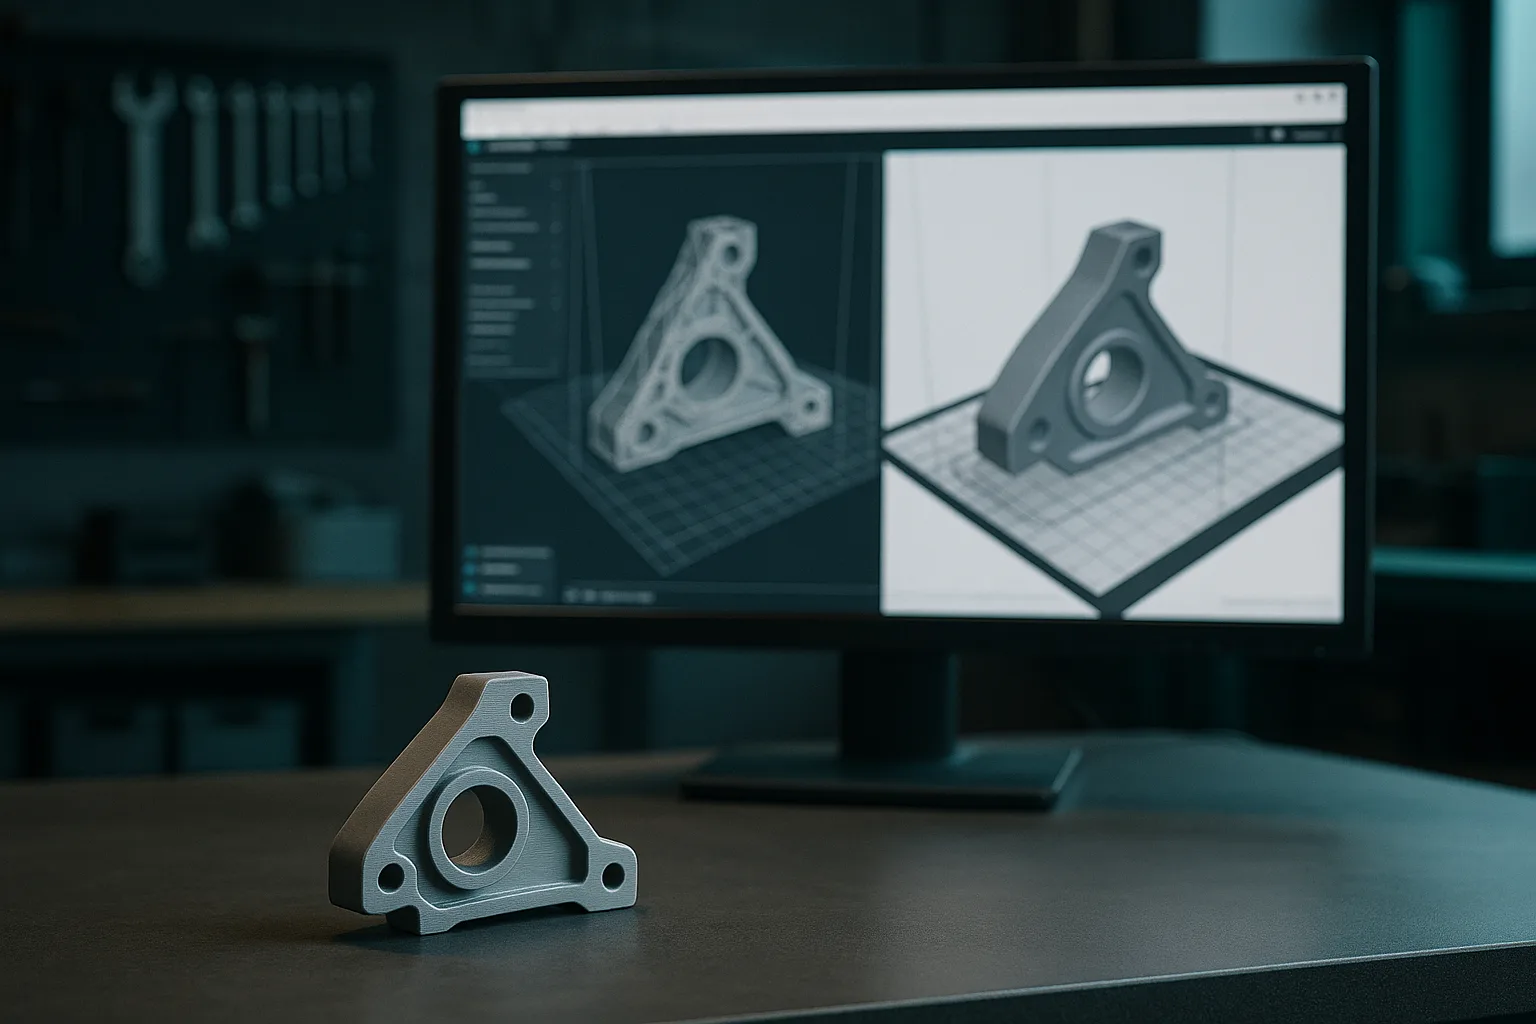
Antes de enviar o seu ficheiro, abra-o num fatiador gratuito, mesmo que não tenha uma impressora. Em poucos minutos, pode verificar:
- As dimensões apresentadas: a caixa envolvente deve corresponder ao volume ocupado esperado.
- A pré-visualização camada a camada: uma parede que desaparece ou um detalhe ausente assinala uma zona demasiado fina para o bico.
- Os suportes gerados: se invadirem uma face visível ou uma cavidade inacessível, reveja a orientação ou acrescente um chanfre a 45°.
- Os avisos: malha não estanque, objeto flutuante, peça fora da base.
Esta verificação não substitui a preparação feita pela oficina, que escolherá ela própria a orientação e as definições consoante a máquina, mas permite eliminar os defeitos bloqueantes antes do pedido de orçamento, e assim ganhar uma ida e volta.
Para uma peça multicolor, exporte em 3MF com uma cor ou um material por zona, ou um objeto por cor. O funcionamento está detalhado no nosso guia da impressão 3D multicolor.
Checklist antes do envio à oficina
- A malha está estanque, sem furos nem normais invertidas.
- As dimensões estão corretas, em milímetros, verificadas numa cota conhecida.
- As paredes têm pelo menos 1,2 mm em FDM, os detalhes são compatíveis com o processo.
- As folgas de montagem estão integradas no modelo.
- O formato é adequado: STL para monocromático simples, 3MF para multicolor ou multi-peças, STEP como complemento se possível.
- O material, a cor, a quantidade e o uso da peça estão especificados.
- As cotas críticas (furos, entre-eixos, roscas) estão assinaladas, idealmente com um esboço ou uma captura anotada.
Indique as faces "visíveis" da peça. A oficina colocará os suportes e a costura do cordão (o ponto de partida de cada camada) do lado escondido, o que muda nitidamente o resultado final.
Ainda não tem um ficheiro?
Três situações surgem frequentemente:
- Tem uma peça física para reproduzir: uma digitalização 3D permite obter um modelo fiel dela. A nossa oficina utiliza um scanner industrial Creaform MetraScan com uma precisão igual ou inferior a 0,1 mm; pode pedir uma digitalização 3D da sua peça. Veja também o nosso guia das peças de substituição em impressão 3D.
- Tem uma ideia, um esboço ou fotografias: o Estúdio 3D IA gera uma peça imprimível a partir de uma descrição ou de fotografias, com parâmetros ajustáveis por cursores, uma pré-visualização gratuita e uma exportação em STL ou 3MF. Para obter um bom resultado, siga o nosso método para redigir um brief de peça 3D para a IA.
- Procura uma peça comum (suporte, espaçador, caixa): a biblioteca de modelos paramétricos gratuitos permite ajustar as dimensões sem programa de CAD.
Seja qual for a origem do ficheiro, aplicam-se os mesmos controlos: um modelo proveniente de uma digitalização ou de uma geração automática também deve ser estanque, à escala correta e compatível com as espessuras mínimas do processo. Um modelo bem preparado é uma peça impressa à primeira, sem retoques nem nova encomenda.
Perguntas frequentes
Qual é a diferença entre um ficheiro STL e um ficheiro 3MF?
O STL descreve apenas a superfície do objeto em triângulos, sem unidade, cor nem material. O 3MF armazena ainda as unidades, vários objetos posicionados, as cores e os materiais. Para uma impressão multicolor ou uma montagem de várias peças, o 3MF é claramente preferível.
Como saber se o meu ficheiro STL é imprimível?
Importe-o num fatiador ou numa ferramenta de análise de malha: esta assinala os furos, as normais invertidas e as arestas non-manifold. Verifique depois as dimensões, a espessura das paredes e as suspensões. Uma pré-visualização camada a camada permite detetar as zonas vazias ou demasiado finas.
Por que razão a minha peça STL fica demasiado pequena ou demasiado grande?
O STL não armazena unidade, e o fatiador assume geralmente milímetros. Uma peça modelada em polegadas aparece 25,4 vezes mais pequena, uma peça em metros 1000 vezes mais pequena. Exporte em milímetros ou utilize o formato 3MF, que conserva a unidade.
Qual é a espessura de parede mínima para a impressão 3D?
Em FDM com um bico de 0,4 mm, conte com pelo menos 1,2 mm para uma parede sólida, ou seja três cordões. Em resina, 0,5 a 1 mm bastam consoante o tamanho da peça. Para uma peça solicitada mecanicamente, preveja mais, tipicamente 2 a 3 mm.