STL o 3MF: quale formato scegliere?
Lo STL è il formato storico della stampa 3D. Descrive solo la superficie dell'oggetto sotto forma di triangoli (facce). Non contiene né unità, né colore, né materiale, né informazioni di assemblaggio. È il suo punto di forza (universale, letto da tutti i software di slicing) e la sua debolezza (molte informazioni vanno perse).
Il 3MF è un formato più recente, concepito specificamente per la produzione additiva. Si tratta di un archivio che può contenere:
- l'unità di misura esplicita (basta con i pezzi 25,4 volte troppo piccoli a causa di una confusione pollici/millimetri);
- più oggetti posizionati gli uni rispetto agli altri;
- i colori e l'assegnazione dei materiali, indispensabili per una stampa multicolore;
- eventualmente i parametri di stampa dello slicer.
| Criterio | STL | 3MF | STEP |
|---|---|---|---|
| Tipo di geometria | Mesh di triangoli | Mesh di triangoli | Geometria esatta (CAD) |
| Unità | Non memorizzate | Memorizzate | Memorizzate |
| Colori / materiali | No | Sì | Parzialmente |
| Più pezzi | Fusi o file separati | Sì, posizionati | Sì, assemblaggio |
| Modificabile facilmente | Difficile | Difficile | Sì, in CAD |
| Uso consigliato | Pezzo monocromatico semplice | Multicolore, multi-pezzo | Pezzo suscettibile di essere ritoccato |
Se il tuo pezzo è stato progettato in CAD, allega se possibile il STEP oltre allo STL o al 3MF: permette al laboratorio di regolare una misura o un gioco senza doverti ricontattare. La differenza tra geometria esatta e mesh è descritta in dettaglio nel nostro articolo modello parametrico o mesh.
Verificare la mesh: i difetti classici
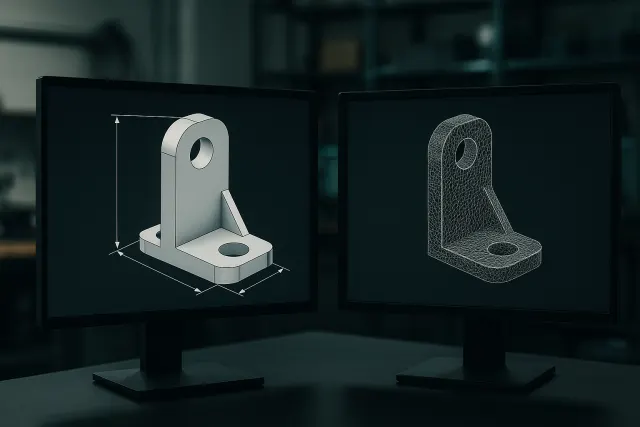
Una mesh stampabile deve essere a tenuta stagna ("watertight" o "manifold"): deve delimitare chiaramente un interno e un esterno. I difetti più comuni sono:
- Fori e spigoli aperti: una faccia mancante impedisce allo slicer di sapere dove si trova il materiale.
- Normali invertite: alcune facce "guardano" verso l'interno, il che crea zone vuote o strati mancanti.
- Spigoli non-manifold: uno spigolo condiviso da più di due facce, spesso quando due oggetti si toccano per uno spigolo o un vertice.
- Corpi che si intersecano: più volumi sovrapposti senza essere stati fusi. Gli slicer recenti spesso se ne accomodano, ma il risultato non è garantito.
- Gusci interni parassiti: un oggetto nascosto all'interno di un altro, ereditato da un'esportazione o da una modellazione.
La maggior parte degli slicer e degli strumenti di mesh gratuiti propone una funzione di analisi e riparazione automatica. Corregge bene i piccoli fori, ma può deformare una geometria molto danneggiata: controlla sempre visivamente il risultato. I modelli generati automaticamente (scansione, scultura, generazione tramite IA) sono i più interessati, come spiegato nella nostra guida sulla modellazione 3D tramite IA.
Le regole di progettazione da rispettare
Un file può essere tecnicamente valido e tuttavia difficile da stampare. Ecco i riferimenti che applichiamo in FDM con un ugello da 0,4 mm, e in resina:
| Parametro | FDM (ugello 0,4 mm) | Resina |
|---|---|---|
| Spessore di parete minimo | 1,2 mm (0,8 mm possibile se non sollecitata) | 0,5-1 mm a seconda della taglia |
| Dettaglio in rilievo minimo | ~0,5 mm | ~0,2 mm |
| Sbalzo senza supporto | Fino a ~45° | Supporti quasi sistematici |
| Ponte senza supporto | Fino a 10-20 mm a seconda del materiale | Non applicabile |
| Diametro minimo del foro | ~2 mm (da riprendere con il trapano se preciso) | ~0,5-1 mm |
| Testo inciso o in rilievo | Altezza del carattere ≥ 5 mm, profondità ≥ 0,6 mm | Altezza ≥ 2 mm |
Per i pezzi cavi in resina, prevedi dei fori di scarico (almeno due, da 3 mm o più): altrimenti la resina liquida resta intrappolata, e il pezzo può incrinarsi con il tempo. Per i pezzi che si assemblano, i giochi sono trattati nella nostra guida sulle tolleranze e accoppiamenti nella stampa 3D.
Pensa all'orientamento fin dalla progettazione. Una faccia piana e larga appoggiata sul piano di stampa evita i supporti, migliora l'adesione e garantisce una superficie pulita. Se il pezzo non ha una faccia di appoggio naturale, un piccolo piano di pochi millimetri spesso basta a semplificare tutto.
Esportare correttamente dal tuo software
- Lavora in millimetri. È l'unità implicita della stragrande maggioranza degli slicer. Se esporti in STL, verifica che la misura principale corrisponda al valore atteso.
- Regola la risoluzione della mesh. Una tolleranza di corda di circa 0,01-0,05 mm dà cerchi lisci senza appesantire il file. Un cilindro visibilmente sfaccettato sul pezzo stampato deriva quasi sempre da un'esportazione troppo grossolana.
- Esporta ogni pezzo separatamente se devono essere stampati con orientamenti diversi, oppure usa un 3MF multi-oggetto.
- Fondi i corpi che devono formare un unico pezzo, per evitare le intersezioni.
- Nomina chiaramente i file: riferimento, versione, materiale desiderato, quantità (ad esempio "supporto-sensore_v3_PETG_x4.stl").
Controllare il file in uno slicer
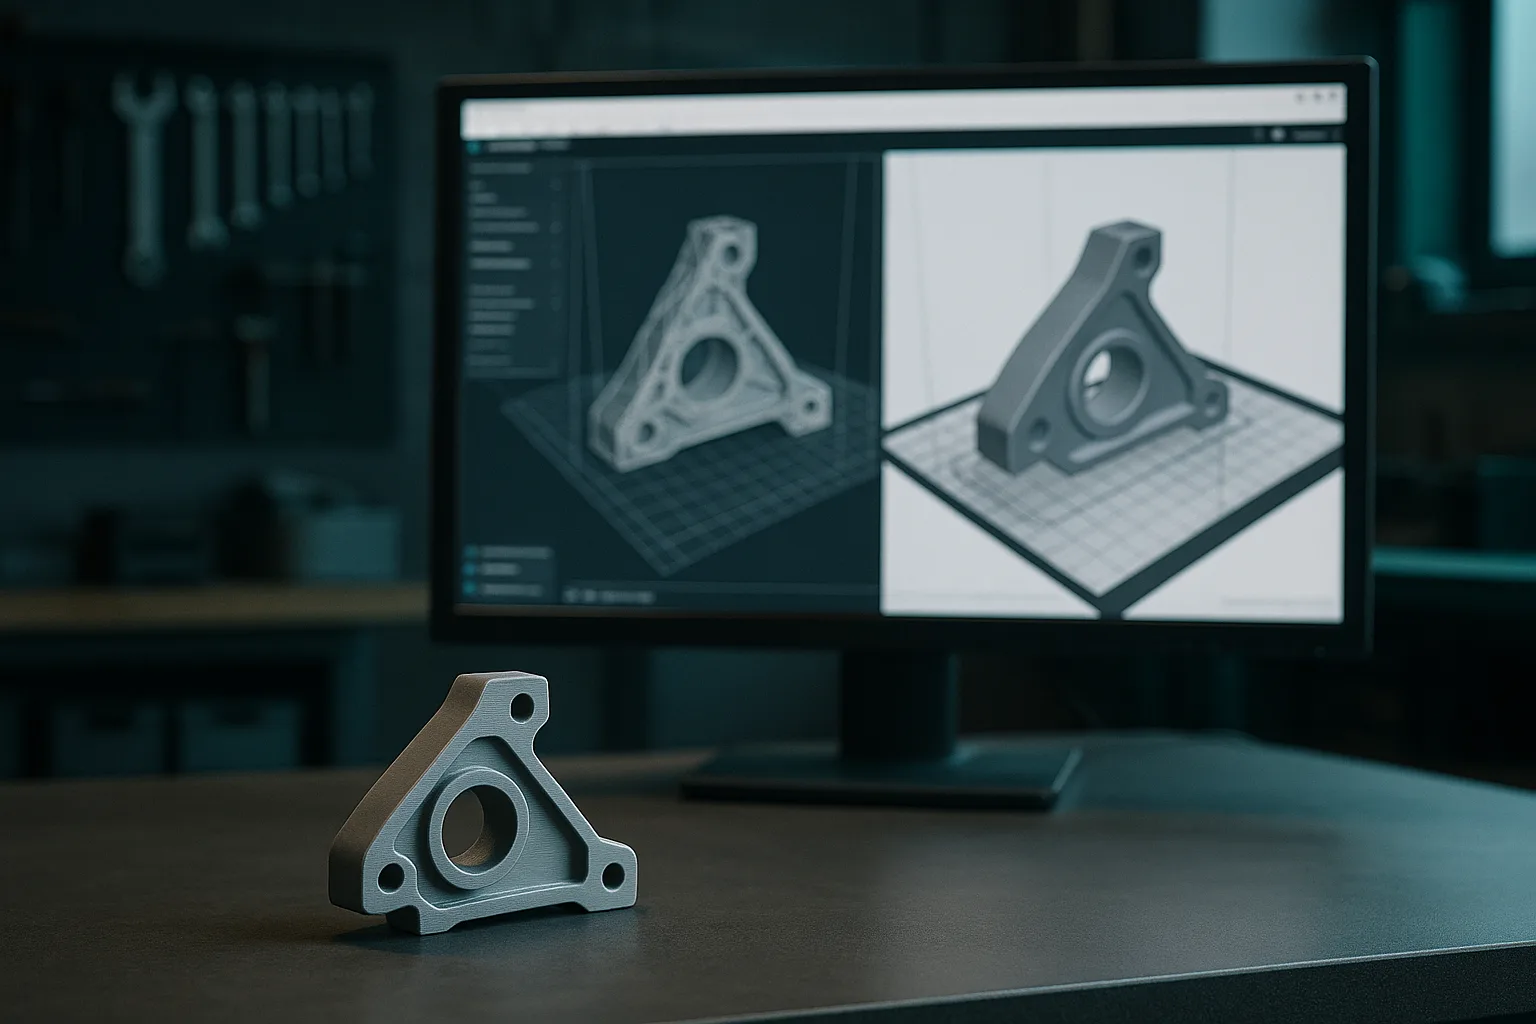
Prima di inviare il tuo file, aprilo in uno slicer gratuito, anche se non possiedi una stampante. In pochi minuti puoi verificare:
- Le dimensioni visualizzate: il volume di ingombro deve corrispondere alle dimensioni attese.
- L'anteprima strato per strato: una parete che scompare o un dettaglio assente segnala una zona troppo sottile per l'ugello.
- I supporti generati: se invadono una faccia visibile o una cavità inaccessibile, rivedi l'orientamento o aggiungi uno smusso a 45°.
- Gli avvisi: mesh non a tenuta stagna, oggetto fluttuante, pezzo fuori dal piano di stampa.
Questa verifica non sostituisce la preparazione fatta dal laboratorio, che sceglierà da sé orientamento e impostazioni in base alla macchina, ma permette di eliminare i difetti bloccanti prima della richiesta di preventivo, e quindi di risparmiare un andirivieni.
Per un pezzo multicolore, esporta in 3MF con un colore o un materiale per zona, oppure un oggetto per colore. Il funzionamento è descritto in dettaglio nella nostra guida alla stampa 3D multicolore.
Checklist prima dell'invio al laboratorio
- La mesh è a tenuta stagna, senza fori né normali invertite.
- Le dimensioni sono corrette, in millimetri, controllate su una misura nota.
- Le pareti sono spesse almeno 1,2 mm in FDM, i dettagli sono compatibili con il processo.
- I giochi di assemblaggio sono integrati nel modello.
- Il formato è adeguato: STL per il monocromatico semplice, 3MF per multicolore o multi-pezzo, STEP in aggiunta se possibile.
- Il materiale, il colore, la quantità e l'uso del pezzo sono precisati.
- Le misure critiche (alesaggi, interassi, filettature) sono segnalate, idealmente con uno schizzo o una schermata annotata.
Indica le facce "visibili" del pezzo. Il laboratorio posizionerà i supporti e la cucitura del cordone (il punto di partenza di ogni strato) sul lato nascosto, il che cambia nettamente la resa finale.
Non hai ancora un file?
Tre situazioni ricorrono spesso:
- Hai un pezzo fisico da riprodurre: una scansione 3D permette di ottenerne un modello fedele. Il nostro laboratorio utilizza uno scanner industriale Creaform MetraScan con una precisione pari o inferiore a 0,1 mm; puoi richiedere una scansione 3D del tuo pezzo. Vedi anche la nostra guida ai pezzi di ricambio in stampa 3D.
- Hai un'idea, uno schizzo o delle foto: lo Studio 3D IA genera un pezzo stampabile a partire da una descrizione o da foto, con parametri regolabili tramite cursori, un'anteprima gratuita e un'esportazione STL o 3MF. Per ottenere un buon risultato, segui il nostro metodo per scrivere un brief di un pezzo 3D per l'IA.
- Cerchi un pezzo comune (supporto, distanziale, scatola): la libreria di modelli parametrici gratuiti permette di regolare le dimensioni senza software di CAD.
Qualunque sia l'origine del file, si applicano gli stessi controlli: un modello proveniente da una scansione o da una generazione automatica deve anch'esso essere a tenuta stagna, nella scala giusta e compatibile con gli spessori minimi del processo. Un modello ben preparato significa un pezzo stampato al primo colpo, senza ritocchi né un nuovo ordine.
Domande frequenti
Qual è la differenza tra un file STL e un file 3MF?
Lo STL descrive solo la superficie dell'oggetto in triangoli, senza unità, colore né materiale. Il 3MF memorizza inoltre le unità, più oggetti posizionati, i colori e i materiali. Per una stampa multicolore o un assemblaggio di più pezzi, il 3MF è nettamente preferibile.
Come sapere se il mio file STL è stampabile?
Importalo in uno slicer o in uno strumento di analisi mesh: segnala i fori, le normali invertite e gli spigoli non-manifold. Verifica poi le dimensioni, lo spessore delle pareti e gli sbalzi. Un'anteprima strato per strato permette di individuare le zone vuote o troppo sottili.
Perché il mio pezzo STL è troppo piccolo o troppo grande?
Lo STL non memorizza alcuna unità, e lo slicer presuppone generalmente i millimetri. Un pezzo modellato in pollici appare 25,4 volte troppo piccolo, un pezzo in metri 1000 volte troppo piccolo. Esporta in millimetri oppure usa il formato 3MF che conserva l'unità.
Qual è lo spessore di parete minimo per la stampa 3D?
In FDM con un ugello da 0,4 mm, conta almeno 1,2 mm per una parete solida, ossia tre cordoni. In resina, 0,5-1 mm bastano a seconda della taglia del pezzo. Per un pezzo sollecitato meccanicamente, prevedi di più, tipicamente 2-3 mm.