Vier Verfahrensfamilien, die man kennen sollte
Alle 3D-Drucktechnologien bauen ein Teil Schicht für Schicht aus einem in Scheiben zerlegten digitalen Modell auf. Was sie unterscheidet, ist die Art, wie das Material aufgetragen oder verfestigt wird. Für den professionellen oder Maker-Einsatz decken vier Verfahren den Großteil des Bedarfs ab:
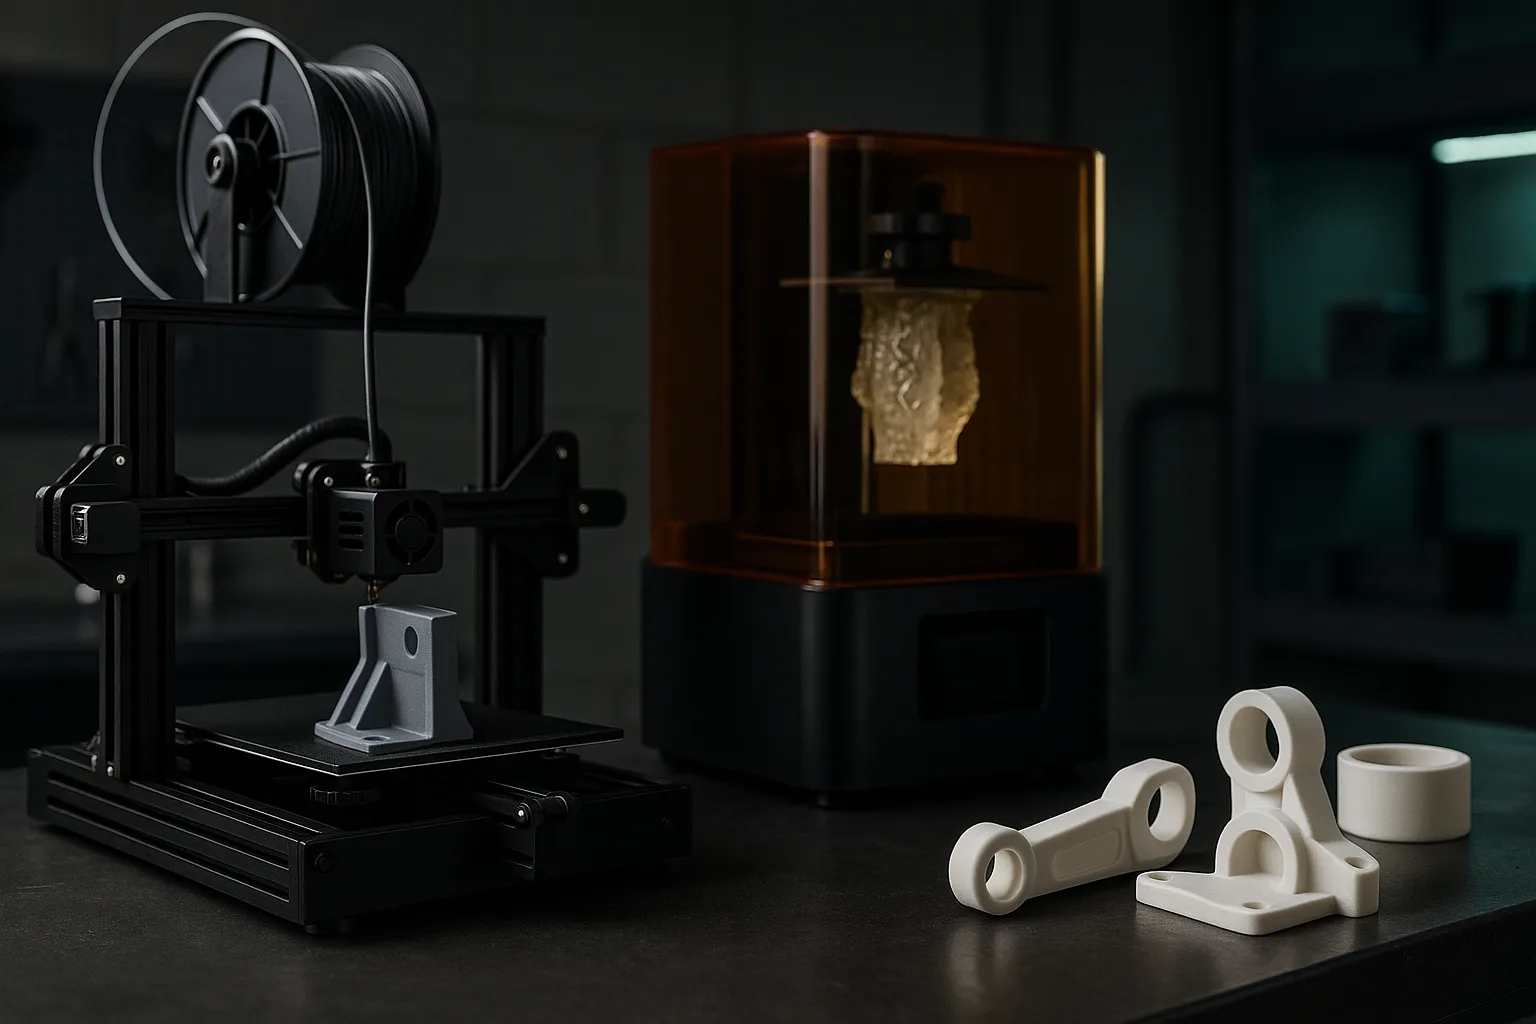
- FDM (Schmelzschichtung, auch FFF genannt): Ein thermoplastisches Filament wird in einer Düse geschmolzen und in Strängen aufgetragen.
- SLA / Harz (Stereolithografie sowie ihre Varianten DLP oder LCD/MSLA): Ein flüssiges lichtempfindliches Harz wird Schicht für Schicht durch Licht gehärtet.
- SLS (selektives Lasersintern): Ein Laser verschmilzt lokal ein Polymerpulver, meist Polyamid (PA12 oder PA11).
- MJF (Multi Jet Fusion): Ein Schmelzmittel wird auf ein Pulverbett gesprüht, anschließend verschmilzt eine Infrarotquelle die gesamte Schicht auf einmal.
Es gibt weitere Verfahren (Materialstrahlen wie PolyJet, Metall-Laserschmelzen, Pulverbindung), doch sie betreffen spezifischere Bedarfe und höhere Budgets. Wir konzentrieren uns hier auf die vier Technologien, die Ihnen bei einer Angebotsanfrage am häufigsten begegnen werden.
FDM: die Schmelzschichtung
FDM ist die am weitesten verbreitete Technologie, von Desktop-Druckern bis zu Produktionsmaschinen. Eine beheizte Düse, in der Regel mit 0,4 mm Durchmesser, extrudiert ein Filament, das beim Abkühlen erstarrt. Die gängigen Schichthöhen liegen zwischen 0,1 und 0,3 mm: 0,2 mm ist der Standardkompromiss zwischen Feinheit und Druckzeit.
Stärken
- Große Auswahl an technischen Materialien: PLA, PETG, ABS, ASA, flexibles TPU, Nylon, kohle- oder glasfaserverstärkte Verbundwerkstoffe.
- Funktionale und widerstandsfähige Teile, die mechanischen Belastungen und Stößen standhalten.
- Große Bauvolumen möglich und moderate Stückkosten, insbesondere bei massiven Teilen.
- Mehrfarb- und Multi-Material-Druck bei Maschinen mit mehreren Druckköpfen oder einem Filamentwechsler.
Grenzen
- Sichtbare Schichtlinien und eine typische Maßhaltigkeit von etwa ±0,2 mm.
- Anisotropie: Das Teil ist zwischen den Schichten (Z-Achse) deutlich weniger fest als in der Ebene.
- Überhänge über etwa 45° hinaus erfordern Stützstrukturen, die Spuren hinterlassen.
- Empfohlene Mindestwandstärke von etwa 1,2 mm (drei Stränge bei einer 0,4-mm-Düse).
FDM ist die richtige Wahl für Halterungen, Gehäuse, Schablonen, Ersatzteile und Funktionsprototypen. Weiterführende Informationen zu diesen Anwendungen finden Sie in unserem Leitfaden zu 3D-gedruckten Werkstattschablonen und -werkzeugen.
SLA und Harz: Präzision und Detail
Beim Harzdruck polymerisiert eine Lichtquelle (Laser bei SLA, Projektor bei DLP, maskierter LCD-Bildschirm bei MSLA) eine dünne Schicht flüssiges Harz. Die Schichten liegen typischerweise zwischen 0,025 und 0,1 mm, was eine nahezu glatte Oberfläche und sehr feine Details ergibt. Die Maßhaltigkeit liegt bei kleineren Teilen bei etwa ±0,05 bis 0,1 mm.
Nach dem Druck muss das Teil gewaschen (Isopropylalkohol oder spezielle Lösung) und anschließend unter UV-Licht nachgehärtet werden, um seine endgültigen Eigenschaften zu erreichen. Die unverzichtbaren Stützstrukturen werden entfernt und ihre Ansatzpunkte geschliffen.
Wann man sich für Harz entscheiden sollte
- Figuren, Modelle, Anschauungsteile mit Details unter einem Zehntelmillimeter.
- Visuelle Prototypen für eine Präsentation oder ein Produktfoto.
- Kleine Präzisionsteile, Urmodelle für Silikonformen.
Standardharze sind eher spröde und auf Dauer UV-empfindlich. Es gibt technische Harze (Typ „tough“, flexibel, hochtemperaturbeständig), aber für ein stoßbeanspruchtes mechanisches Teil bleiben FDM oder Pulversintern in der Regel zuverlässiger. Wenn Sie von einem Foto ausgehen, um eine Figur zu erhalten, beschreibt unser Artikel vom Foto zur 3D-Figur den vollständigen Ablauf.
SLS und MJF: die Fusion im Pulverbett
SLS und MJF teilen ein Prinzip: Das Teil wird in einem Polymerpulverbehälter aufgebaut, und das nicht verschmolzene Pulver dient als natürliche Stütze. Direkte Folge: Es sind keine Stützstrukturen nötig, was komplexe Geometrien, ineinander verschachtelte Teile oder bereits zusammengebaute gedruckte Mechanismen ermöglicht.
Der Unterschied liegt in der Energiequelle. Beim SLS zeichnet ein Laser jeden Querschnitt. Beim MJF sprüht ein Druckkopf ein Schmelz- und ein Detailmittel, anschließend erhitzt eine Infrarotlampe die gesamte Schicht. MJF ist oft schneller, um einen vollen Behälter zu füllen, und liefert etwas homogenere Eigenschaften; SLS bietet eine etwas größere Pulverauswahl.
Die Schichten sind etwa 0,08 bis 0,12 mm dick, die Präzision liegt bei etwa ±0,2 bis 0,3 mm (oder ±0,3 % bei großen Maßen), und die Oberfläche ist leicht körnig und matt. Die Rohteile sind hellgrau (SLS) oder grau (MJF) und werden oft schwarz eingefärbt. Die mechanischen Eigenschaften von PA12 liegen nahe an einem spritzgegossenen Teil, mit einer deutlich geringeren Anisotropie als beim FDM-Druck.
Diese Verfahren eignen sich sehr gut für Kleinserien von Funktionsteilen: Clips, Scharniere, Gehäuse, Leitungen. Unser Leitfaden Prototyping und Kleinserien im 3D-Druck erklärt, wann man zu dieser Art der Produktion wechseln sollte.
Vergleichstabelle der Technologien
| Critère | FDM | SLA-/MSLA-Harz | SLS | MJF |
|---|---|---|---|---|
| Typische Schichthöhe | 0,1–0,3 mm | 0,025–0,1 mm | 0,1–0,12 mm | 0,08 mm |
| Typische Präzision | ±0,2 mm | ±0,05–0,1 mm | ±0,3 mm | ±0,2–0,3 mm |
| Rohoberfläche | Sichtbare Schichtlinien | Glatt, sehr detailliert | Matt, leicht körnig | Matt, fein körnig |
| Stützstrukturen | Ja, ab ~45° | Ja, systematisch | Nein | Nein |
| Mechanische Festigkeit | Gut, anisotrop | Mittel, eher spröde | Sehr gut, nahezu isotrop | Sehr gut, nahezu isotrop |
| Materialien | PLA, PETG, ABS, ASA, TPU, Nylon, Verbundwerkstoffe | Standard-, technische, flexible Harze | PA12, PA11, TPU, gefüllt | PA12, PA11, TPU |
| Couleur | Mehrfarbig möglich | Einfarbig (anschließend lackierbar) | Weiß/grau, einfärbbar | Grau, schwarz einfärbbar |
| Ideale Anwendung | Funktionsteile, Großformate, Schablonen | Figuren, Details, visuelle Prototypen | Technische Kleinserien | Technische Kleinserien |
Diese Werte sind Größenordnungen aus der Werkstattpraxis: Sie hängen von der Maschine, dem Material, der Größe und der Ausrichtung des Teils ab. Für Spiele und Steckverbindungen verweisen wir auf unseren Leitfaden zu Toleranzen und Passungen im 3D-Druck.
Wie man die richtige Technologie wählt
Gehen Sie nicht von der Maschine aus, sondern vom Verwendungszweck des Teils. Stellen Sie sich diese Fragen in dieser Reihenfolge:
- Muss das Teil mechanisch arbeiten? Belastungen, Stöße, Clips, Verschraubung: Wählen Sie FDM (PETG, ABS/ASA, Nylon) oder SLS/MJF für eine Serie.
- Steht die visuelle Anmutung im Vordergrund? Feine Details, glatte Oberfläche, Figur oder Modell: Harz drängt sich auf.
- Wie groß ist das Teil? Ab etwa zwanzig Zentimetern ist Großformat-FDM oft das einzige wirtschaftliche Verfahren.
- Welche Umgebung? Außenbereich, Hitze, UV, Ölkontakt: Hier entscheidet das Material, siehe unseren Leitfaden zur Wahl des 3D-Druck-Materials.
- Wie viele Exemplare? Bei Einzelstücken sind FDM und Harz unschlagbar; bei einigen Dutzend oder Hundert wird Pulversintern sinnvoll; ab einigen Tausend vergleichen Sie mit dem Formguss, wie in 3D-Druck oder Kunststoffspritzguss erklärt.
- Werden mehrere Farben ohne Lackierung benötigt? Nur Multi-Filament-FDM ermöglicht dies direkt; siehe den mehrfarbigen 3D-Druck.
Suchen Sie bei einem ersten Prototyp nicht nach der „perfekten“ Technologie. Ein schneller FDM-Druck validiert Form, Baugröße und Montage innerhalb weniger Stunden. Zu Harz oder Sintern wechseln Sie, sobald die Geometrie feststeht, wodurch Sie vermeiden, mehrfach für eine teurere Technologie zu bezahlen.
Konkrete Fälle aus der Werkstattpraxis
- Sensorhalterung für eine Maschine: FDM in PETG oder ASA, Wandstärke 2 bis 3 mm, Ausrichtung so gewählt, dass die Belastung nicht die Haftung zwischen den Schichten beansprucht.
- 10 cm hohe Sammlerfigur: Harz, Schichten von 0,05 mm, anschließend Lackierung; oder mehrfarbiges FDM, wenn man eine weniger feine Anmutung zugunsten direkt gedruckter Farben akzeptiert.
- Fünfzig Befestigungsclips: SLS oder MJF in PA12, ohne Stützstrukturen, mit zuverlässigem elastischem Verhalten.
- 50 cm große Verkleidung: Großformat-FDM als ein einziges Teil statt einer Baugruppe aus verklebten Segmenten.
- Nicht mehr erhältliches Ersatzteil: 3D-Digitalisierung, anschließend FDM-Druck in einem technischen Material, ein Vorgehen, das in unserem Leitfaden zu Ersatzteilen im 3D-Druck beschrieben wird.
In unserer Werkstatt im Var laufen permanent über zwanzig Maschinen in Multi-Material-FDM und SLA-Harz, darunter eine Bambu Lab H2D für große Teile bis zu etwa 60 cm und Mehrfarbdruck mit bis zu 8 Farben. Wenn Sie noch keine Datei haben, erzeugt das 3D-KI-Studio ein druckbares Teil aus einer Beschreibung oder Fotos, mit kostenloser Vorschau und sofortigem Preis.
Geben Sie in Ihrer Anfrage stets den tatsächlichen Verwendungszweck des Teils an: Umgebungstemperatur, Belastungen, Sonnenexposition, Stückzahl. Diese Informationen bestimmen die Wahl der Technologie stärker als die Datei selbst.
Häufig gestellte Fragen
Welche ist die präziseste 3D-Drucktechnologie?
Unter den gängigen Verfahren ist der Harzdruck (SLA, DLP oder MSLA) am präzisesten, mit Schichten von 0,025 bis 0,1 mm und einer Präzision von etwa ±0,05 bis 0,1 mm. Er gibt sehr feine Details und eine fast glatte Oberfläche wieder. FDM liegt eher bei etwa ±0,2 mm.
Was ist der Unterschied zwischen SLS und MJF?
Beide verschmelzen ein Polymerpulver, meist PA12, ohne Stützstrukturen. SLS verwendet einen Laser, der jeden Querschnitt zeichnet, während MJF ein Schmelzmittel aufsprüht und anschließend die gesamte Schicht per Infrarot erhitzt. MJF ist bei vollem Behälter oft schneller, SLS bietet eine etwas größere Pulverauswahl.
Ist ein FDM-gedrucktes Teil stabil?
Ja, sofern das richtige Material und die richtige Ausrichtung gewählt werden. Ein Teil aus PETG, ASA oder Nylon mit ausreichender Wandstärke hält realen Belastungen stand. Seine Schwachstelle liegt zwischen den Schichten: Das Teil muss so ausgerichtet werden, dass die Hauptbelastung nicht dazu neigt, die Schichten zu trennen.
Welche Technologie sollte man für eine Figur wählen?
Harz ist die Referenz für Figuren, da es feine Gesichtsdetails und Texturen wiedergibt. Mehrfarbiges FDM ist eine Alternative, wenn Sie direkt gedruckte Farben ohne Lackierung wünschen, bei geringerem Detailgrad. Die Wahl hängt also davon ab, ob Feinheit oder Farbe Priorität hat.