Quatro famílias de processos a conhecer
Todas as tecnologias de impressão 3D constroem uma peça camada a camada a partir de um modelo digital cortado em fatias. O que as distingue é a forma como o material é depositado ou solidificado. Para uma utilização profissional ou maker, quatro processos cobrem a maioria das necessidades:
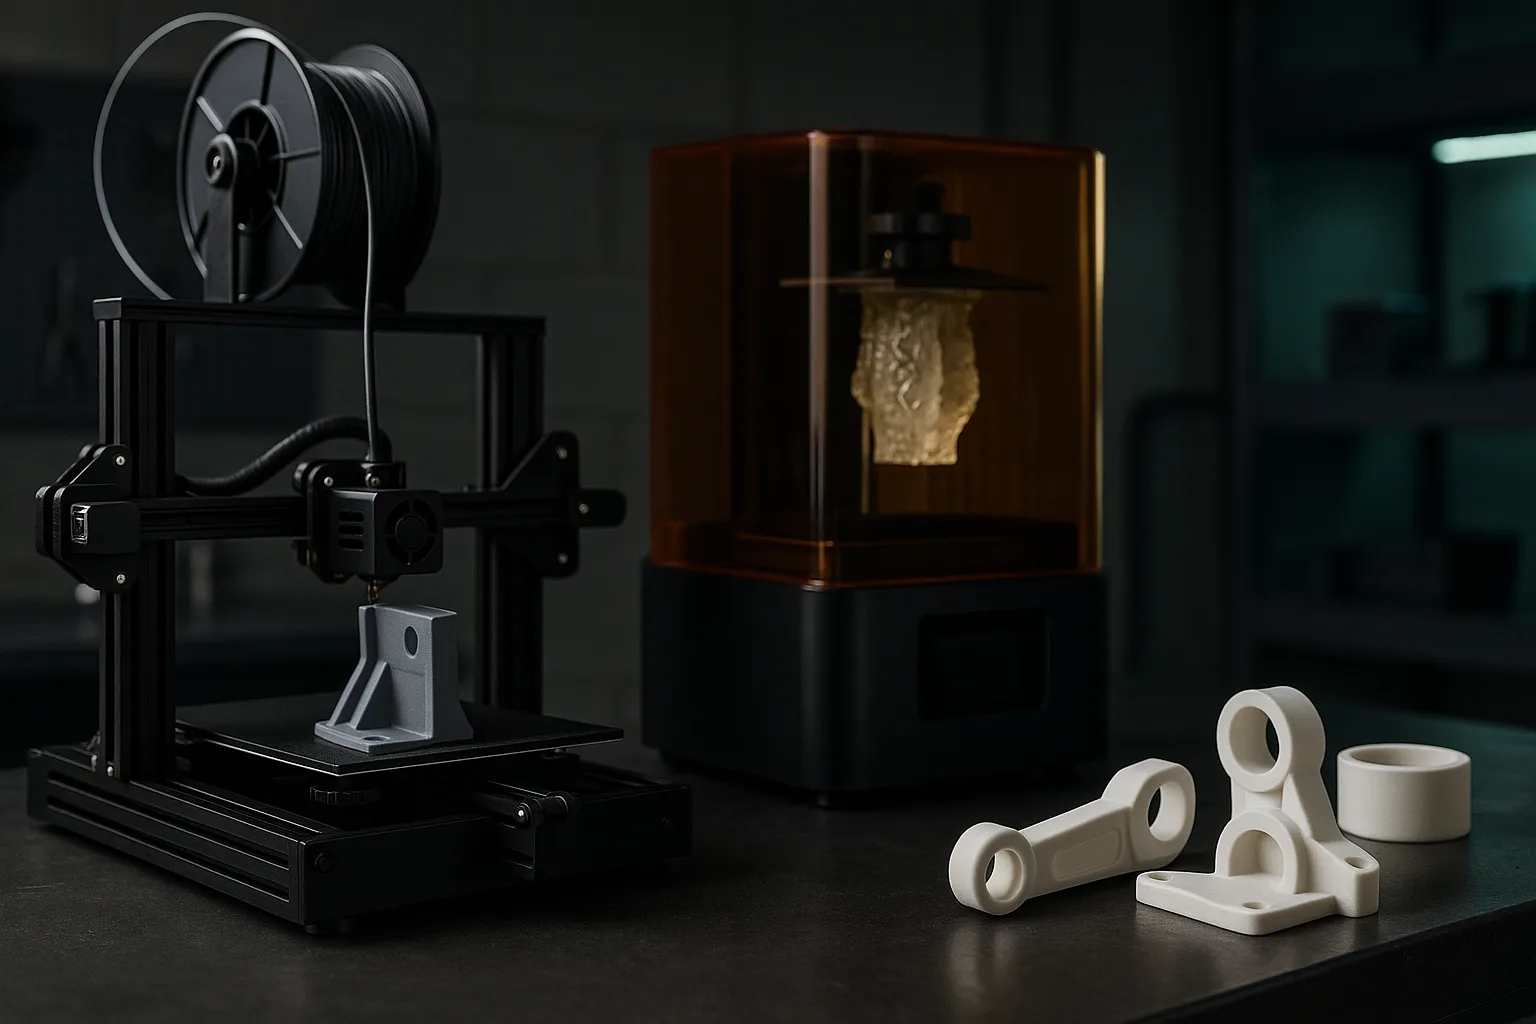
- FDM (deposição de fio fundido, também chamado FFF): um filamento termoplástico é fundido num bico e depositado em cordões.
- SLA / resina (estereolitografia, e as suas variantes DLP ou LCD/MSLA): uma resina líquida fotossensível é endurecida pela luz, camada a camada.
- SLS (sinterização seletiva a laser): um laser funde localmente um pó polimérico, geralmente poliamida (PA12 ou PA11).
- MJF (Multi Jet Fusion): um agente de fusão é projetado sobre um leito de pó, e depois uma fonte infravermelha funde toda a camada de uma vez.
Existem outros processos (projeção de material tipo PolyJet, fusão a laser de metal, ligação de pó), mas respondem a necessidades mais específicas e a orçamentos mais elevados. Concentramo-nos aqui nas quatro tecnologias que encontrará mais frequentemente ao pedir um orçamento.
FDM: a deposição de fio fundido
O FDM é a tecnologia mais difundida, desde as impressoras de secretária até às máquinas de produção. Um bico aquecido, geralmente com 0,4 mm de diâmetro, extruda um filamento que solidifica ao arrefecer. As alturas de camada comuns vão de 0,1 a 0,3 mm: 0,2 mm é o compromisso standard entre finura e tempo de impressão.
Pontos fortes
- Ampla escolha de materiais técnicos: PLA, PETG, ABS, ASA, TPU flexível, nylon, compósitos reforçados com fibras de carbono ou de vidro.
- Peças funcionais e resistentes, capazes de aguentar esforços mecânicos e impactos.
- Grandes volumes possíveis e custo por peça moderado, nomeadamente para peças maciças.
- Impressão multicor e multi-material nas máquinas equipadas com várias cabeças ou com um trocador de filamento.
Limites
- Linhas de camada visíveis e precisão dimensional típica da ordem de ±0,2 mm.
- Anisotropia: a peça é claramente menos resistente entre camadas (eixo Z) do que no plano.
- Os balanços acima de cerca de 45° exigem suportes, que deixam marcas.
- Espessura de parede mínima aconselhada em torno de 1,2 mm (três cordões com um bico de 0,4 mm).
O FDM é a escolha certa para suportes, caixas, gabaritos, peças de substituição e protótipos funcionais. Para ir mais longe sobre estas utilizações, consulte o nosso guia sobre os gabaritos e ferramentas de oficina impressos em 3D.
SLA e resina: a precisão e o detalhe
Na impressão em resina, uma fonte luminosa (laser em SLA, projetor em DLP, ecrã LCD mascarado em MSLA) polimeriza uma fina camada de resina líquida. As camadas variam tipicamente entre 0,025 e 0,1 mm, o que dá uma superfície quase lisa e detalhes muito finos. A precisão dimensional situa-se em torno de ±0,05 a 0,1 mm em peças de tamanho modesto.
Depois da impressão, a peça deve ser lavada (álcool isopropílico ou solução dedicada) e depois pós-polimerizada sob UV para atingir as suas propriedades finais. Os suportes, indispensáveis, são removidos e os seus pontos de fixação lixados.
Quando escolher a resina
- Figuras, maquetas, peças de aspeto com detalhes inferiores ao décimo de milímetro.
- Protótipos visuais destinados a uma apresentação ou a uma foto de produto.
- Pequenas peças de precisão, masters para moldagem em silicone.
As resinas standard são bastante quebradiças e sensíveis aos UV ao longo do tempo. Existem resinas técnicas (tipo « tough », flexíveis, alta temperatura), mas para uma peça mecânica sujeita a impactos, o FDM ou a sinterização de pó continuam geralmente mais fiáveis. Se partir de uma foto para obter uma personagem, o nosso artigo da foto à figura 3D detalha o fluxo completo.
SLS e MJF: a fusão em leito de pó
O SLS e o MJF partilham um princípio: a peça é construída num tanque de pó polimérico, e o pó não fundido serve de suporte natural. Consequência direta: não é necessária nenhuma estrutura de suporte, o que permite geometrias complexas, peças encaixadas ou mecanismos impressos já montados.
A diferença reside na fonte de energia. No SLS, um laser traça cada secção. No MJF, uma cabeça projeta um agente de fusão e um agente de detalhe, e depois uma lâmpada infravermelha aquece toda a camada. O MJF é muitas vezes mais rápido para encher um tanque completo e dá propriedades um pouco mais homogéneas; o SLS oferece uma escolha de pós ligeiramente mais ampla.
As camadas têm cerca de 0,08 a 0,12 mm, a precisão ronda os ±0,2 a 0,3 mm (ou ±0,3% nas grandes cotas) e o estado de superfície é ligeiramente granuloso, mate. As peças em bruto são cinzento-claro (SLS) ou cinzentas (MJF), e são muitas vezes tingidas de preto. As propriedades mecânicas do PA12 aproximam-se de uma peça injetada, com uma anisotropia muito mais baixa do que em FDM.
Estes processos são muito adequados a pequenas séries de peças funcionais: clipes, dobradiças, cárteres, condutas. O nosso guia prototipagem e pequenas séries em impressão 3D explica quando passar para este tipo de produção.
Tabela comparativa das tecnologias
| Critério | FDM | Resina SLA / MSLA | SLS | MJF |
|---|---|---|---|---|
| Altura de camada típica | 0,1 – 0,3 mm | 0,025 – 0,1 mm | 0,1 – 0,12 mm | 0,08 mm |
| Precisão típica | ±0,2 mm | ±0,05 – 0,1 mm | ±0,3 mm | ±0,2 – 0,3 mm |
| Estado de superfície em bruto | Linhas de camada visíveis | Lisa, muito detalhada | Mate, ligeiramente granulosa | Mate, granulosa fina |
| Suportes | Sim acima de ~45° | Sim, sistemáticos | Não | Não |
| Resistência mecânica | Boa, anisotrópica | Média, bastante frágil | Muito boa, quase isotrópica | Muito boa, quase isotrópica |
| Materiais | PLA, PETG, ABS, ASA, TPU, nylon, compósitos | Resinas standard, técnicas, flexíveis | PA12, PA11, TPU, reforçados | PA12, PA11, TPU |
| Cor | Multicor possível | Monocromática (pintura depois) | Branco/cinzento, tingível | Cinzento, tingível de preto |
| Utilização ideal | Peças funcionais, grandes formatos, gabaritos | Figuras, detalhes, protótipos visuais | Pequenas séries técnicas | Pequenas séries técnicas |
Estes valores são ordens de grandeza de oficina: dependem da máquina, do material, do tamanho e da orientação da peça. Para as folgas e os encaixes, consulte o nosso guia sobre as tolerâncias e ajustes na impressão 3D.
Como escolher a tecnologia certa
Em vez de partir da máquina, parta da utilização da peça. Coloque estas perguntas pela ordem seguinte:
- A peça tem de trabalhar mecanicamente? Esforços, impactos, clipes, aparafusamento: oriente-se para o FDM (PETG, ABS/ASA, nylon) ou para o SLS/MJF para uma série.
- O aspeto visual é prioritário? Detalhes finos, superfície lisa, figura ou maqueta: a resina impõe-se.
- Qual é o tamanho? Acima de uma vintena de centímetros, o FDM de grande formato é muitas vezes o único processo económico.
- Que ambiente? Exterior, calor, UV, contacto com óleos: é o material que decide, ver o nosso guia para escolher o material de impressão 3D.
- Quantos exemplares? À unidade, o FDM e a resina são imbatíveis; em algumas dezenas ou centenas, a sinterização de pó torna-se pertinente; acima de alguns milhares, compare com a moldagem, como explicado em impressão 3D ou injeção de plástico.
- É preciso várias cores sem pintura? Só o FDM multi-filamento o permite diretamente; ver a impressão 3D multicor.
Para um primeiro protótipo, não procure a tecnologia « perfeita ». Uma impressão FDM rápida valida a forma, as dimensões e a montagem em poucas horas. Passará para a resina ou para a sinterização depois de a geometria estar fixada, o que evita pagar várias vezes por uma tecnologia mais dispendiosa.
Casos concretos encontrados em oficina
- Suporte de sensor para uma máquina: FDM em PETG ou ASA, paredes de 2 a 3 mm, orientação escolhida para que o esforço não solicite a aderência entre camadas.
- Figura de coleção de 10 cm: resina, camadas de 0,05 mm, depois pintura; ou FDM multicor se se aceitar um acabamento menos fino em troca de cores impressas diretamente.
- Cinquenta clipes de fixação: SLS ou MJF em PA12, sem suportes, com um comportamento elástico fiável.
- Carenagem de 50 cm: FDM de grande formato numa única peça em vez de uma montagem de segmentos colados.
- Peça de substituição impossível de encontrar: digitalização 3D e depois impressão FDM num material técnico, uma abordagem descrita no nosso guia das peças de substituição em impressão 3D.
Na nossa oficina do Var, mais de vinte máquinas funcionam permanentemente em FDM multi-materiais e em resina SLA, incluindo uma Bambu Lab H2D para peças grandes até cerca de 60 cm e multicor até 8 cores. Se ainda não tiver um ficheiro, o Estúdio 3D IA gera uma peça imprimível a partir de uma descrição ou de fotos, com uma pré-visualização gratuita e um preço imediato.
Indique sempre a utilização real da peça no seu pedido: temperatura ambiente, esforços, exposição ao sol, número de exemplares. Estas informações orientam mais a escolha da tecnologia do que o próprio ficheiro.
Perguntas frequentes
Qual é a tecnologia de impressão 3D mais precisa?
Entre os processos correntes, a impressão em resina (SLA, DLP ou MSLA) é a mais precisa, com camadas de 0,025 a 0,1 mm e uma precisão da ordem de ±0,05 a 0,1 mm. Reproduz detalhes muito finos e uma superfície quase lisa. O FDM situa-se antes em torno de ±0,2 mm.
Qual é a diferença entre SLS e MJF?
Ambos fundem um pó polimérico, geralmente PA12, sem suportes. O SLS utiliza um laser que traça cada secção, enquanto o MJF projeta um agente de fusão e depois aquece toda a camada por infravermelhos. O MJF é muitas vezes mais rápido num tanque cheio, o SLS propõe uma escolha de pós um pouco mais ampla.
Uma peça impressa em FDM é resistente?
Sim, desde que se escolha o material certo e a orientação correta. Uma peça em PETG, ASA ou nylon com paredes suficientes suporta esforços reais. A sua fraqueza situa-se entre as camadas: é preciso orientar a peça para que o esforço principal não tenda a descolar as camadas.
Que tecnologia escolher para uma figura?
A resina é a referência para as figuras porque reproduz os detalhes finos do rosto e das texturas. O FDM multicor é uma alternativa se quiser cores impressas diretamente sem pintura, com um nível de detalhe inferior. A escolha depende, portanto, da prioridade entre finura e cor.