Quattro famiglie di processi da conoscere
Tutte le tecnologie di stampa 3D costruiscono un pezzo strato per strato a partire da un modello digitale suddiviso in sezioni (slicing). Ciò che le distingue è il modo in cui il materiale viene depositato o solidificato. Per un uso professionale o maker, quattro processi coprono la maggior parte delle esigenze:
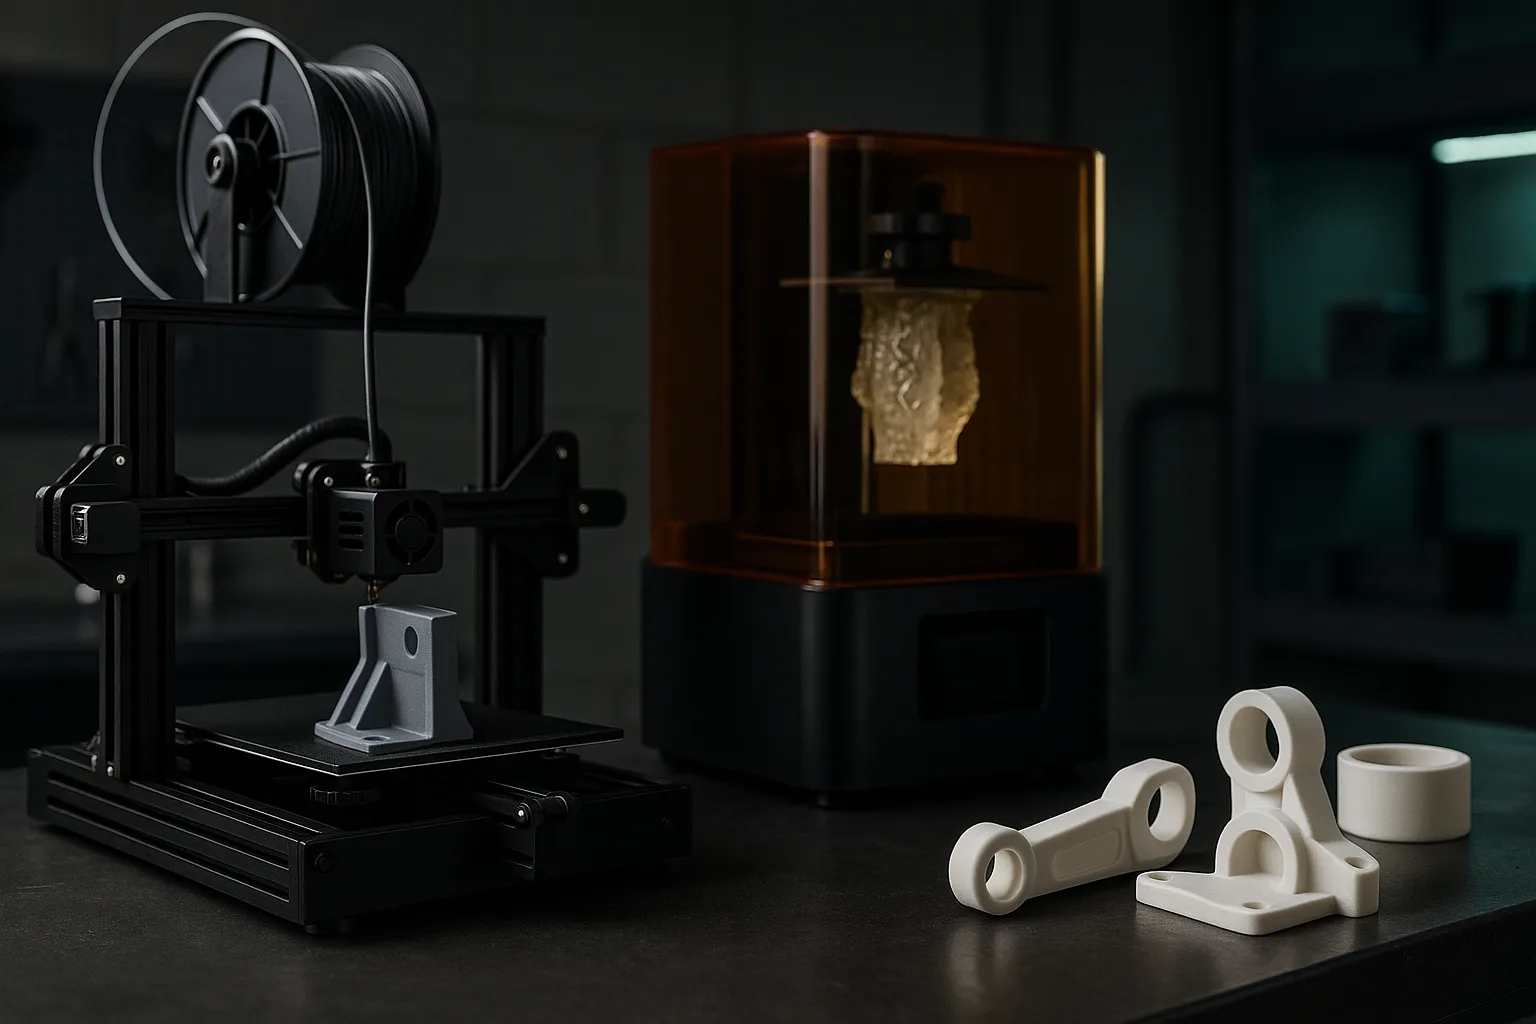
- FDM (deposizione di filamento fuso, chiamata anche FFF): un filamento termoplastico viene fuso in un ugello e depositato in cordoni.
- SLA / resina (stereolitografia, e le sue varianti DLP o LCD/MSLA): una resina liquida fotosensibile viene indurita dalla luce, strato per strato.
- SLS (sinterizzazione laser selettiva): un laser fonde localmente una polvere polimerica, più spesso una poliammide (PA12 o PA11).
- MJF (Multi Jet Fusion): un agente di fusione viene proiettato su un letto di polvere, poi una fonte infrarossa fonde tutto lo strato in un colpo solo.
Esistono altri processi (proiezione di materiale tipo PolyJet, fusione laser di metallo, legatura di polvere), ma rispondono a esigenze più specifiche e budget più elevati. Ci concentriamo qui sulle quattro tecnologie che incontrerete più spesso in una richiesta di preventivo.
FDM: la deposizione di filamento fuso
L'FDM è la tecnologia più diffusa, dalle stampanti da scrivania alle macchine di produzione. Un ugello riscaldato, generalmente di 0,4 mm di diametro, estrude un filamento che si solidifica raffreddandosi. Le altezze di strato comuni vanno da 0,1 a 0,3 mm: 0,2 mm è il compromesso standard tra finezza e tempo di stampa.
Punti di forza
- Ampia scelta di materiali tecnici: PLA, PETG, ABS, ASA, TPU flessibile, nylon, compositi caricati fibra di carbonio o di vetro.
- Pezzi funzionali e resistenti, in grado di sopportare sollecitazioni meccaniche e urti.
- Grandi volumi possibili e costo per pezzo moderato, in particolare per i pezzi massicci.
- Stampa multicolore e multi-materiale sulle macchine dotate di più testine o di un cambiafilamento.
Limiti
- Linee di strato visibili e precisione dimensionale tipica dell'ordine di ±0,2 mm.
- Anisotropia: il pezzo è nettamente meno resistente tra gli strati (asse Z) che nel piano.
- Gli sbalzi oltre circa 45° richiedono supporti, che lasciano tracce.
- Spessore di parete minimo consigliato intorno a 1,2 mm (tre cordoni con un ugello da 0,4 mm).
L'FDM è la scelta giusta per supporti, contenitori, dime, pezzi di ricambio e prototipi funzionali. Per approfondire questi usi, consultate la nostra guida sulle dime e attrezzature da laboratorio stampate in 3D.
SLA e resina: la precisione e il dettaglio
Nella stampa in resina, una fonte luminosa (laser in SLA, proiettore in DLP, schermo LCD mascherato in MSLA) polimerizza un sottile strato di resina liquida. Gli strati vanno tipicamente da 0,025 a 0,1 mm, il che dà una superficie quasi liscia e dettagli molto fini. La precisione dimensionale si attesta intorno a ±0,05-0,1 mm su pezzi di dimensioni modeste.
Dopo la stampa, il pezzo deve essere lavato (alcool isopropilico o soluzione dedicata) e poi post-polimerizzato sotto UV per raggiungere le sue proprietà finali. I supporti, indispensabili, vengono rimossi e i loro punti di attacco levigati.
Quando scegliere la resina
- Statuette, modellini, pezzi estetici con dettagli inferiori al decimo di millimetro.
- Prototipi visivi destinati a una presentazione o a una foto prodotto.
- Piccoli pezzi di precisione, master per stampaggio in silicone.
Le resine standard sono piuttosto fragili e sensibili ai UV nel tempo. Esistono resine tecniche (tipo "tough", flessibili, alta temperatura), ma per un pezzo meccanico soggetto a urti, l'FDM o la sinterizzazione di polvere restano generalmente più affidabili. Se partite da una foto per ottenere un personaggio, il nostro articolo dalla foto alla statuetta 3D descrive il flusso completo.
SLS e MJF: la fusione su letto di polvere
L'SLS e l'MJF condividono un principio: il pezzo viene costruito in una vasca di polvere polimerica, e la polvere non fusa funge da supporto naturale. Conseguenza diretta: non è necessaria alcuna struttura di supporto, il che consente geometrie complesse, pezzi incastrati o meccanismi stampati già assemblati.
La differenza sta nella fonte di energia. In SLS, un laser traccia ogni sezione. In MJF, una testina proietta un agente di fusione e un agente di dettaglio, poi una lampada infrarossa riscalda tutto lo strato. L'MJF è spesso più rapido per riempire una vasca intera e dà proprietà un po' più omogenee; l'SLS offre una scelta di polveri leggermente più ampia.
Gli strati sono spessi circa 0,08-0,12 mm, la precisione si aggira intorno a ±0,2-0,3 mm (o ±0,3% sulle grandi quote) e la finitura superficiale è leggermente granulosa, opaca. I pezzi grezzi sono grigio chiaro (SLS) o grigi (MJF), e vengono spesso tinti di nero. Le proprietà meccaniche del PA12 sono vicine a quelle di un pezzo stampato a iniezione, con un'anisotropia molto più bassa rispetto all'FDM.
Questi processi sono molto adatti alle piccole serie di pezzi funzionali: clip, cerniere, carter, condotti. La nostra guida prototipazione e piccole serie in stampa 3D spiega quando passare a questo tipo di produzione.
Tabella comparativa delle tecnologie
| Criterio | FDM | Resina SLA / MSLA | SLS | MJF |
|---|---|---|---|---|
| Altezza di strato tipica | 0,1 – 0,3 mm | 0,025 – 0,1 mm | 0,1 – 0,12 mm | 0,08 mm |
| Precisione tipica | ±0,2 mm | ±0,05 – 0,1 mm | ±0,3 mm | ±0,2 – 0,3 mm |
| Finitura superficiale grezza | Linee di strato visibili | Liscia, molto dettagliata | Opaca, leggermente granulosa | Opaca, granulosità fine |
| Supporti | Sì oltre ~45° | Sì, sistematici | No | No |
| Resistenza meccanica | Buona, anisotropa | Media, piuttosto fragile | Molto buona, quasi isotropa | Molto buona, quasi isotropa |
| Materiali | PLA, PETG, ABS, ASA, TPU, nylon, compositi | Resine standard, tecniche, flessibili | PA12, PA11, TPU, caricati | PA12, PA11, TPU |
| Colore | Multicolore possibile | Monocromatica (verniciatura successiva) | Bianco/grigio, tintura | Grigio, tintura nera |
| Uso ideale | Pezzi funzionali, grandi formati, dime | Statuette, dettagli, prototipi visivi | Piccole serie tecniche | Piccole serie tecniche |
Questi valori sono ordini di grandezza di laboratorio: dipendono dalla macchina, dal materiale, dalla dimensione e dall'orientamento del pezzo. Per i giochi e gli incastri, fate riferimento alla nostra guida sulle tolleranze e gli accoppiamenti nella stampa 3D.
Come scegliere la tecnologia giusta
Piuttosto che partire dalla macchina, partite dall'uso del pezzo. Poniamoci queste domande nell'ordine:
- Il pezzo deve lavorare meccanicamente? Sollecitazioni, urti, clip, avvitamento: orientatevi verso l'FDM (PETG, ABS/ASA, nylon) o verso l'SLS/MJF per una serie.
- La resa visiva è prioritaria? Dettagli fini, superficie liscia, statuetta o modellino: la resina si impone.
- Qual è la dimensione? Oltre una ventina di centimetri, l'FDM grande formato è spesso l'unico processo economico.
- Quale ambiente? Esterno, calore, UV, contatto con oli: è il materiale a fare la differenza, vedere la nostra guida per scegliere il materiale di stampa 3D.
- Quanti esemplari? Per il pezzo singolo, l'FDM e la resina sono imbattibili; per qualche decina o centinaio, la sinterizzazione di polvere diventa pertinente; oltre qualche migliaio, confrontate con lo stampaggio, come spiegato in stampa 3D o stampaggio a iniezione.
- Servono più colori senza verniciatura? Solo l'FDM multi-filamento lo permette direttamente; vedere la stampa 3D multicolore.
Per un primo prototipo, non cercate la tecnologia "perfetta". Una stampa FDM rapida convalida la forma, l'ingombro e il montaggio in poche ore. Passerete alla resina o alla sinterizzazione una volta fissata la geometria, il che evita di pagare più volte una tecnologia più costosa.
Casi concreti riscontrati in laboratorio
- Supporto per sensore su una macchina: FDM in PETG o ASA, pareti da 2 a 3 mm, orientamento scelto in modo che la sollecitazione non interessi l'adesione tra gli strati.
- Statuetta da collezione di 10 cm: resina, strati da 0,05 mm, poi verniciatura; oppure FDM multicolore se si accetta una resa meno fine in cambio di colori stampati direttamente.
- Cinquanta clip di fissaggio: SLS o MJF in PA12, senza supporti, con un comportamento elastico affidabile.
- Carenatura di 50 cm: FDM grande formato in un unico pezzo piuttosto che un assemblaggio di segmenti incollati.
- Pezzo di ricambio introvabile: digitalizzazione 3D e poi stampa FDM in un materiale tecnico, un approccio descritto nella nostra guida ai pezzi di ricambio in stampa 3D.
Nel nostro laboratorio nel Var, oltre venti macchine funzionano permanentemente in FDM multi-materiale e in resina SLA, tra cui una Bambu Lab H2D per i pezzi di grandi dimensioni fino a circa 60 cm e il multicolore fino a 8 colori. Se non avete ancora un file, lo Studio 3D IA genera un pezzo stampabile a partire da una descrizione o da foto, con un'anteprima gratuita e un prezzo immediato.
Indicate sempre l'uso reale del pezzo nella vostra richiesta: temperatura ambiente, sollecitazioni, esposizione al sole, numero di esemplari. Queste informazioni orientano la scelta della tecnologia più del file stesso.
Domande frequenti
Qual è la tecnologia di stampa 3D più precisa?
Tra i processi comuni, la stampa in resina (SLA, DLP o MSLA) è la più precisa, con strati da 0,025 a 0,1 mm e una precisione dell'ordine di ±0,05-0,1 mm. Restituisce dettagli molto fini e una superficie quasi liscia. L'FDM si attesta piuttosto intorno a ±0,2 mm.
Qual è la differenza tra SLS e MJF?
Entrambi fondono una polvere polimerica, generalmente PA12, senza supporti. L'SLS utilizza un laser che traccia ogni sezione, mentre l'MJF proietta un agente di fusione e poi riscalda tutto lo strato tramite infrarossi. L'MJF è spesso più rapido su una vasca piena, l'SLS propone una scelta di polveri un po' più ampia.
Un pezzo stampato in FDM è solido?
Sì, a condizione di scegliere il materiale giusto e l'orientamento giusto. Un pezzo in PETG, ASA o nylon con pareti sufficienti sopporta sollecitazioni reali. Il suo punto debole si trova tra gli strati: bisogna orientare il pezzo in modo che la sollecitazione principale non tenda a staccare gli strati.
Quale tecnologia scegliere per una statuetta?
La resina è il riferimento per le statuette perché riproduce i dettagli fini del viso e delle texture. L'FDM multicolore è un'alternativa se volete colori stampati direttamente senza verniciatura, con un livello di dettaglio minore. La scelta dipende quindi dalla priorità tra finezza e colore.