Cuatro familias de procesos que conviene conocer
Todas las tecnologías de impresión 3D construyen una pieza capa a capa a partir de un modelo digital dividido en secciones. Lo que las distingue es la forma en que el material se deposita o se solidifica. Para un uso profesional o maker, cuatro procesos cubren la mayoría de las necesidades:
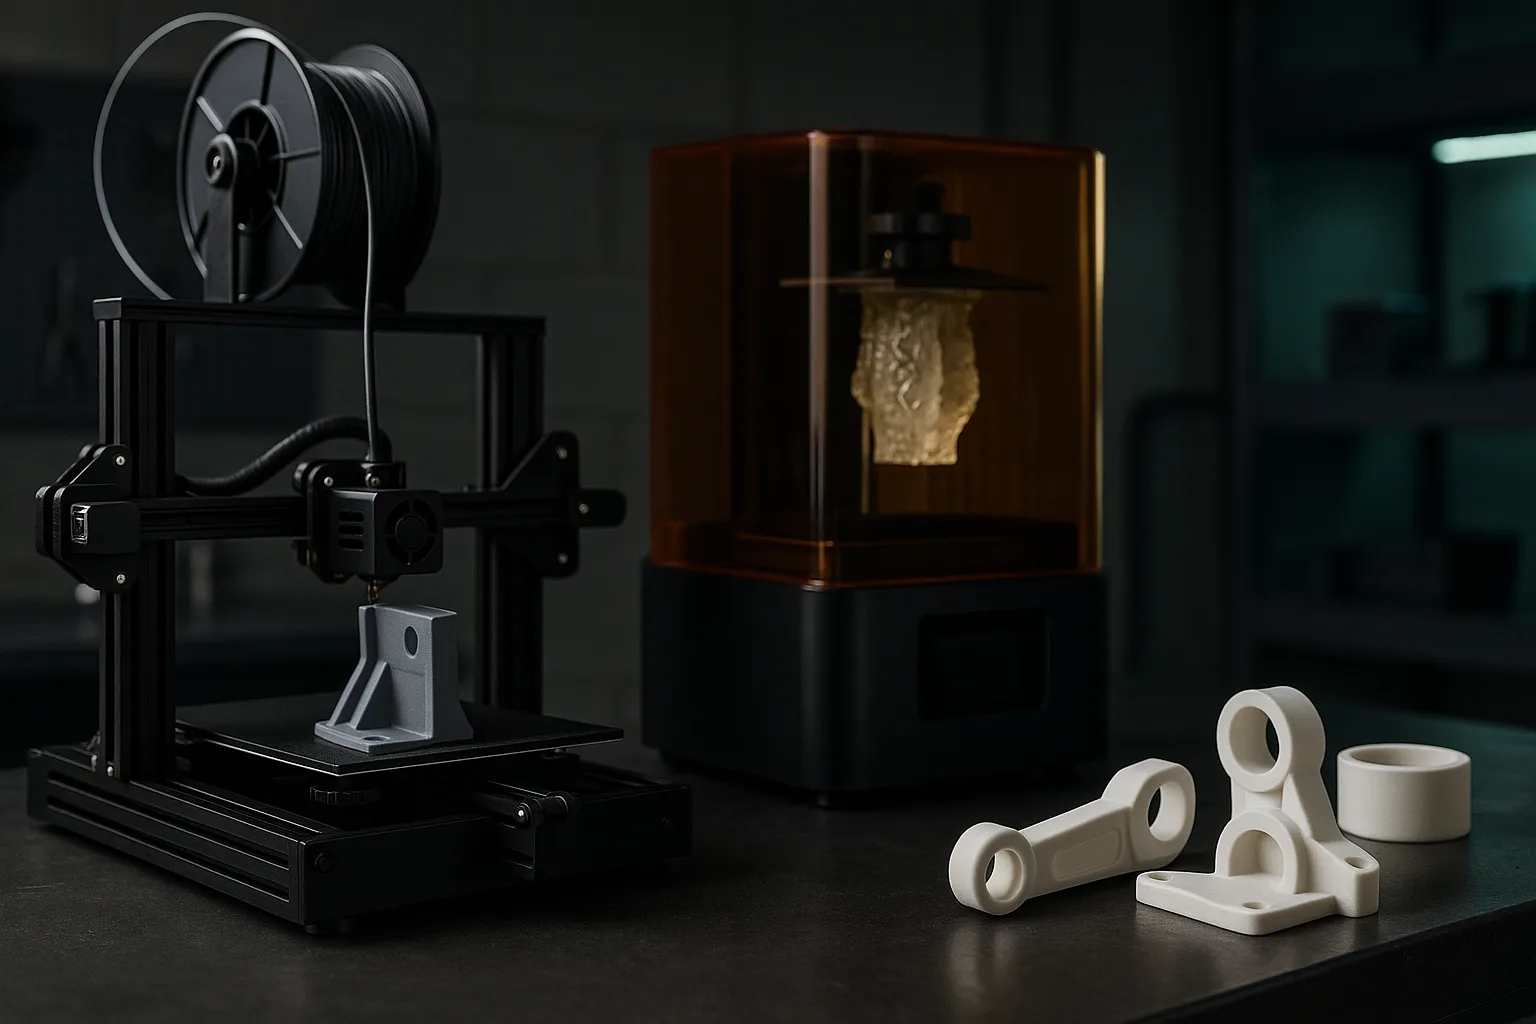
- FDM (depósito de hilo fundido, también llamado FFF): un filamento termoplástico se funde en una boquilla y se deposita en cordones.
- SLA / resina (estereolitografía, y sus variantes DLP o LCD/MSLA): una resina líquida fotosensible se endurece mediante luz, capa a capa.
- SLS (sinterizado selectivo por láser): un láser fusiona localmente un polvo polimérico, generalmente poliamida (PA12 o PA11).
- MJF (Multi Jet Fusion): un agente de fusión se proyecta sobre un lecho de polvo, y luego una fuente infrarroja fusiona toda la capa de una vez.
Existen otros procesos (proyección de material tipo PolyJet, fusión láser de metal, aglomerado de polvo), pero responden a necesidades más específicas y a presupuestos más elevados. Aquí nos centramos en las cuatro tecnologías que te encontrarás con más frecuencia al pedir un presupuesto.
FDM: el depósito de hilo fundido
El FDM es la tecnología más extendida, desde las impresoras de sobremesa hasta las máquinas de producción. Una boquilla calentada, generalmente de 0,4 mm de diámetro, extruye un filamento que se solidifica al enfriarse. Las alturas de capa habituales van de 0,1 a 0,3 mm: 0,2 mm es el compromiso estándar entre finura y tiempo de impresión.
Puntos fuertes
- Amplia variedad de materiales técnicos: PLA, PETG, ABS, ASA, TPU flexible, nylon, compuestos cargados con fibra de carbono o de vidrio.
- Piezas funcionales y resistentes, capaces de soportar esfuerzos mecánicos e impactos.
- Grandes volúmenes posibles y coste por pieza moderado, especialmente para piezas macizas.
- Impresión multicolor y multimaterial en las máquinas equipadas con varios cabezales o un cambiador de filamento.
Límites
- Líneas de capa visibles y precisión dimensional típica del orden de ±0,2 mm.
- Anisotropía: la pieza es notablemente menos resistente entre capas (eje Z) que en el plano.
- Los voladizos más allá de unos 45° requieren soportes, que dejan marcas.
- Espesor de pared mínimo recomendado de alrededor de 1,2 mm (tres cordones con una boquilla de 0,4 mm).
El FDM es la opción adecuada para soportes, carcasas, plantillas, piezas de recambio y prototipos funcionales. Para profundizar en estos usos, consulta nuestra guía sobre las plantillas y utillajes de taller impresos en 3D.
SLA y resina: la precisión y el detalle
En la impresión con resina, una fuente de luz (láser en SLA, proyector en DLP, pantalla LCD enmascarada en MSLA) polimeriza una fina capa de resina líquida. Las capas suelen ir de 0,025 a 0,1 mm, lo que da una superficie casi lisa y detalles muy finos. La precisión dimensional se sitúa en torno a ±0,05-0,1 mm en piezas de tamaño moderado.
Tras la impresión, la pieza debe lavarse (alcohol isopropílico o una solución específica) y luego postcurarse bajo UV para alcanzar sus propiedades finales. Los soportes, indispensables, se retiran y sus puntos de anclaje se lijan.
Cuándo elegir la resina
- Figuras, maquetas, piezas de aspecto con detalles inferiores a la décima de milímetro.
- Prototipos visuales destinados a una presentación o a una foto de producto.
- Piezas pequeñas de precisión, masters para moldeado en silicona.
Las resinas estándar son bastante quebradizas y sensibles a los UV con el tiempo. Existen resinas técnicas (tipo «tough», flexibles, alta temperatura), pero para una pieza mecánica sometida a impactos, el FDM o el sinterizado de polvo suelen ser más fiables. Si partes de una foto para obtener un personaje, nuestro artículo de la foto a la figura 3D detalla el flujo completo.
SLS y MJF: la fusión sobre lecho de polvo
El SLS y el MJF comparten un principio: la pieza se construye en una cubeta de polvo polimérico, y el polvo no fusionado actúa como soporte natural. Consecuencia directa: no se necesita ninguna estructura de soporte, lo que permite geometrías complejas, piezas anidadas o mecanismos impresos ya ensamblados.
La diferencia radica en la fuente de energía. En el SLS, un láser traza cada sección. En el MJF, un cabezal proyecta un agente de fusión y un agente de detalle, y luego una lámpara infrarroja calienta toda la capa. El MJF suele ser más rápido para llenar una cubeta completa y ofrece propiedades algo más homogéneas; el SLS ofrece una variedad de polvos ligeramente más amplia.
Las capas tienen un grosor de unos 0,08 a 0,12 mm, la precisión ronda ±0,2-0,3 mm (o ±0,3 % en las cotas grandes) y el acabado superficial es ligeramente granuloso, mate. Las piezas en bruto son gris claro (SLS) o grises (MJF), y a menudo se tiñen de negro. Las propiedades mecánicas del PA12 son cercanas a las de una pieza inyectada, con una anisotropía mucho menor que en FDM.
Estos procesos son muy adecuados para pequeñas series de piezas funcionales: clips, bisagras, cárteres, conductos. Nuestra guía prototipado y pequeñas series en impresión 3D explica cuándo pasar a este tipo de producción.
Tabla comparativa de las tecnologías
| Criterio | FDM | Resina SLA / MSLA | SLS | MJF |
|---|---|---|---|---|
| Altura de capa típica | 0,1 – 0,3 mm | 0,025 – 0,1 mm | 0,1 – 0,12 mm | 0,08 mm |
| Precisión típica | ±0,2 mm | ±0,05 – 0,1 mm | ±0,3 mm | ±0,2 – 0,3 mm |
| Acabado superficial en bruto | Líneas de capa visibles | Liso, muy detallado | Mate, ligeramente granuloso | Mate, granuloso fino |
| Soportes | Sí más allá de ~45° | Sí, sistemáticos | No | No |
| Resistencia mecánica | Buena, anisótropa | Media, bastante frágil | Muy buena, casi isótropa | Muy buena, casi isótropa |
| Materiales | PLA, PETG, ABS, ASA, TPU, nylon, compuestos | Resinas estándar, técnicas, flexibles | PA12, PA11, TPU, cargados | PA12, PA11, TPU |
| Color | Multicolor posible | Monocromo (pintura después) | Blanco/gris, teñido | Gris, teñido negro |
| Uso ideal | Piezas funcionales, grandes formatos, plantillas | Figuras, detalles, prototipos visuales | Pequeñas series técnicas | Pequeñas series técnicas |
Estos valores son órdenes de magnitud de taller: dependen de la máquina, del material, del tamaño y de la orientación de la pieza. Para las holguras y encajes, consulta nuestra guía sobre las tolerancias y ajustes en impresión 3D.
Cómo elegir la tecnología adecuada
En lugar de partir de la máquina, parte del uso de la pieza. Hazte estas preguntas en orden:
- ¿La pieza debe trabajar mecánicamente? Esfuerzos, impactos, clips, atornillado: orientate hacia el FDM (PETG, ABS/ASA, nylon) o hacia el SLS/MJF para una serie.
- ¿El acabado visual es lo prioritario? Detalles finos, superficie lisa, figura o maqueta: la resina se impone.
- ¿Cuál es el tamaño? Más allá de unos veinte centímetros, el FDM de gran formato suele ser el único proceso económico.
- ¿Qué entorno? Exterior, calor, UV, contacto con aceites: es el material el que decide, ver nuestra guía para elegir el material de impresión 3D.
- ¿Cuántos ejemplares? Por unidad, el FDM y la resina son imbatibles; para unas decenas o centenas, el sinterizado de polvo se vuelve pertinente; más allá de unos miles, compara con el moldeo, como se explica en impresión 3D o inyección de plástico.
- ¿Hacen falta varios colores sin pintura? Solo el FDM multifilamento lo permite directamente; ver la impresión 3D multicolor.
Para un primer prototipo, no busques la tecnología «perfecta». Una impresión FDM rápida valida la forma, las dimensiones y el montaje en pocas horas. Pasarás a la resina o al sinterizado una vez fijada la geometría, lo que evita pagar varias veces una tecnología más costosa.
Casos concretos en el taller
- Soporte de sensor para una máquina: FDM en PETG o ASA, paredes de 2 a 3 mm, orientación elegida para que el esfuerzo no solicite la adherencia entre capas.
- Figura de colección de 10 cm: resina, capas de 0,05 mm, y luego pintura; o FDM multicolor si se acepta un acabado menos fino a cambio de colores impresos directamente.
- Cincuenta clips de fijación: SLS o MJF en PA12, sin soportes, con un comportamiento elástico fiable.
- Carenado de 50 cm: FDM de gran formato en una sola pieza en lugar de un ensamblaje de segmentos pegados.
- Pieza de recambio inencontrable: digitalización 3D y luego impresión FDM en un material técnico, un procedimiento descrito en nuestra guía de piezas de recambio en impresión 3D.
En nuestro taller del Var, más de veinte máquinas funcionan de manera permanente en FDM multimaterial y en resina SLA, entre ellas una Bambu Lab H2D para piezas grandes de hasta unos 60 cm y multicolor de hasta 8 colores. Si todavía no tienes un archivo, el Estudio 3D IA genera una pieza imprimible a partir de una descripción o de fotos, con una vista previa gratuita y un precio inmediato.
Indica siempre el uso real de la pieza en tu solicitud: temperatura ambiente, esfuerzos, exposición al sol, número de ejemplares. Esta información orienta la elección de la tecnología más que el propio archivo.
Preguntas frecuentes
¿Cuál es la tecnología de impresión 3D más precisa?
Entre los procesos habituales, la impresión con resina (SLA, DLP o MSLA) es la más precisa, con capas de 0,025 a 0,1 mm y una precisión del orden de ±0,05-0,1 mm. Reproduce detalles muy finos y una superficie casi lisa. El FDM se sitúa más bien en torno a ±0,2 mm.
¿Cuál es la diferencia entre SLS y MJF?
Ambos fusionan un polvo polimérico, generalmente PA12, sin soportes. El SLS utiliza un láser que traza cada sección, mientras que el MJF proyecta un agente de fusión y luego calienta toda la capa mediante infrarrojos. El MJF suele ser más rápido con una cubeta llena, el SLS ofrece una variedad de polvos algo más amplia.
¿Una pieza impresa en FDM es resistente?
Sí, siempre que se elija el material y la orientación adecuados. Una pieza en PETG, ASA o nylon con paredes suficientes soporta esfuerzos reales. Su punto débil está entre las capas: hay que orientar la pieza para que el esfuerzo principal no tienda a despegar las capas.
¿Qué tecnología elegir para una figura?
La resina es la referencia para las figuras porque reproduce los detalles finos del rostro y de las texturas. El FDM multicolor es una alternativa si quieres colores impresos directamente sin pintura, con un nivel de detalle menor. La elección depende, por tanto, de la prioridad entre finura y color.