لماذا تكون المعالجة اللاحقة ضرورية غالبًا
تترك كل تقنية بصمتها الخاصة. ففي الترسيب بالفتيل (FDM)، تُنتج الطبقات المتتالية خطوطًا مرئية، وتحتفظ المناطق البارزة بآثار الدعامات. أما في الراتنج (SLA)، تخرج القطعة مغطاة براتنج سائل لم يتصلب بعد بالكامل، ومليئة بدعامات رفيعة. هذه الفروقات موضحة في تقنيات الطباعة ثلاثية الأبعاد.
تستجيب المعالجة اللاحقة لثلاثة أهداف يجب التمييز بينها قبل البدء:
- وظيفي: جعل القطعة قابلة للاستخدام (إزالة الدعامات، ثقوب بالقياس الصحيح، تمليل، أسطح تماس نظيفة).
- جمالي: محو آثار الطبقات، الحصول على لون أو مظهر محدد.
- متانة: الحماية من الأشعة فوق البنفسجية والرطوبة والتآكل.
لا تحتاج قطعة صيانة مخفية داخل آلة سوى المستوى الأول. أما النموذج المخصص للعرض فيتطلب الأهداف الثلاثة. تحديد هذا الهدف يجنبك قضاء ساعات في صنفرة قطعة لن يراها أحد.
إزالة الدعامات ونزع الزوائد
في الترسيب بالفتيل
تُزال الدعامات بكماشة مسطحة وبمشرط، بالعمل على قطع صغيرة. تُمحى الآثار المتبقية بمكشطة نزع الزوائد أو مبرد ناعم. أما بالنسبة للدعامات القابلة للذوبان (PVA، مواد مخصصة)، فيكفي حمام ماء فاتر ليترك أسطحًا نظيفة، وهو أمر ثمين بالنسبة للتجاويف التي يصعب الوصول إليها.
في الراتنج
تمر القطعة أولاً بعملية غسل بمذيب مناسب، عادة الكحول الأيزوبروبيلي، لإزالة الراتنج السائل. ويُفضَّل قطع الدعامات قبل البلمرة النهائية، حين لا يزال الراتنج لينًا بعض الشيء: فتنكسر بشكل نظيف دون اقتطاع مادة. تلي ذلك مرحلة البلمرة اللاحقة تحت الأشعة فوق البنفسجية، التي تمنح القطعة خصائصها الميكانيكية النهائية.
أفضل تشطيب يبدأ قبل الطباعة. وجّه القطعة بحيث تلامس الدعامات الأوجه غير المرئية، وضع الوجه المرئي في المستوى العمودي: فالطبقات تكون فيه أقل وضوحًا مما هي عليه على سطح مائل قليلاً، حيث يظهر تأثير الدرج.
الصنفرة والطلاء التمهيدي والدهان
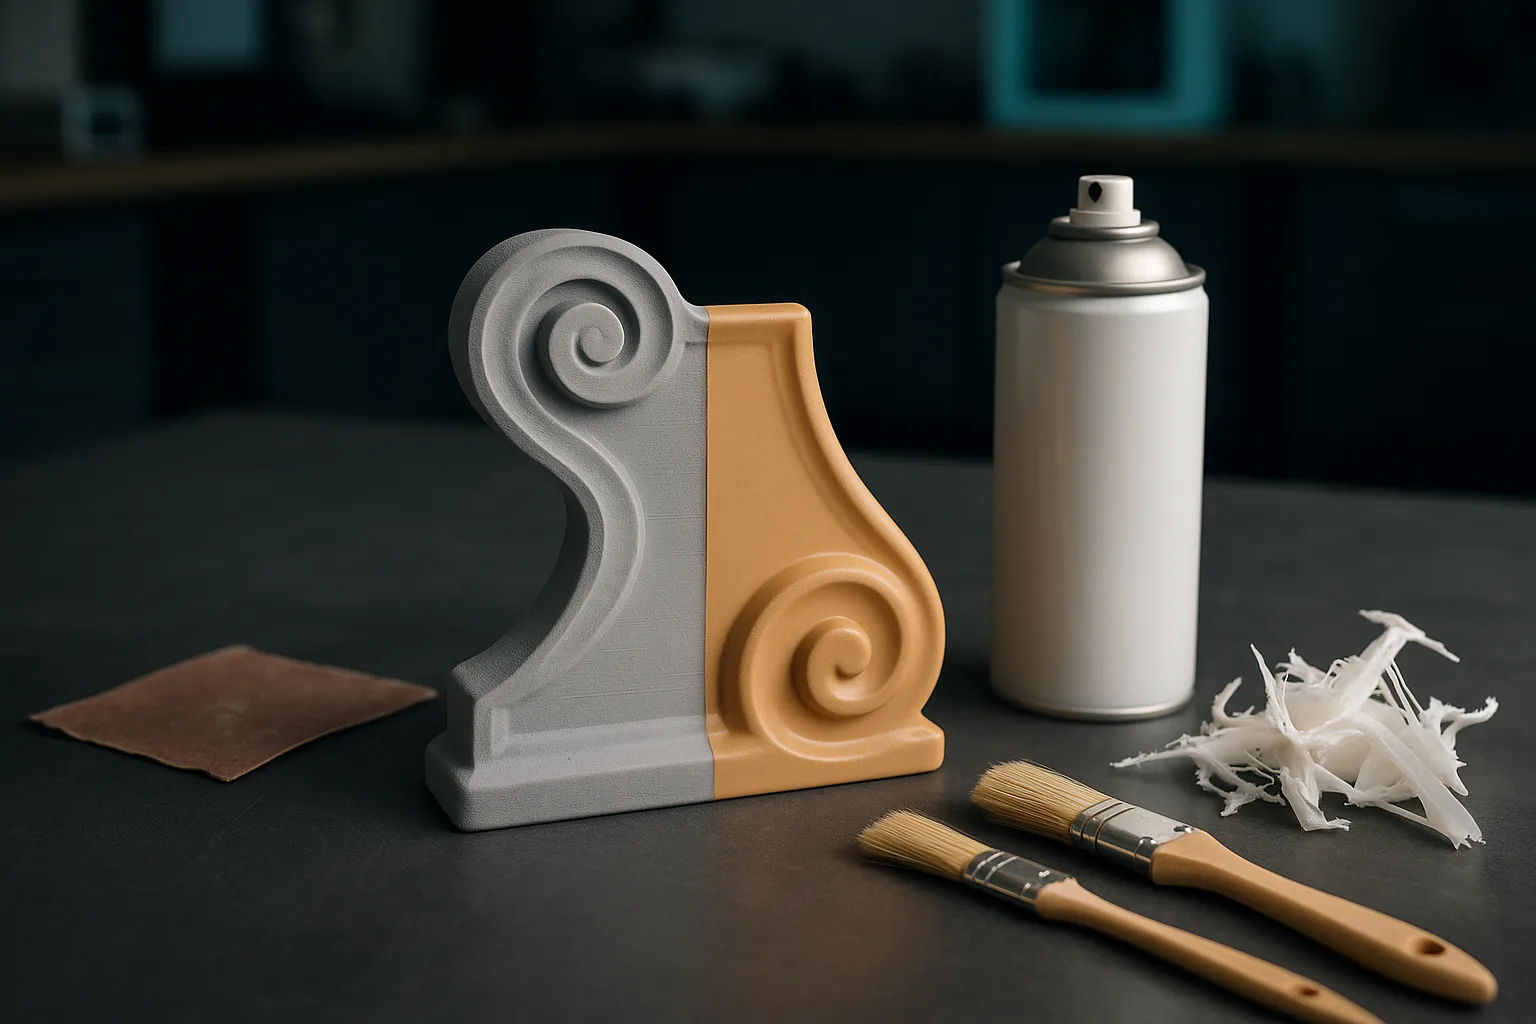
هذا هو التسلسل التقليدي للحصول على سطح أملس ومطلي.
- صنفرة تدريجية: ابدأ بحبيبات 120 إلى 220 لمحو آثار الطبقات، ثم انتقل إلى 400 و800 وما بعدها. تحد الصنفرة بالماء من الاحتكاك الحراري الذي يُذيب PLA ويجعله كتلًا متكورة.
- المعجون: املأ التجاويف ومواضع الوصل بمعجون هياكل رفيع أو معجون نمذجة، ثم أعد الصنفرة.
- الطلاء التمهيدي: طبقة أساس برذاذ تُطبّق في طبقات خفيفة، تكشف العيوب المتبقية وتوفر قاعدة التصاق متجانسة. تمنحك دورتان أو ثلاث من الطلاء التمهيدي والصنفرة الدقيقة سطحًا يقترب من سطح قطعة مصبوبة بالحقن.
- الدهان: طلاء أكريليك بمسدس الرش أو برذاذ للأسطح الكبيرة، وبالفرشاة لتفاصيل التماثيل.
- الورنيش: مطفي أو ساتان أو لامع، يحمي الطلاء ويوحّد المظهر.
بالنسبة للتماثيل المطبوعة بالراتنج، يبقى الطلاء اليدوي هو المرجع؛ أما في الفتيل متعدد الألوان، فالألوان موجودة أصلاً في المادة وقد يكفي ورنيش بسيط. راجع من الصورة إلى التمثال ثلاثي الأبعاد والطباعة ثلاثية الأبعاد متعددة الألوان.
الأخطاء الشائعة في الدهان
- الدهان دون إزالة الدهون: آثار الأصابع وبقايا الفصل عن القالب تمنع الالتصاق. يكفي تمرير الكحول الأيزوبروبيلي قبل الطلاء التمهيدي.
- تثقيل الطبقات: الطبقة السميكة تسيل، وتمحو التفاصيل، وتجف بشكل سيئ. عدة طبقات خفيفة أفضل من طبقة واحدة سميكة.
- دهان راتنج غير مكتمل البلمرة: السطح اللاصق يمنع الطلاء من الجفاف بشكل صحيح.
- استخدام رذاذ بمذيب قوي دون اختبار: بعض المذيبات تهاجم البلاستيك وتجعل السطح ينتفخ. اختبر على قصاصة أو على وجه مخفي.
- تجاهل أوقات الجفاف: صنفرة طلاء تمهيدي لا يزال طريًا تقتلعه على شكل قشور.
التقنيات حسب المادة
| التقنية | المواد المناسبة | النتيجة | نقاط يجب الانتباه إليها |
|---|---|---|---|
| الصنفرة | جميع المواد | محو آثار الطبقات، سطح غير لامع | احتكاك حراري لـPLA، فقدان دقة القياس في المناطق الوظيفية |
| الطلاء التمهيدي والدهان | جميع المواد | مظهر نهائي، لون حر | يضيف سماكة على مواضع التعديل |
| التنعيم ببخار الأسيتون | ABS، ASA | سطح لامع، طبقات مُذابة | يُدوّر الحواف الحادة، مذيب قابل للاشتعال، يُمارس تحت تهوية جيدة |
| راتنج إيبوكسي سطحي | PLA، PETG، راتنج | سطح أملس ولامع | صعوبة التحكم في السماكة |
| الرش بالكريات المجهرية | nylon، القطع التقنية | مظهر ساتان متجانس | يتطلب معدات مخصصة |
| الصباغة | nylon (PA) | لون في عمق السطح | لا تعمل بشكل جيد على المواد الأخرى |
| ورنيش واقٍ من الأشعة فوق البنفسجية | جميع المواد، خصوصًا الاستخدام الخارجي | حماية من الاصفرار | لا يعوّض عن مادة غير مناسبة للأشعة فوق البنفسجية |
اختيار المادة يحدد إذن أنواع التشطيب الممكنة: فـASA يُنعَّم بالأسيتون، بينما PLA لا يُنعَّم بهذه الطريقة. راجع دليلنا حول مواد الطباعة ثلاثية الأبعاد قبل إطلاق قطعة يجب تشطيبها بطريقة محددة، وكذلك قائمة المواد المتوفرة في الورشة.
التشطيبات الوظيفية
بعض العمليات لا تستهدف المظهر بل الاستخدام:
- الإدراجات الملولبة: توفر الإدراجات النحاسية التي تُركَّب ساخنة بواسطة مكواة لحام تمليلًا معدنيًا يتحمل التركيب والفك المتكرر، بخلاف التمليل المباشر في البلاستيك.
- التخريم وإعادة الثقب: من أجل تعديل دقيق، اطبع ثقبًا أصغر قليلاً من المطلوب ثم أعد تخريمه بمثقاب أو موسّع إلى القياس النهائي.
- التمليل: ممكن في المواد السميكة بما فيه الكفاية، للبراغي قليلة الإجهاد.
- اللصق والتجميع: الغراء السيانوأكريلاتي لمعظم المواد، والغراء الإيبوكسي للتجميعات المجهدة؛ أما PETG وnylon فيلتصقان بشكل أقل جودة ويتطلبان تحضيرًا للسطح.
- العزل المائي: القطعة المطبوعة بتقنية FDM ليست مانعة للتسرب افتراضيًا؛ ويحسّن الورنيش أو الراتنج السطحي النتيجة بشكل ملحوظ.
تُغيّر هذه العمليات الأبعاد: فبضعة أعشار الميليمتر من الطلاء تكفي لتعطيل عملية تركيب. الفراغات الواجب توقعها مفصّلة في التفاوتات والتعديلات في الطباعة ثلاثية الأبعاد.
غطِّ أسطح التماس والثقوب الموسّعة والتمليلات بشريط الحماية قبل الطلاء التمهيدي والدهان. حماية منطقة وظيفية أبسط بكثير من إزالة ثلاث طبقات من الطلاء من ثقب قطره 4 ملم لاحقًا.
المعدات والاحتياطات
تُنجز معظم عمليات التشطيب بعدة بسيطة: كماشة قطع، مشرط، مبارد ومكشطة نزع زوائد، ورق صنفرة بعدة درجات خشونة، كتلة صنفرة، معجون، طلاء تمهيدي وأصباغ. تكفي مكواة لحام برؤوس مخصصة لتركيب الإدراجات الملولبة. تبقى بعض الاحتياطات ضرورية:
- الراتنج غير المُبلمر: مهيّج للجلد. ارتدِ قفازات نيتريل أثناء الغسل وإزالة الدعامات، ولا تسكب أبدًا الكحول المستعمل في الغسل والمحمّل بالراتنج في المجرى؛ اتركه يترسب تحت الشمس، ثم تخلص من الراسب المتصلب في مركز نفايات مختص.
- غبار الصنفرة: اصنفر بالماء أو ارتدِ كمامة واقية من الغبار، خصوصًا مع المواد المعززة بألياف الكربون أو الزجاج.
- المذيبات: يُستخدم الأسيتون والمخففات وعلب الرش في مكان جيد التهوية، بعيدًا عن أي لهب.
- الحرارة: يمكن لمسدس الهواء الساخن إزالة خيوط الطباعة الدقيقة، لكنه يشوّه بسرعة قطعة رقيقة؛ اعمل من مسافة وبتمريرات قصيرة.
اختيار مستوى التشطيب المناسب
| استخدام القطعة | التشطيب الموصى به |
|---|---|
| قطعة صيانة، قالب توجيهي، عدة | إزالة الدعامات، نزع الزوائد، إدراجات عند الفك المتكرر |
| نموذج أولي وظيفي | نزع الزوائد، تعديل مواضع التركيب |
| نموذج عرض، عينة للعميل | صنفرة، طلاء تمهيدي، دهان، ورنيش |
| تمثال | راتنج مطلي يدويًا أو فتيل متعدد الألوان مورنّش |
| قطعة للاستخدام الخارجي | مادة مقاومة للأشعة فوق البنفسجية، ورنيش حماية |
للتشطيب تكلفة حقيقية، غالبًا ما تفوق زمن تشغيل الآلة بالنسبة لقطعة ذات مظهر مهم: وهذا أحد العوامل المفصّلة في دليل أسعار الطباعة ثلاثية الأبعاد. بالنسبة لـقوالب وعدة الورشة، يكفي تشطيب بسيط في معظم الأحيان. أما بالنسبة لسلسلة صغيرة ذات مظهر مهم، فيجب أيضًا المقارنة مع تقنيات أخرى، كما هو موضح في دليل الطباعة ثلاثية الأبعاد أو الحقن البلاستيكي.
في ورشة Timelapse-3D، بمنطقة الفار، يتم اختيار التشطيب وقت تقديم الطلب، في الوقت نفسه الذي يُختار فيه نوع المادة. سواء جاءت القطعة من ملفك الخاص أو من استوديو الذكاء الاصطناعي ثلاثي الأبعاد، فإن تحديد استخدامها النهائي يبقى أفضل وسيلة للوصول إلى التوازن الصحيح بين المظهر والدقة والتكلفة.
الأسئلة الشائعة
كيف يمكن جعل سطح قطعة مطبوعة ثلاثية الأبعاد أملس؟
الطريقة الشاملة هي الصنفرة التدريجية، من حبيبات 120 حتى 800 أو أكثر، متبوعة بطلاء تمهيدي وصنفرة دقيقة. بالنسبة لـABS وASA، يمنح التنعيم ببخار الأسيتون سطحًا لامعًا، لكنه يُدوّر الحواف. الاتجاه الجيد أثناء الطباعة يقلل بشكل كبير من العمل اللازم.
هل يمكن دهان قطعة مطبوعة من PLA؟
نعم، بشرط صنفرة السطح قليلاً وتطبيق طلاء تمهيدي قبل الدهان. تلتصق الأصباغ الأكريليكية بالرذاذ أو بمسدس الرش أو بالفرشاة بشكل جيد على الطلاء التمهيدي. يحمي الورنيش النهائي الطلاء من الاحتكاك.
أي تشطيب يجب اختياره لقطعة وظيفية؟
تحتاج القطعة الوظيفية بشكل أساسي إلى إزالة نظيفة للدعامات، ونزع للزوائد، وإعادة ضبط مواضع التركيب الحرجة بمثقاب أو موسّع. يُنصح بالإدراجات النحاسية الملولبة إذا كانت القطعة تُفك بشكل متكرر. يجب تجنب الدهان على مناطق التماس.
لماذا يجب أن تخضع قطعة الراتنج للبلمرة اللاحقة؟
عند الخروج من الطابعة، لا يكون الراتنج متصلبًا بالكامل، ولا تملك القطعة بعد خصائصها الميكانيكية النهائية. بعد الغسل، يُكمل التعرض للأشعة فوق البنفسجية عملية البلمرة. تصبح القطعة أكثر صلابة واستقرارًا وتتوقف عن أن تكون لاصقة على السطح.