Por qué el posprocesado suele ser necesario
Cada proceso deja su firma. En depósito de filamento (FDM), las capas sucesivas crean estrías visibles, y las zonas en voladizo conservan marcas de los soportes. En resina (SLA), la pieza sale cubierta de resina líquida, aún sin curar del todo, y erizada de soportes finos. Estas diferencias se presentan en las tecnologías de impresión 3D.
El posprocesado responde a tres objetivos, que conviene distinguir antes de empezar:
- Funcional: hacer la pieza utilizable (soportes retirados, orificios a la medida, roscas, superficies de contacto limpias).
- Estético: eliminar las capas, obtener un color o un acabado concreto.
- Durabilidad: proteger frente a los rayos UV, la humedad o el desgaste.
Una pieza de mantenimiento oculta en una máquina solo necesita el primer nivel. Una maqueta de presentación exige los tres. Definir este objetivo evita pasar horas lijando una pieza que nadie verá.
Retirada de soportes y desbarbado
En depósito de filamento
Los soportes se retiran con alicates planos y un cúter, trabajando por pequeños fragmentos. Las marcas residuales se eliminan con una rasqueta de desbarbado o una lima fina. En los soportes solubles (PVA, materiales dedicados), basta un baño de agua tibia, que deja superficies limpias, algo muy útil para las cavidades inaccesibles.
En resina
La pieza pasa primero por un lavado en un disolvente adecuado, normalmente alcohol isopropílico, para retirar la resina líquida. Los soportes se cortan preferiblemente antes de la polimerización final, cuando la resina todavía está ligeramente blanda: se rompen limpiamente sin arrancar material. Llega después la post-polimerización bajo UV, que da a la pieza sus propiedades mecánicas definitivas.
El mejor acabado empieza antes de la impresión. Orienta la pieza para que los soportes toquen las caras invisibles, y coloca la cara visible en el plano vertical: ahí las capas se marcan menos que en una superficie poco inclinada, donde aparece el efecto escalera.
Lijar, imprimar, pintar
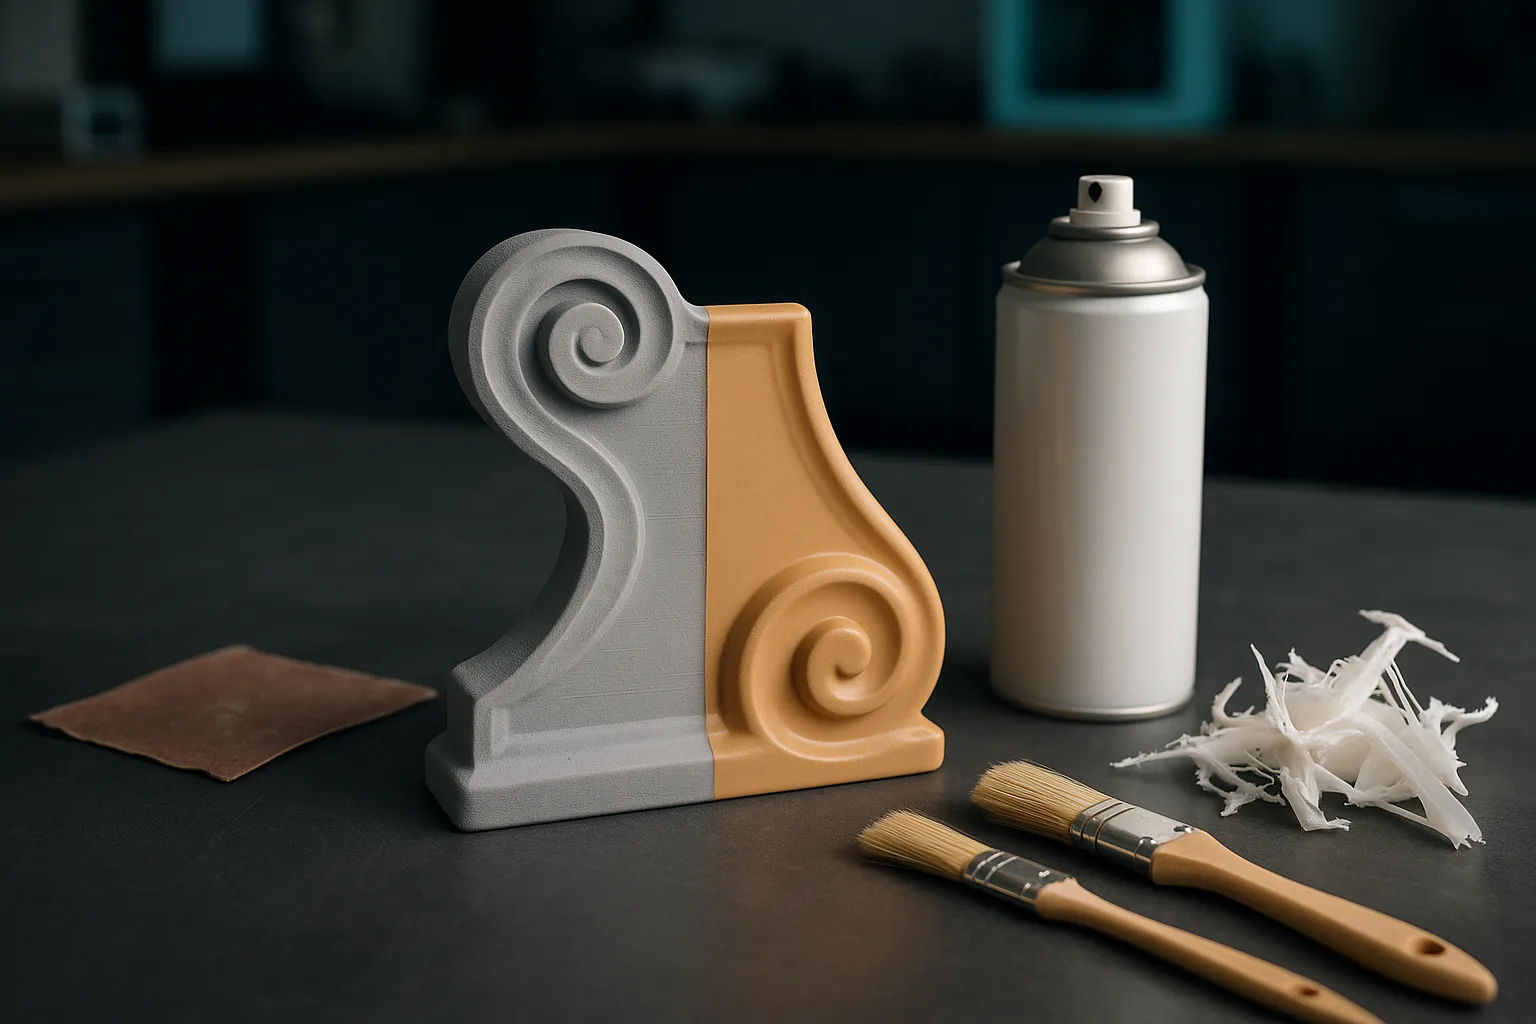
Esta es la secuencia clásica para obtener una superficie lisa y pintada.
- Lijado progresivo: empieza con grano 120 a 220 para eliminar las capas, y pasa después al 400, al 800 y más. El lijado al agua limita el calentamiento, que funde y apelmaza el PLA.
- Masilla: rellena los huecos y las uniones con una masilla de carrocería fina o una masilla de modelismo, y vuelve a lijar.
- Imprimación: una capa de fondo en spray, aplicada en manos finas, revela los defectos restantes y ofrece una base de agarre uniforme. Dos o tres ciclos de imprimación y lijado fino dan una superficie cercana a la de la inyección.
- Pintura: acrílica con aerógrafo o en spray para las superficies grandes, con pincel para los detalles de las figuras.
- Barniz: mate, satinado o brillante, protege la pintura y unifica el aspecto.
Para las figuras impresas en resina, la pintura a mano sigue siendo la referencia; en filamento multicolor, los colores ya están en el material y un simple barniz puede bastar. Ver de la foto a la figura 3D y la impresión 3D multicolor.
Los errores frecuentes al pintar
- Pintar sin desengrasar: las marcas de dedos y los residuos de desmoldeo impiden el agarre. Basta con pasar un paño con alcohol isopropílico antes de la imprimación.
- Cargar las capas: una capa gruesa chorrea, borra los detalles y seca mal. Varias manos finas son mejores que una capa cubriente.
- Pintar una resina mal polimerizada: una superficie aún pegajosa impide que la pintura seque correctamente.
- Usar un spray con disolvente fuerte sin probar antes: algunos disolventes atacan el plástico e hinchan la superficie. Pruébalo en un recorte o en una cara oculta.
- Ignorar los tiempos de secado: lijar una imprimación aún blanda la arranca a placas.
Las técnicas según el material
| Técnica | Materiales adecuados | Resultado | Puntos de atención |
|---|---|---|---|
| Lijado | Todos | Capas eliminadas, superficie mate | Calentamiento del PLA, pérdida de medida en las zonas funcionales |
| Imprimación y pintura | Todos | Acabado terminado, color libre | Añade espesor en los ajustes |
| Alisado con vapor de acetona | ABS, ASA | Superficie brillante, capas fundidas | Redondea las aristas vivas, disolvente inflamable, se debe practicar con ventilación |
| Resina epoxi de superficie | PLA, PETG, resina | Superficie lisa y brillante | Espesor difícil de controlar |
| Microesferizado | Nailon, piezas técnicas | Acabado satinado uniforme | Requiere un equipo dedicado |
| Teñido | Nailon (PA) | Color en la masa en superficie | Funciona mal en los demás materiales |
| Barniz UV | Todos, sobre todo exterior | Protección contra el amarilleamiento | No compensa un material inadecuado para los UV |
La elección del material condiciona por tanto los acabados posibles: un ASA se alisa con acetona, un PLA no. Consulta nuestra guía de materiales de impresión 3D antes de lanzar una pieza que deberá acabarse de una manera concreta, así como la lista de materiales disponibles en el taller.
Los acabados funcionales
Algunas operaciones no buscan el aspecto, sino el uso:
- Insertos roscados: unos insertos de latón colocados en caliente con un soldador ofrecen una rosca metálica que soporta montajes y desmontajes repetidos, a diferencia de una rosca tallada directamente en el plástico.
- Escariado y retaladrado: para un ajuste preciso, imprime un orificio ligeramente más pequeño de lo necesario y pásalo después con una broca o un escariador hasta la medida final.
- Roscado: posible en materiales suficientemente gruesos, para tornillos poco solicitados.
- Encolado y ensamblaje: pegamento de cianoacrilato para la mayoría de los materiales, pegamento epoxi para los ensamblajes sometidos a esfuerzo; el PETG y el nailon pegan peor y requieren una preparación de la superficie.
- Estanqueidad: una pieza FDM no es estanca por defecto; un barniz o una resina de superficie mejora claramente el resultado.
Estas operaciones modifican las medidas: unas décimas de pintura bastan para bloquear un encaje. Los juegos que hay que prever se detallan en tolerancias y ajustes en impresión 3D.
Protege con cinta de carrocero las superficies de contacto, los escariados y las roscas antes de la imprimación y la pintura. Es mucho más sencillo proteger una zona funcional que retirar después tres capas de pintura de un orificio de 4 mm.
Equipo y precauciones
La mayoría de los acabados se realizan con un utillaje modesto: alicates de corte, cúter, limas y rasqueta de desbarbado, papeles abrasivos de varios granos, taco de lijar, masilla, imprimación y pinturas. Un soldador con puntas dedicadas basta para colocar los insertos roscados. Algunas precauciones siguen siendo indispensables:
- Resina sin polimerizar: es irritante para la piel. Usa guantes de nitrilo durante el lavado y la retirada de soportes, y no viertas nunca por el fregadero el alcohol de lavado cargado de resina; déjalo decantar al sol y elimina después el residuo endurecido en el punto limpio.
- Polvo de lijado: lija al agua o usa una mascarilla antipolvo, en particular con los materiales cargados de fibra de carbono o de vidrio.
- Disolventes: la acetona, los diluyentes y los sprays de pintura se usan en un local bien ventilado, lejos de cualquier llama.
- Calor: una pistola de aire caliente puede eliminar los finos hilos de impresión, pero deforma rápidamente una pieza delgada; trabaja a distancia y con pasadas cortas.
Elegir el nivel de acabado adecuado
| Uso de la pieza | Acabado recomendado |
|---|---|
| Pieza de mantenimiento, plantilla, utillaje | Soportes retirados, desbarbado, insertos si el desmontaje es frecuente |
| Prototipo funcional | Desbarbado, repaso de los ajustes |
| Maqueta de presentación, muestra para cliente | Lijado, imprimación, pintura, barniz |
| Figura | Resina pintada a mano o filamento multicolor barnizado |
| Pieza en exterior | Material resistente a los UV, barniz de protección |
El acabado tiene un coste real, a menudo superior al tiempo de máquina en una pieza de aspecto: es uno de los factores detallados en el precio de una impresión 3D. Para plantillas y utillajes de taller, casi siempre basta con un acabado mínimo. Para una pequeña serie de aspecto, también hay que comparar con otros procesos, como se explica en impresión 3D o inyección de plástico.
En el taller Timelapse-3D, en el Var, la elección del acabado se hace en el momento del pedido, al mismo tiempo que la del material. Tanto si la pieza procede de tu propio archivo como del Estudio 3D IA, indicar su uso final sigue siendo la mejor manera de lograr el equilibrio adecuado entre aspecto, medida y coste.
Preguntas frecuentes
¿Cómo dejar lisa una pieza impresa en 3D?
El método universal es el lijado progresivo, desde el grano 120 hasta el 800 o más, seguido de una imprimación y un lijado fino. Para el ABS y el ASA, el alisado con vapor de acetona da una superficie brillante, pero redondea las aristas. Una buena orientación en la impresión reduce mucho el trabajo necesario.
¿Se puede pintar una pieza impresa en PLA?
Sí, siempre que se lije ligeramente la superficie y se aplique una imprimación antes de pintar. Las pinturas acrílicas en spray, con aerógrafo o con pincel se adhieren bien sobre una imprimación. Un barniz final protege la pintura de los roces.
¿Qué acabado elegir para una pieza funcional?
Una pieza funcional requiere sobre todo una retirada limpia de los soportes, un desbarbado y el repaso de los ajustes críticos con broca o escariador. Se recomiendan insertos roscados de latón si la pieza se desmonta a menudo. Conviene evitar la pintura en las zonas de contacto.
¿Por qué una pieza de resina debe post-polimerizarse?
Al salir de la impresora, la resina no está completamente curada y la pieza aún no tiene sus propiedades mecánicas finales. Tras el lavado, una exposición a los UV completa la polimerización. La pieza se vuelve más dura, más estable y deja de estar pegajosa en la superficie.