Warum eine Nachbearbeitung oft notwendig ist
Jedes Verfahren hinterlässt seine eigene Handschrift. Beim Schmelzschichtverfahren (FDM) erzeugen die aufeinanderfolgenden Schichten sichtbare Riefen, und überhängende Bereiche behalten Spuren der Stützstrukturen. Beim Harzdruck (SLA) kommt das Teil mit flüssigem, noch nicht vollständig ausgehärtetem Harz bedeckt und mit feinen Stützen besetzt aus dem Drucker. Diese Unterschiede werden in den Technologien des 3D-Drucks vorgestellt.
Die Nachbearbeitung verfolgt drei Ziele, die Sie vor Beginn unterscheiden sollten:
- Funktional: das Teil gebrauchsfertig machen (Stützen entfernt, Bohrungen auf Maß, Gewinde, saubere Kontaktflächen).
- Ästhetisch: Schichten unsichtbar machen, eine bestimmte Farbe oder Optik erzielen.
- Haltbarkeit: Schutz vor UV-Strahlung, Feuchtigkeit oder Verschleiß.
Ein Wartungsteil, das in einer Maschine verborgen ist, benötigt nur die erste Stufe. Ein Präsentationsmodell erfordert alle drei. Dieses Ziel vorab festzulegen erspart stundenlanges Schleifen an einem Teil, das niemand sehen wird.
Entfernen der Stützstrukturen und Entgraten
Beim Schmelzschichtverfahren
Die Stützen werden mit einer Flachzange und einem Cuttermesser entfernt, Stück für Stück. Verbleibende Spuren lassen sich mit einem Entgratungsschaber oder einer feinen Feile beseitigen. Bei löslichen Stützen (PVA, spezielle Materialien) genügt ein Bad in lauwarmem Wasser, das saubere Oberflächen hinterlässt – besonders wertvoll bei unzugänglichen Hohlräumen.
Beim Harzdruck
Das Teil durchläuft zunächst eine Reinigung in einem geeigneten Lösungsmittel, meist Isopropylalkohol, um das flüssige Harz zu entfernen. Die Stützen werden vorzugsweise vor der endgültigen Aushärtung abgeschnitten, solange das Harz noch leicht nachgiebig ist: Sie brechen dann sauber ab, ohne Material herauszureißen. Anschließend folgt die Nachhärtung unter UV-Licht, die dem Teil seine endgültigen mechanischen Eigenschaften verleiht.
Das beste Finish beginnt schon vor dem Druck. Richten Sie das Teil so aus, dass die Stützen die unsichtbaren Flächen berühren, und platzieren Sie die sichtbare Fläche in der Vertikalen: Dort sind die Schichten weniger ausgeprägt als auf einer schwach geneigten Fläche, auf der der Treppenstufeneffekt sichtbar wird.
Schleifen, grundieren, lackieren
Dies ist die klassische Abfolge für eine glatte, lackierte Oberfläche.
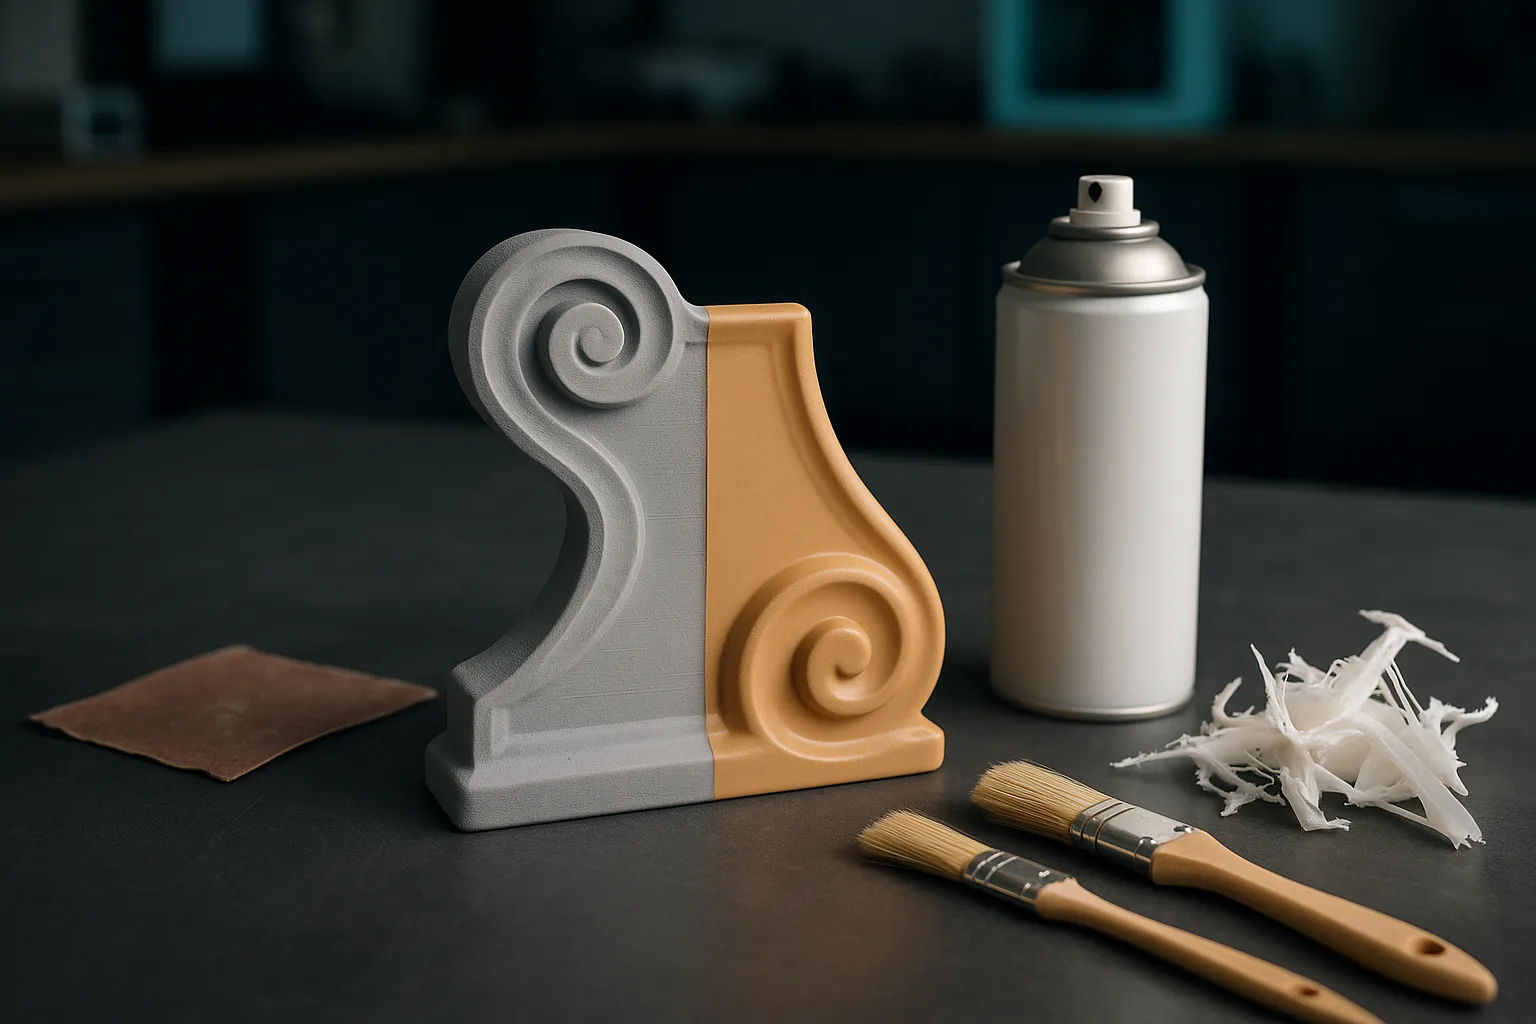
- Stufenweises Schleifen: Beginnen Sie mit Körnung 120 bis 220, um die Schichten zu entfernen, und gehen Sie dann auf 400, 800 und feiner. Nassschleifen begrenzt die Erwärmung, die PLA zum Schmelzen und Klumpen bringt.
- Spachtelmasse: Füllen Sie Vertiefungen und Übergänge mit feiner Karosserie- oder Modellbauspachtelmasse auf und schleifen Sie erneut.
- Grundierung: Eine Sprühgrundierung, in dünnen Schichten aufgetragen, macht verbleibende Unebenheiten sichtbar und schafft eine gleichmäßige Haftgrundlage. Zwei bis drei Zyklen aus Grundierung und feinem Schliff ergeben eine Oberfläche, die einem Spritzgussteil nahekommt.
- Lackierung: Acryllack mit der Airbrush oder aus der Dose für große Flächen, mit dem Pinsel für Figurendetails.
- Klarlack: matt, seidenmatt oder glänzend, schützt die Lackierung und vereinheitlicht die Optik.
Für in Harz gedruckte Figuren bleibt die Handbemalung die Referenz; bei mehrfarbigem Filament stecken die Farben bereits im Material, sodass ein einfacher Klarlack genügen kann. Siehe von der Fotografie zur 3D-Figur und den mehrfarbigen 3D-Druck.
Häufige Fehler beim Lackieren
- Lackieren ohne Entfetten: Fingerabdrücke und Rückstände aus der Entformung verhindern die Haftung. Ein Abwischen mit Isopropylalkohol vor der Grundierung genügt.
- Zu dick auftragen: Eine dicke Schicht läuft, verwischt Details und trocknet schlecht. Mehrere dünne Schichten sind einer deckenden Schicht vorzuziehen.
- Lackieren eines unzureichend ausgehärteten Harzes: Eine noch klebrige Oberfläche verhindert, dass die Farbe richtig trocknet.
- Verwendung einer starken Lösungsmittelsprühdose ohne Test: Manche Lösungsmittel greifen den Kunststoff an und lassen die Oberfläche aufquellen. Testen Sie zunächst an einem Abfallstück oder einer verdeckten Fläche.
- Trocknungszeiten ignorieren: Das Schleifen einer noch weichen Grundierung reißt sie in Platten ab.
Die Techniken je nach Material
| Technik | Geeignete Materialien | Ergebnis | Zu beachten |
|---|---|---|---|
| Schleifen | Alle | Schichten entfernt, matte Oberfläche | Erwärmung von PLA, Maßverlust an Funktionsflächen |
| Grundierung und Lackierung | Alle | Fertige Optik, freie Farbwahl | Fügt an Passungen zusätzliche Dicke hinzu |
| Acetondampf-Glättung | ABS, ASA | Glänzende Oberfläche, verschmolzene Schichten | Rundet scharfe Kanten ab, entzündliches Lösungsmittel, nur mit guter Belüftung durchführen |
| Oberflächen-Epoxidharz | PLA, PETG, Resin | Glatte, glänzende Oberfläche | Schichtdicke schwer zu kontrollieren |
| Mikrokugelstrahlen | Nylon, technische Teile | Gleichmäßig satinierte Optik | Erfordert spezielle Ausrüstung |
| Einfärben | Nylon (PA) | Durchgefärbte Oberfläche | Funktioniert bei anderen Materialien kaum |
| UV-Klarlack | Alle, surtout extérieur | Schutz vor Vergilbung | Gleicht kein UV-ungeeignetes Material aus |
Die Materialwahl bestimmt also die möglichen Finishs: ASA lässt sich mit Aceton glätten, PLA nicht. Konsultieren Sie unseren Leitfaden zu Materialien für den 3D-Druck, bevor Sie ein Teil in Auftrag geben, das auf eine bestimmte Weise fertiggestellt werden muss, sowie die Liste der in der Werkstatt verfügbaren Materialien.
Die funktionalen Nachbearbeitungen
Manche Arbeitsschritte zielen nicht auf die Optik, sondern auf die Funktion:
- Gewindeeinsätze: Mit dem Lötkolben heiß eingesetzte Messingeinsätze bieten ein metallisches Gewinde, das wiederholtes Montieren und Demontieren verträgt – im Gegensatz zu einem direkt in den Kunststoff geschnittenen Gewinde.
- Aufbohren und Nachbohren: Für eine präzise Passung drucken Sie eine leicht unterdimensionierte Bohrung und bringen sie mit Bohrer oder Reibahle auf das endgültige Maß.
- Gewindeschneiden: möglich bei ausreichend dicken Materialien, für wenig beanspruchte Schrauben.
- Kleben und Zusammenbau: Cyanacrylat-Kleber für die meisten Materialien, Epoxidkleber für beanspruchte Verbindungen; PETG und Nylon haften schlechter und erfordern eine Oberflächenvorbereitung.
- Dichtheit: Ein FDM-Teil ist von Haus aus nicht dicht; ein Oberflächenlack oder -harz verbessert das Ergebnis deutlich.
Diese Arbeitsschritte verändern die Maße: Schon wenige Zehntel Lackschicht können eine Steckverbindung blockieren. Die einzuplanenden Spiele sind in Toleranzen und Passungen im 3D-Druck im Detail beschrieben.
Kleben Sie Kontaktflächen, Bohrungen und Gewinde vor der Grundierung und Lackierung mit Malerkrepp ab. Es ist deutlich einfacher, eine Funktionsfläche zu schützen, als anschließend drei Lackschichten aus einer 4-mm-Bohrung zu entfernen.
Ausrüstung und Vorsichtsmaßnahmen
Die meisten Finish-Arbeiten lassen sich mit bescheidenem Werkzeug durchführen: Seitenschneider, Cuttermesser, Feilen und Entgratungsschaber, Schleifpapier in mehreren Körnungen, Schleifklotz, Spachtelmasse, Grundierung und Farben. Ein Lötkolben mit passenden Aufsätzen genügt zum Einsetzen von Gewindeeinsätzen. Einige Vorsichtsmaßnahmen bleiben unverzichtbar:
- Nicht ausgehärtetes Harz: Es reizt die Haut. Tragen Sie beim Reinigen und Entfernen der Stützen Nitrilhandschuhe und schütten Sie den mit Harz belasteten Reinigungsalkohol niemals in den Ausguss; lassen Sie ihn in der Sonne absetzen und entsorgen Sie den ausgehärteten Rückstand im Wertstoffhof.
- Schleifstaub: Schleifen Sie nass oder tragen Sie eine Staubschutzmaske, besonders bei carbon- oder glasfaserverstärkten Materialien.
- Lösungsmittel: Aceton, Verdünner und Sprühfarben nur in einem gut belüfteten Raum, fern von offenen Flammen verwenden.
- Hitze: Eine Heißluftpistole kann feine Druckfäden beseitigen, verformt aber dünne Teile schnell; arbeiten Sie mit Abstand und in kurzen Durchgängen.
Das richtige Finish-Niveau wählen
| Einsatzzweck des Teils | Empfohlenes Finish |
|---|---|
| Wartungsteil, Schablone, Werkzeug | Stützen entfernt, entgratet, Einsätze bei häufiger Demontage |
| Funktionsprototyp | Entgraten, Nacharbeit der Passungen |
| Präsentationsmodell, Kundenmuster | Schleifen, Grundierung, Lackierung, Klarlack |
| Figur | Handbemaltes Harz oder lackiertes mehrfarbiges Filament |
| Außenteil | UV-beständiges Material, Schutzlack |
Das Finish hat reale Kosten, die bei einem Schauteil oft höher ausfallen als die Maschinenzeit: Dies ist einer der Faktoren, die im Leitfaden Preis eines 3D-Drucks erklärt werden. Für Werkstattschablonen und -werkzeuge genügt fast immer ein minimales Finish. Für eine optisch anspruchsvolle Kleinserie sollte man auch andere Verfahren vergleichen, wie im Leitfaden 3D-Druck oder Kunststoffspritzguss erklärt.
In der Werkstatt Timelapse-3D im Var wird die Wahl des Finishs bei der Bestellung getroffen, zusammen mit der Materialwahl. Ob das Teil aus Ihrer eigenen Datei oder aus dem 3D-KI-Studio stammt – die Angabe des endgültigen Einsatzzwecks bleibt der beste Weg, den richtigen Kompromiss zwischen Optik, Maßhaltigkeit und Kosten zu finden.
Häufig gestellte Fragen
Wie macht man ein 3D-gedrucktes Teil glatt?
Die universelle Methode ist stufenweises Schleifen, von Körnung 120 bis 800 oder feiner, gefolgt von einer Grundierung und einem feinen Schliff. Bei ABS und ASA liefert das Glätten mit Acetondampf eine glänzende Oberfläche, rundet jedoch die Kanten ab. Eine gute Druckausrichtung verringert den nötigen Aufwand erheblich.
Kann man ein in PLA gedrucktes Teil lackieren?
Ja, sofern die Oberfläche leicht angeschliffen und vor der Lackierung eine Grundierung aufgetragen wird. Acrylfarben aus der Sprühdose, mit der Airbrush oder dem Pinsel haften gut auf einer Grundierung. Ein abschließender Klarlack schützt die Farbe vor Abrieb.
Welches Finish eignet sich für ein Funktionsteil?
Ein Funktionsteil benötigt vor allem eine saubere Entfernung der Stützen, ein Entgraten und die Nacharbeit kritischer Passungen mit Bohrer oder Reibahle. Messing-Gewindeeinsätze werden empfohlen, wenn das Teil häufig demontiert wird. Lackierung sollte an Kontaktflächen vermieden werden.
Warum muss ein Harzteil nachgehärtet werden?
Direkt aus dem Drucker ist das Harz noch nicht vollständig ausgehärtet, und das Teil hat noch nicht seine endgültigen mechanischen Eigenschaften. Nach der Reinigung schließt eine UV-Bestrahlung die Aushärtung ab. Das Teil wird härter, stabiler und die Oberfläche ist nicht mehr klebrig.