Perché un post-trattamento è spesso necessario
Ogni processo lascia la propria firma. Nella deposizione di filamento (FDM), gli strati successivi creano striature visibili, e le zone a sbalzo conservano tracce dei supporti. In resina (SLA), il pezzo esce coperto di resina liquida, ancora non completamente indurita, e irto di supporti sottili. Queste differenze sono presentate nelle tecnologie di stampa 3D.
Il post-trattamento risponde a tre obiettivi, che è bene distinguere prima di iniziare:
- Funzionale: rendere il pezzo utilizzabile (supporti rimossi, fori alla misura corretta, filettature, superfici di contatto pulite).
- Estetico: cancellare gli strati, ottenere un colore o un aspetto preciso.
- Durabilità: proteggere dai raggi UV, dall'umidità o dall'usura.
Un pezzo di manutenzione nascosto in una macchina ha bisogno solo del primo livello. Un modello di presentazione richiede tutti e tre. Definire questo obiettivo evita di passare ore a levigare un pezzo che nessuno vedrà.
Rimozione dei supporti e sbavatura
Nella deposizione di filamento
I supporti si rimuovono con una pinza piatta e un cutter, lavorando per piccoli pezzi. I segni residui si eliminano con un raschietto per sbavature o una lima fine. Sui supporti solubili (PVA, materiali dedicati), un bagno in acqua tiepida è sufficiente e lascia superfici pulite, il che è prezioso per le cavità inaccessibili.
In resina
Il pezzo passa prima per un lavaggio in un solvente adatto, generalmente alcol isopropilico, per rimuovere la resina liquida. I supporti si tagliano preferibilmente prima della polimerizzazione finale, quando la resina è ancora leggermente morbida: si staccano in modo pulito senza strappare materiale. Segue poi la post-polimerizzazione sotto UV, che conferisce al pezzo le sue proprietà meccaniche definitive.
La miglior finitura inizia prima della stampa. Orienta il pezzo in modo che i supporti tocchino le facce invisibili, e posiziona la faccia visibile nel piano verticale: gli strati vi sono meno marcati che su una superficie poco inclinata, dove appare l'effetto a scalino.
Levigare, applicare il fondo, verniciare
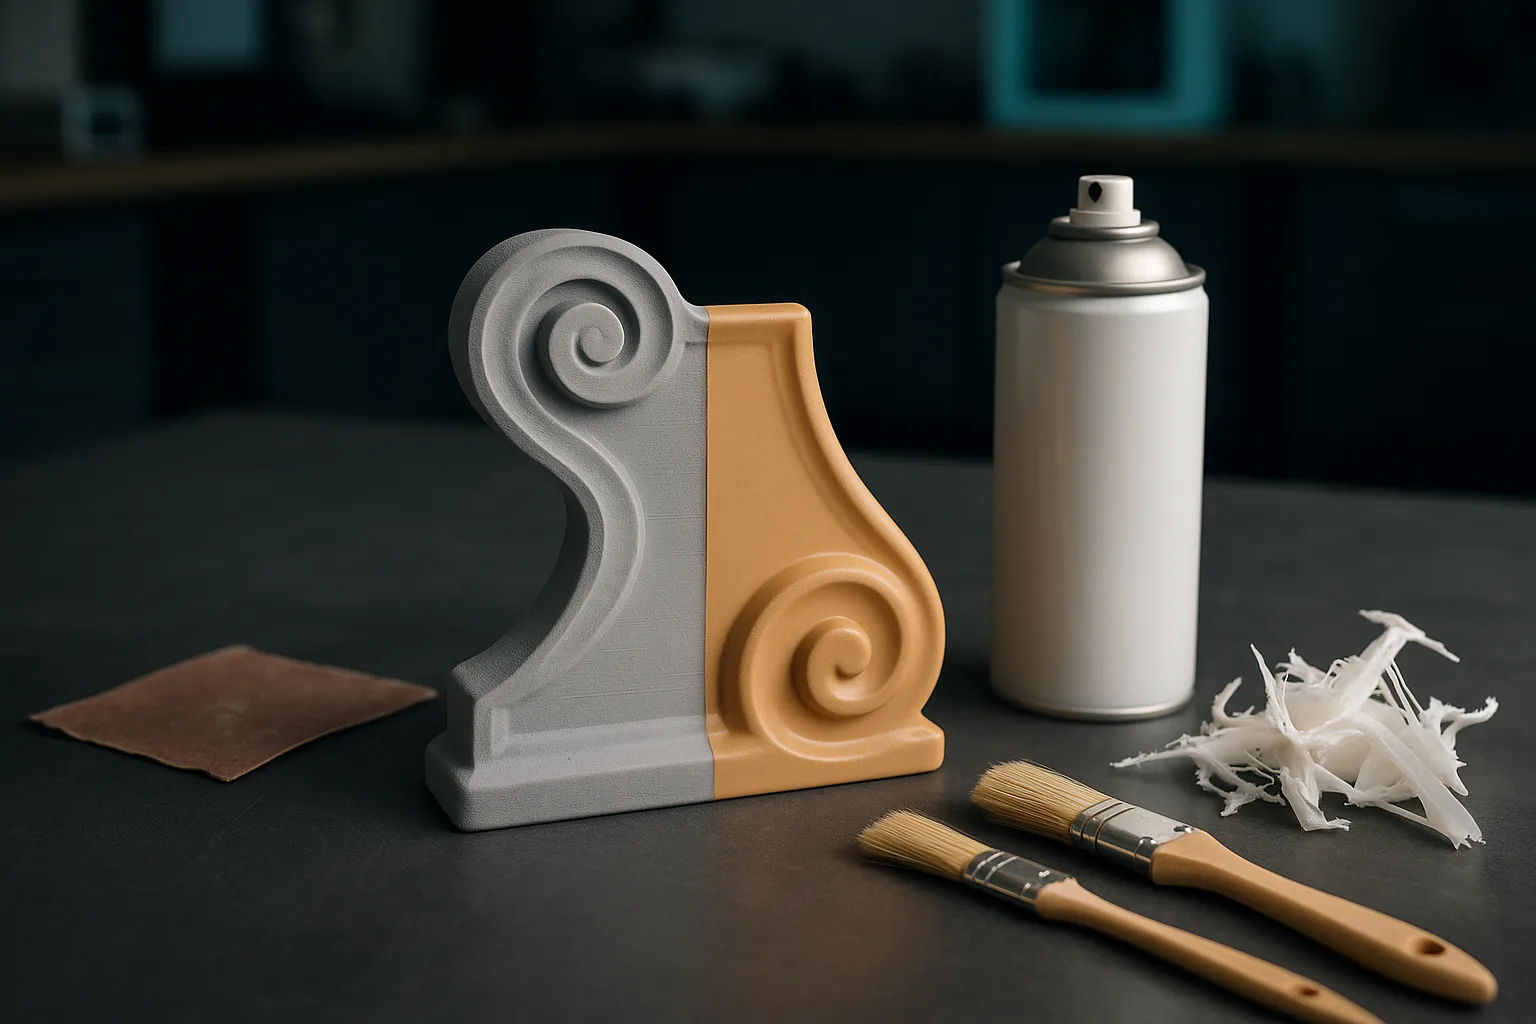
È la sequenza classica per ottenere una superficie liscia e verniciata.
- Levigatura progressiva: inizia con grana 120-220 per cancellare gli strati, poi passa a 400, 800 e oltre. La levigatura ad acqua limita il surriscaldamento, che fa fondere e sfaldare il PLA.
- Stucco: colma gli incavi e le giunzioni con uno stucco da carrozzeria fine o uno stucco da modellismo, poi leviga di nuovo.
- Fondo: una sottoverniciatura spray, applicata in veli sottili, rivela i difetti rimanenti e crea una base di aggrappaggio uniforme. Due o tre cicli di fondo e levigatura fine danno una superficie simile a quella dell'iniezione.
- Verniciatura: acrilica ad aerografo o a bomboletta per le grandi superfici, a pennello per i dettagli delle statuette.
- Vernice: opaca, satinata o lucida, protegge la verniciatura e uniforma l'aspetto.
Per le statuette stampate in resina, la pittura a mano resta il riferimento; con filamento multicolore, i colori sono già nel materiale e una semplice vernice può bastare. Vedi dalla foto alla statuetta 3D e la stampa 3D multicolore.
Gli errori frequenti nella verniciatura
- Verniciare senza sgrassare: le impronte digitali e i residui di distacco dagli stampi impediscono l'aggrappaggio. Un passaggio con alcol isopropilico prima del fondo è sufficiente.
- Caricare gli strati: uno strato spesso cola, cancella i dettagli e asciuga male. Più veli sottili sono meglio di uno strato coprente.
- Verniciare una resina mal polimerizzata: una superficie ancora appiccicosa impedisce alla vernice di asciugare correttamente.
- Usare una bomboletta a solvente forte senza provarla prima: alcuni solventi attaccano la plastica e fanno gonfiare la superficie. Testa su uno scarto o su una faccia nascosta.
- Ignorare i tempi di asciugatura: levigare un fondo ancora tenero lo stacca a placche.
Le tecniche secondo il materiale
| Tecnica | Materiali adatti | Risultato | Punti di attenzione |
|---|---|---|---|
| Levigatura | Tutti | Strati cancellati, superficie opaca | Surriscaldamento del PLA, perdita di misura sulle zone funzionali |
| Fondo e verniciatura | Tutti | Aspetto rifinito, colore libero | Aggiunge uno spessore sugli accoppiamenti |
| Lisciatura a vapore di acetone | ABS, ASA | Superficie lucida, strati fusi | Arrotonda gli spigoli vivi, solvente infiammabile, da praticare in ambiente ventilato |
| Resina epossidica di superficie | PLA, PETG, résine | Superficie liscia e lucida | Spessore difficile da controllare |
| Microsabbiatura | Nylon, pezzi tecnici | Aspetto satinato uniforme | Richiede un'attrezzatura dedicata |
| Tintura | Nylon (PA) | Colore nella massa in superficie | Funziona male sugli altri materiali |
| Vernice UV | Tutti, soprattutto per esterni | Protezione contro l'ingiallimento | Non compensa un materiale non adatto ai raggi UV |
La scelta del materiale condiziona quindi le finiture possibili: un ASA si lisciano con l'acetone, un PLA no. Consulta la nostra guida dei materiali per la stampa 3D prima di avviare un pezzo che dovrà essere rifinito in un modo preciso, così come l'elenco dei materiali disponibili in laboratorio.
Le finiture funzionali
Alcune operazioni non riguardano l'aspetto ma l'uso:
- Inserti filettati: inserti in ottone posizionati a caldo con il saldatore offrono una filettatura metallica che sopporta montaggi e smontaggi ripetuti, a differenza di una filettatura maschiata nella plastica.
- Alesatura e rifinitura del foro: per un accoppiamento preciso, stampa un foro leggermente sottodimensionato e rifiniscilo con punta o alesatore alla misura finale.
- Maschiatura: possibile in materiali abbastanza spessi, per viti poco sollecitate.
- Incollaggio e assemblaggio: colla cianoacrilica per la maggior parte dei materiali, colla epossidica per gli assemblaggi sollecitati; il PETG e il nylon incollano meno bene e richiedono una preparazione della superficie.
- Tenuta stagna: un pezzo FDM non è stagno di default; una vernice o una resina di superficie migliora nettamente il risultato.
Queste operazioni modificano le misure: pochi decimi di vernice bastano a bloccare un incastro. I giochi da prevedere sono dettagliati in tolleranze e giochi meccanici in stampa 3D.
Proteggi con nastro di mascheratura le superfici di contatto, gli alesaggi e le filettature prima del fondo e della verniciatura. È molto più semplice proteggere una zona funzionale che rimuovere poi tre strati di vernice da un foro di 4 mm.
Attrezzatura e precauzioni
La maggior parte delle finiture si pratica con un'attrezzatura modesta: pinza tranciante, cutter, lime e raschietto per sbavature, carte abrasive di diverse grane, blocchetto per levigare, stucco, fondo e vernici. Un saldatore con punte dedicate basta per posizionare gli inserti filettati. Alcune precauzioni restano indispensabili:
- Resina non polimerizzata: è irritante per la pelle. Indossa guanti in nitrile durante il lavaggio e la rimozione dei supporti, e non gettare mai nel lavandino l'alcol di lavaggio carico di resina; lascialo decantare al sole, poi smaltisci il residuo indurito in discarica.
- Polveri di levigatura: leviga ad acqua oppure indossa una maschera antipolvere, in particolare sui materiali caricati con fibre di carbonio o di vetro.
- Solventi: acetone, diluenti e bombolette di vernice si usano in un locale ben ventilato, lontano da qualsiasi fiamma.
- Calore: una pistola ad aria calda può eliminare i sottili fili di stampa, ma deforma rapidamente un pezzo sottile; lavora a distanza e con passaggi brevi.
Scegliere il giusto livello di finitura
| Uso del pezzo | Finitura consigliata |
|---|---|
| Pezzo di manutenzione, dima, attrezzatura | Supporti rimossi, sbavatura, inserti se smontaggio frequente |
| Prototipo funzionale | Sbavatura, rifinitura degli accoppiamenti |
| Modello di presentazione, campione cliente | Levigatura, fondo, verniciatura, vernice |
| Statuetta | Resina dipinta a mano o filamento multicolore verniciato |
| Pezzo per esterni | Materiale resistente ai raggi UV, vernice di protezione |
La finitura ha un costo reale, spesso superiore al tempo macchina per un pezzo d'aspetto: è uno dei fattori dettagliati in il prezzo di una stampa 3D. Per le dime e attrezzature da laboratorio, una finitura minima è quasi sempre sufficiente. Per una piccola serie d'aspetto, bisogna anche confrontare con altri processi, come spiegato in stampa 3D o iniezione plastica.
Nel laboratorio Timelapse-3D, nel Var, la scelta della finitura avviene al momento dell'ordine, insieme a quella del materiale. Che il pezzo provenga dal tuo stesso file o dallo Studio 3D IA, indicare il suo uso finale resta il modo migliore per ottenere il giusto compromesso tra aspetto, misura e costo.
Domande frequenti
Come rendere liscio un pezzo stampato in 3D?
Il metodo universale è la levigatura progressiva, dalla grana 120 fino a 800 o oltre, seguita da un fondo e una levigatura fine. Per l'ABS e l'ASA, la lisciatura a vapore di acetone dà una superficie lucida, ma arrotonda gli spigoli. Un buon orientamento in stampa riduce fortemente il lavoro necessario.
Si può verniciare un pezzo stampato in PLA?
Sì, a condizione di levigare leggermente la superficie e applicare un fondo prima della verniciatura. Le vernici acriliche a bomboletta, ad aerografo o a pennello aderiscono bene su un fondo. Una vernice finale protegge la verniciatura dagli sfregamenti.
Quale finitura scegliere per un pezzo funzionale?
Un pezzo funzionale richiede soprattutto una rimozione pulita dei supporti, una sbavatura e la rifinitura degli accoppiamenti critici con punta o alesatore. Sono consigliati inserti filettati in ottone se il pezzo viene spesso smontato. La verniciatura è da evitare sulle zone di contatto.
Perché un pezzo in resina deve essere post-polimerizzato?
All'uscita della stampante, la resina non è completamente indurita e il pezzo non ha ancora le sue proprietà meccaniche finali. Dopo il lavaggio, un'esposizione ai raggi UV completa la polimerizzazione. Il pezzo diventa più duro, più stabile e smette di essere appiccicoso in superficie.