Porque é frequentemente necessário um pós-processamento
Cada processo deixa a sua assinatura. Na deposição de filamento (FDM), as camadas sucessivas criam estrias visíveis, e as zonas em consola guardam marcas de suportes. Em resina (SLA), a peça sai coberta de resina líquida, ainda incompletamente curada, e hirsuta de suportes finos. Estas diferenças são apresentadas nas tecnologias de impressão 3D.
O pós-processamento responde a três objetivos, que convém distinguir antes de começar:
- Funcional: tornar a peça utilizável (suportes removidos, furos na medida certa, roscas, superfícies de contacto limpas).
- Estético: apagar as camadas, obter uma cor ou um aspeto preciso.
- Durabilidade: proteger contra os UV, a humidade ou o desgaste.
Uma peça de manutenção escondida numa máquina só precisa do primeiro nível. Uma maquete de apresentação exige os três. Definir este objetivo evita passar horas a lixar uma peça que ninguém verá.
Remoção de suportes e rebarbagem
Em deposição de filamento
Os suportes retiram-se com um alicate de pontas chatas e um x-ato, trabalhando por pequenos pedaços. As marcas residuais apagam-se com uma raspadeira de rebarbar ou uma lima fina. Nos suportes solúveis (PVA, materiais dedicados), um banho de água morna basta e deixa superfícies limpas, o que é precioso para cavidades inacessíveis.
Em resina
A peça passa primeiro por uma lavagem num solvente adequado, geralmente álcool isopropílico, para remover a resina líquida. Os suportes cortam-se de preferência antes da polimerização final, quando a resina ainda está ligeiramente flexível: partem de forma limpa sem arrancar material. Segue-se a pós-polimerização sob UV, que confere à peça as suas propriedades mecânicas definitivas.
O melhor acabamento começa antes da impressão. Oriente a peça para que os suportes toquem nas faces invisíveis, e coloque a face visível no plano vertical: as camadas ficam aí menos marcadas do que numa superfície pouco inclinada, onde surge o efeito de escada.
Lixar, aplicar primário, pintar
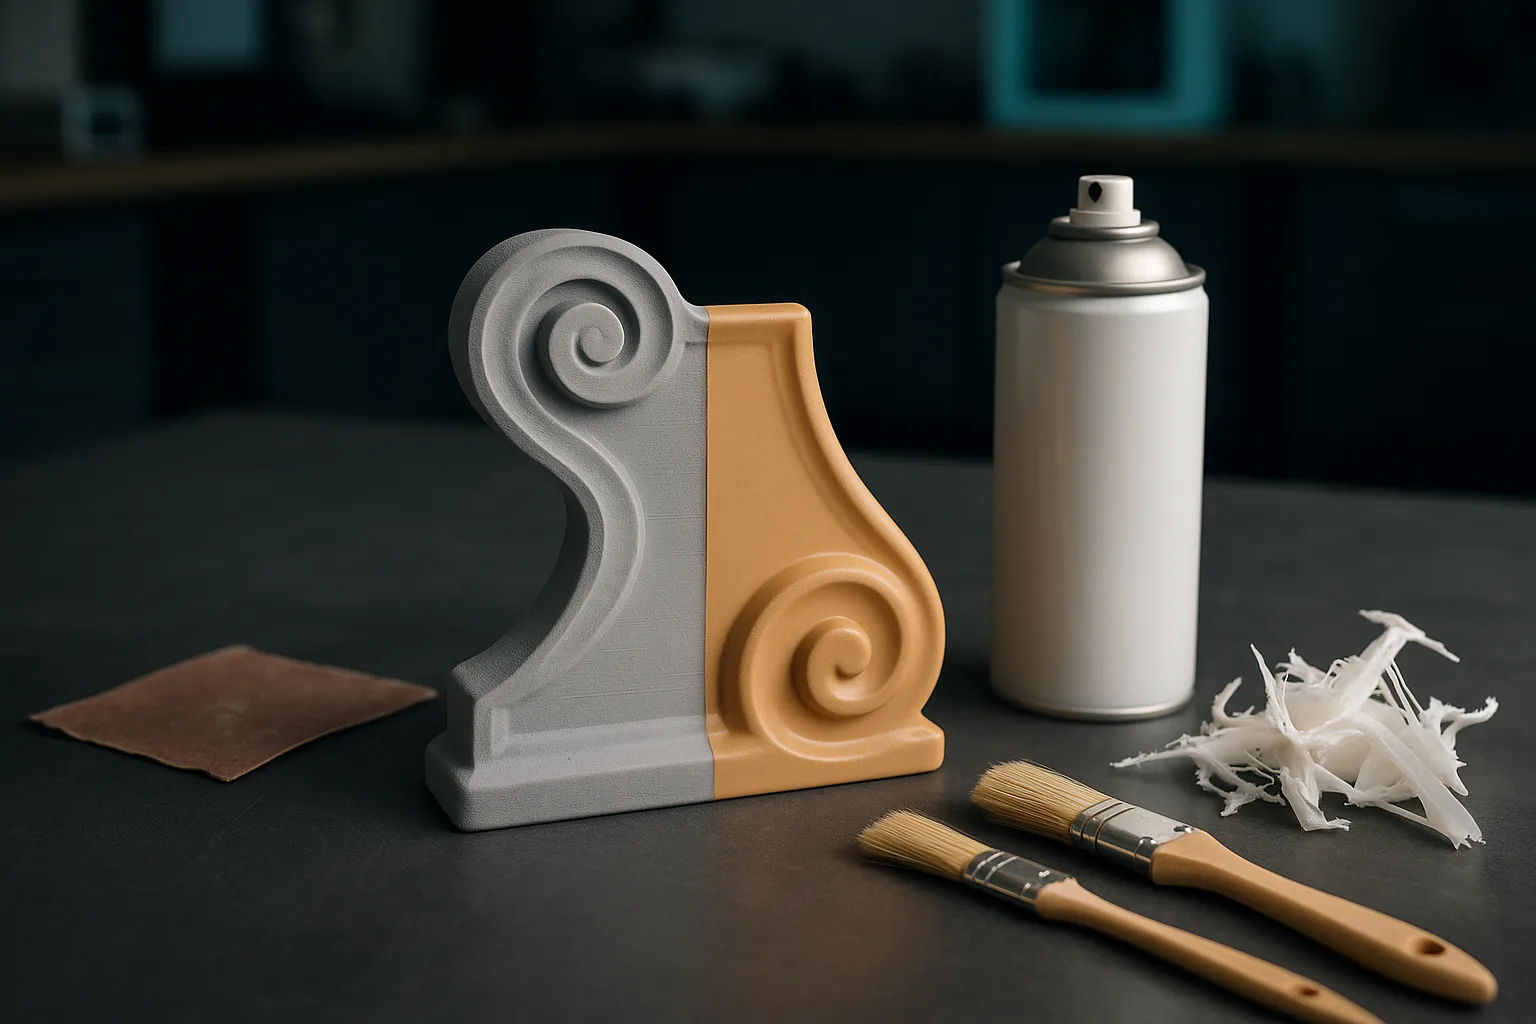
Esta é a sequência clássica para obter uma superfície lisa e pintada.
- Lixagem progressiva: comece com grão 120 a 220 para apagar as camadas, depois passe ao 400, ao 800 e além. A lixagem a húmido limita o aquecimento, que derrete e empola o PLA.
- Massa: preencha as reentrâncias e as junções com uma massa de carroçaria fina ou uma massa de modelismo, e volte a lixar.
- Primário: uma sub-camada em spray, aplicada em véus finos, revela os defeitos restantes e dá uma base de aderência uniforme. Dois ou três ciclos de primário e lixagem fina dão uma superfície próxima da injeção.
- Pintura: acrílica com aerógrafo ou em spray para as grandes superfícies, a pincel para os detalhes de figuras.
- Verniz: mate, acetinado ou brilhante, protege a pintura e uniformiza o aspeto.
Para as figuras impressas em resina, a pintura à mão continua a ser a referência; em filamento multicor, as cores já estão no material e um simples verniz pode bastar. Ver da foto à figura 3D e a impressão 3D multicor.
Os erros frequentes na pintura
- Pintar sem desengordurar: as marcas de dedos e os resíduos de desmoldagem impedem a aderência. Uma passagem com álcool isopropílico antes do primário resolve.
- Carregar as camadas: uma camada espessa escorre, apaga os detalhes e seca mal. Vários véus finos valem mais do que uma camada cobridora.
- Pintar uma resina mal polimerizada: uma superfície ainda pegajosa impede a pintura de secar corretamente.
- Usar um spray de solvente forte sem testar: alguns solventes atacam o plástico e incham a superfície. Teste numa aparagem ou numa face escondida.
- Ignorar os tempos de secagem: lixar um primário ainda tenro arranca-o em placas.
As técnicas segundo o material
| Técnica | Materiais adequados | Resultado | Pontos de atenção |
|---|---|---|---|
| Lixagem | Todos | Camadas apagadas, superfície mate | Aquecimento do PLA, perda de cota nas zonas funcionais |
| Primário e pintura | Todos | Aspeto acabado, cor livre | Acrescenta espessura nos ajustes |
| Alisamento a vapor de acetona | ABS, ASA | Superfície brilhante, camadas fundidas | Arredonda as arestas vivas, solvente inflamável, a praticar com ventilação |
| Resina epóxi de superfície | PLA, PETG, resina | Superfície lisa e brilhante | Espessura difícil de controlar |
| Microesferas (jato de vidro) | Nylon, peças técnicas | Aspeto acetinado uniforme | Requer equipamento dedicado |
| Tingimento | Nylon (PA) | Cor na massa à superfície | Funciona mal nos outros materiais |
| Verniz UV | Todos, sobretudo exterior | Proteção contra o amarelecimento | Não compensa um material inadequado aos UV |
A escolha do material condiciona assim os acabamentos possíveis: um ASA alisa-se com acetona, um PLA não. Consulte o nosso guia dos materiais de impressão 3D antes de lançar uma peça que terá de ser acabada de uma forma precisa, bem como a lista dos materiais disponíveis na oficina.
Os acabamentos funcionais
Algumas operações não visam o aspeto, mas a utilização:
- Insertos roscados: insertos de latão colocados a quente com o ferro de soldar oferecem uma rosca metálica que suporta montagens e desmontagens repetidas, ao contrário de uma rosca talhada diretamente no plástico.
- Alargamento e reperfuração: para um ajuste preciso, imprima um furo ligeiramente subdimensionado e passe-o depois à broca ou ao alargador até à medida final.
- Roscagem: possível em materiais suficientemente espessos, para parafusos pouco solicitados.
- Colagem e montagem: cola cianoacrilato para a maioria dos materiais, cola epóxi para montagens solicitadas; o PETG e o nylon colam pior e exigem uma preparação da superfície.
- Estanquidade: uma peça FDM não é estanque por defeito; um verniz ou uma resina de superfície melhora claramente o resultado.
Estas operações alteram as cotas: algumas décimas de pintura bastam para bloquear um encaixe. As folgas a prever estão detalhadas em tolerâncias e ajustes em impressão 3D.
Proteja com fita de mascarar as superfícies de contacto, os furos alargados e as roscas antes do primário e da pintura. É muito mais simples proteger uma zona funcional do que retirar depois três camadas de tinta de um furo de 4 mm.
Equipamento e precauções
A maioria dos acabamentos pratica-se com ferramentas modestas: alicate de corte, x-ato, limas e raspadeira de rebarbar, lixas de vários grãos, taco de lixar, massa, primário e tintas. Um ferro de soldar com pontas dedicadas basta para colocar insertos roscados. Algumas precauções continuam indispensáveis:
- Resina não polimerizada: é irritante para a pele. Use luvas de nitrilo durante a lavagem e a remoção dos suportes, e nunca deite o álcool de lavagem carregado de resina no ralo; deixe-o decantar ao sol e elimine depois o depósito endurecido no ecocentro.
- Poeiras de lixagem: lixe a húmido ou use uma máscara antipoeira, em especial em materiais carregados com fibras de carbono ou de vidro.
- Solventes: acetona, diluentes e sprays de tinta utilizam-se num local bem ventilado, longe de qualquer chama.
- Calor: uma pistola de ar quente pode apagar os fios finos de impressão, mas deforma rapidamente uma peça fina; trabalhe à distância e com passagens curtas.
Escolher o nível de acabamento certo
| Utilização da peça | Acabamento aconselhado |
|---|---|
| Peça de manutenção, gabarito, ferramenta | Suportes removidos, rebarbagem, insertos se a desmontagem for frequente |
| Protótipo funcional | Rebarbagem, afinação dos ajustes |
| Maquete de apresentação, amostra para cliente | Lixagem, primário, pintura, verniz |
| Figura | Resina pintada à mão ou filamento multicor envernizado |
| Peça em exterior | Material resistente aos UV, verniz de proteção |
O acabamento tem um custo real, muitas vezes superior ao tempo de máquina para uma peça de aspeto: é um dos fatores detalhados em o preço de uma impressão 3D. Para gabaritos e ferramentas de oficina, um acabamento mínimo quase sempre basta. Para uma pequena série de aspeto, é preciso também comparar com outros processos, como explicado em impressão 3D ou injeção de plástico.
Na oficina Timelapse-3D, no Var, a escolha do acabamento faz-se no momento da encomenda, ao mesmo tempo que a do material. Quer a peça venha do seu próprio ficheiro ou do Estúdio 3D IA, indicar a sua utilização final continua a ser a melhor forma de obter o compromisso certo entre aspeto, cota e custo.
Perguntas frequentes
Como alisar uma peça impressa em 3D?
O método universal é a lixagem progressiva, do grão 120 até ao 800 ou mais, seguida de um primário e de uma lixagem fina. Para o ABS e o ASA, o alisamento a vapor de acetona dá uma superfície brilhante, mas arredonda as arestas. Uma boa orientação na impressão reduz fortemente o trabalho necessário.
É possível pintar uma peça impressa em PLA?
Sim, desde que se lixe ligeiramente a superfície e se aplique um primário antes da pintura. As tintas acrílicas em spray, a aerógrafo ou a pincel aderem bem sobre um primário. Um verniz final protege a pintura do atrito.
Que acabamento escolher para uma peça funcional?
Uma peça funcional exige sobretudo uma remoção cuidada dos suportes, uma rebarbagem e a afinação dos ajustes críticos com broca ou alargador. Recomendam-se insertos roscados de latão se a peça for frequentemente desmontada. A pintura deve ser evitada nas zonas de contacto.
Porque é que uma peça em resina deve ser pós-polimerizada?
À saída da impressora, a resina não está totalmente curada e a peça ainda não tem as suas propriedades mecânicas finais. Após a lavagem, uma exposição aos UV termina a polimerização. A peça torna-se mais dura, mais estável e deixa de estar pegajosa à superfície.