لماذا لا تكون القطعة المطبوعة مطابقة تمامًا للمقاس
تنحرف القطعة المطبوعة دائمًا قليلًا عن نموذجها. فهم مصدر هذه الانحرافات يتيح توقعها بدلًا من تحمّلها. في تقنية FDM، الأسباب الرئيسية هي:
- عرض الخيط المطبوع: تنضغط المادة المودعة وتفيض قليلًا. تميل الحواف الخارجية إلى التضخم والثقوب إلى التضيق.
- الانكماش الحراري: يتقلّص البلاستيك عند تبرّده. ينكمش PLA قليلًا؛ أما ABS وASA والنايلون فتنكمش أكثر، غالبًا بمعدل يتراوح بين 0.5 و1% حسب الشكل الهندسي.
- التسطيح المضلّع (Facettisation): الدائرة المُصدَّرة بعدد قليل جدًا من الأوجه تتحول إلى مضلّع، يكون قطره الداخلي أصغر من المتوقع.
- تأثير «قدم الفيل»: الطبقات الأولى، المنضغطة على قاعدة الطباعة، تفيض ببضعة أعشار الميليمتر.
- تدرّج الطبقات (Escalier): على المحور Z، لا يمكن تحديد المقاس إلا بدقة ارتفاع الطبقة (0.1 إلى 0.3 ملم).
في الراتنج، يؤدي الإفراط في البلمرة الضوئية حول المناطق المعرَّضة للضوء إلى تأثير مماثل: تضيق الثقوب والخلوصات قليلًا. كما يمكن أن يتسبب التصليب النهائي بالأشعة فوق البنفسجية في انكماش طفيف.
الدقة المتوقعة بحسب التقنية
قبل تحديد مقدار الخلوص، يجب معرفة الدقة الواقعية للطريقة المستخدمة. القيم أدناه هي رتب حجم تقريبية لقطع بضعة سنتيمترات؛ وتتراجع هذه الدقة مع الأبعاد الكبيرة.
| التقنية | الدقة النموذجية | أصغر خلوص موثوق | ملاحظات |
|---|---|---|---|
| FDM (فوهة 0.4 ملم) | ±0.2 ملم | ~0.2 ملم | ثقوب أصغر من المقاس، تباين الخواص بين المحورين XY وZ |
| راتنج SLA / MSLA | ±0.05 إلى 0.1 ملم | ~0.1 ملم | دقة عالية جدًا، مع خطر التحام الخلوصات الضيقة جدًا |
| SLS / MJF | ±0.2 إلى 0.3 ملم | ~0.3 إلى 0.5 ملم | انحباس المسحوق في الخلوصات الضيقة جدًا |
لفهم خصائص كل طريقة بالتفصيل، راجع دليلنا حول تقنيات الطباعة ثلاثية الأبعاد. كما تلعب المادة دورًا: فـ PETG أو النايلون يتقبّلان التوافق الضيق بشكل أفضل من PLA الصلب والقابل للكسر، راجع كيفية اختيار مادة الطباعة ثلاثية الأبعاد.
مقادير الخلوص الواجب توقعها بحسب نوع التوافق
الخلوص هو الفرق في البُعد بين قطعتين يتم تجميعهما. يُعطى هنا كـخلوص إجمالي (فرق القطر أو العرض)، لطابعة FDM مضبوطة جيدًا بفوهة 0.4 ملم. في الراتنج، يمكن عمومًا تقسيم هذه القيم على اثنين.
| نوع التوافق | السلوك المطلوب | الخلوص الإرشادي لـ FDM | مثال |
|---|---|---|---|
| ضيق (تركيب بالضغط) | تركيب بالقوة، دون إمكانية الفك | 0 إلى 0.1 ملم | محمل، مسمار تثبيت، مغناطيس |
| منزلق ضيق | تركيب باليد، دون خلوص ملحوظ | 0.2 ملم | غطاء مضبوط، دليل توجيه |
| منزلق حر | حركة سلسة، خلوص طفيف | 0.3 إلى 0.4 ملم | محور مفصلة، درج |
| حر | تركيب سهل، خلوص ظاهر | 0.5 ملم فأكثر | قطع مطبوعة في مكانها، تجميعات خشنة |
تختلف هذه القيم من آلة إلى أخرى. بالنسبة لقطعة حساسة، تبقى الطريقة الوحيدة الموثوقة هي الاختبار: اطبع نموذج اختبار للخلوص، وهو لوح صغير يحتوي على عدة ثقوب أو أخاديد بفارق 0.1 ملم بين كل منها، من نفس المادة ونفس اتجاه الطباعة للقطعة النهائية.
طبّق الخلوص على إحدى القطعتين فقط، ويُفضَّل أن تكون الأسهل تعديلًا (غالبًا القطعة الأنثى). فإذا وزّعت الخلوص على القطعتين معًا، تخاطر بنسيانه أو مضاعفته عند مراجعة النموذج لاحقًا.
الثقوب والمحاور والاتجاه
الثقوب العمودية والأفقية
عادةً ما يخرج الثقب العمودي (المحور عمودي على القاعدة) أصغر بمقدار 0.1 إلى 0.3 ملم في تقنية FDM. أما الثقب الأفقي (المحور موازٍ للقاعدة) فيعاني إضافة إلى ذلك من تدرّج الطبقات ومن «سقف» يترهّل قليلًا. هناك حلّان شائعان:
- تصميم الثقب الأفقي على شكل قطرة ماء (قمة مدببة بزاوية 45 درجة) لتجنّب التدلي؛
- طباعة الثقب بمقاس أصغر قليلًا ثم تشطيبه بالمثقاب أو المبرعم: وهذه هي الطريقة الأدق لتوافق دقيق.
الاتجاه والمتانة
يجب توجيه المشبك أو النتوء الذي ينثني بحيث يحدث الانحناء داخل مستوى الطبقات، وليس عموديًا عليه أبدًا: وإلا فسينكسر عند أول إجهاد. المحور المطبوع بشكل قائم يكون هشًا عند القص؛ أما المحور المطبوع بشكل مستلقٍ فهو أكثر متانة لكنه أقل استدارة. بالنسبة للمحاور شديدة الإجهاد، غالبًا ما يكون إدخال قضيب معدني داخل ثقب مطبوع هو الحل الأفضل.
التسنين والبراغي والدعامات
لتجميع القطع المطبوعة باستخدام البراغي، تتوفر عدة خيارات:
| الحل | المتانة | الفك والتركيب المتكرر | طريقة التنفيذ |
|---|---|---|---|
| برغي ذاتي التسنين في البلاستيك | مقبولة | ضعيف (بضع دورات فقط) | ثقب تمهيدي بنسبة 80 إلى 85% تقريبًا من قطر البرغي |
| تسنين مطبوع | متوسطة | متوسطة | مخصص للخطوات العريضة (M8 فأكثر، أو تسنينات مخصصة) |
| صامولة مدفونة في تجويف سداسي | جيدة | جيدة | تجويف بخلوص 0.2 إلى 0.3 ملم |
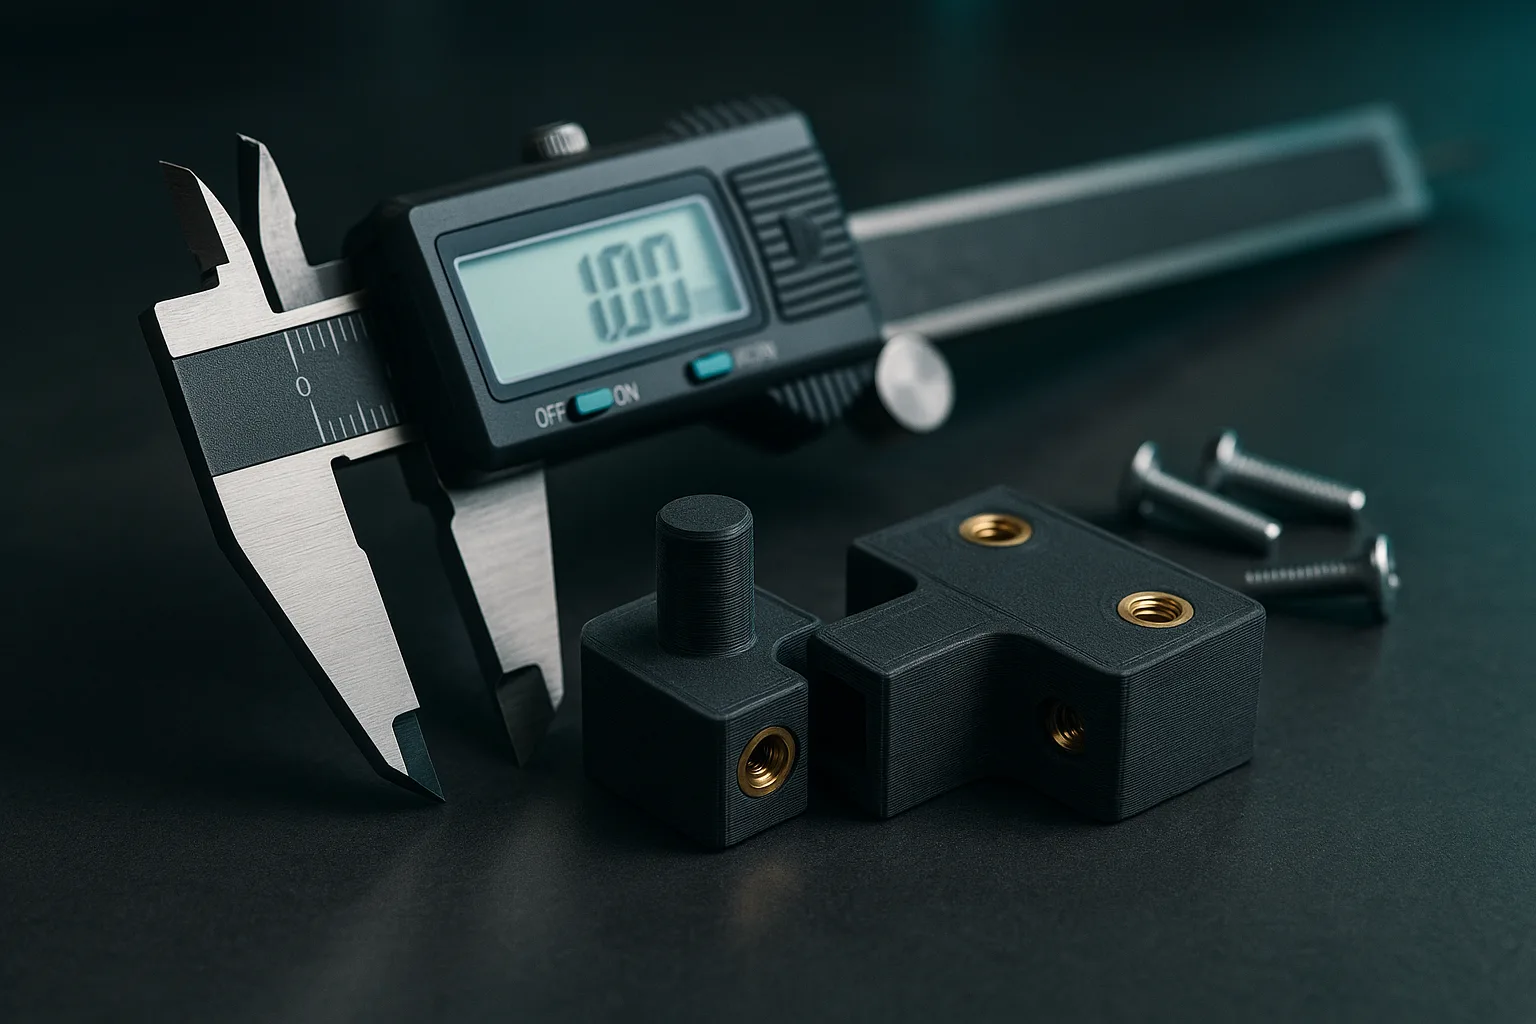
| دعامة نحاسية مدمجة بالحرارة | ممتازة | ممتازة | ثقب بالقطر الموصى به من الشركة المصنّعة، يُركَّب بمكواة حرارية |
الدعامات النحاسية المدمجة بالحرارة هي الحل الاحترافي في تقنية FDM: تُدفع وهي ساخنة داخل ثقب أصغر قليلًا من المطلوب، فيذوب البلاستيك حول التخديد ويتصلّب من جديد. احرص على ترك 1.5 إلى 2 ملم على الأقل من المادة حول الدعامة، وعلى عمق ثقب أكبر من طول الدعامة لاستيعاب المادة المُزاحة. تُستخدم هذه التقنيات بكثرة في القوالب الدليلية وأدوات الورشة.
التجميعات والمشابك والقطع المطبوعة في مكانها
- المشابك: امنح اللسان طولًا كافيًا (10-5 أضعاف سمكه على الأقل) كي ينثني دون أن ينكسر، وفضّل PETG أو النايلون أو PA12 المُلبَّد على PLA.
- الذيل المعيني (Queue d'aronde) والمسارات المنزلقة: شطّف المداخل واترك خلوصًا من 0.2 إلى 0.3 ملم لكل وجه.
- المفصلات المطبوعة في مكانها (print-in-place): احسب خلوصًا لا يقل عن 0.4 إلى 0.5 ملم في FDM، وأكثر من ذلك في SLS/MJF كي يتسنى إخراج المسحوق.
- القطع الكبيرة المجمَّعة: أضِف نتوءات توسيط وسطح لصق، بدلًا من الاكتفاء بتلامس الحواف فقط.
إذا كنت تصمم بواسطة CAO بارامترية، عرّف الخلوص كمتغيّر: ستتمكن من تعديله في ثانية واحدة بعد الاختبار. هذه إحدى المزايا الموضحة في مقالنا النموذج البارامتري أو الشبكي. أما بالنسبة لملف جاهز مسبقًا، فتحقق أيضًا من النقاط الواردة في دليلنا لـتحضير ملف STL أو 3MF.
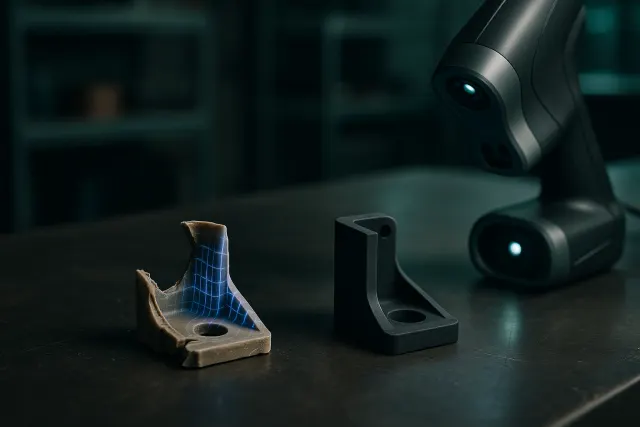
عند إعادة إنتاج قطعة تتجمّع ضمن مجموعة قائمة، قِس القطعة المستقبِلة بدلًا من القطعة القديمة البالية. المسح ثلاثي الأبعاد الدقيق للمحيط يوفّر عليك الكثير من التنقلات؛ تمتلك ورشتنا ماسحًا صناعيًا بدقة تصل إلى 0.1 ملم أو أقل، ويمكنك طلب مسح ثلاثي الأبعاد.
قائمة تحقق للحصول على تجميع ناجح
- حدّد المقاسات الوظيفية: الثقوب، المسافات بين المحاور، سماكات التجميع. يمكن أن تبقى باقي المقاسات عند الدقة القياسية للطريقة المستخدمة.
- اختر نوع التوافق لكل وصلة: ضيق، منزلق ضيق، منزلق حر أو حر.
- أدمج الخلوص في النموذج، على قطعة واحدة فقط، بدلًا من الاعتماد على إعدادات برنامج التقطيع.
- صدّر الملف بدقة كافية كي تبقى الدوائر مستديرة فعليًا.
- اطبع نموذج اختبار بالمادة والاتجاه النهائيين إذا كان التوافق حساسًا.
- خطّط للتشطيب اللاحق: ثقوب يجب توسيعها، أوجه يجب صنفرتها، دعامات يجب تركيبها، واترك المادة اللازمة لذلك.
- أبلغ الورشة بالمقاسات الحساسة مع التفاوت المطلوب، كي تُكيِّف الاتجاه والإعدادات تبعًا لذلك.
وأخيرًا، اعلم أن استوديو الذكاء الاصطناعي ثلاثي الأبعاد يتيح تعديل معايير القطعة المُنشأة عبر أشرطة التمرير، بما في ذلك مقاسات التجميع، قبل طلب الطباعة. وبالنسبة لقطع الاستبدال، يكمل دليلنا حول قطع الغيار بالطباعة ثلاثية الأبعاد هذه الخطوات.
الأسئلة الشائعة
ما التفاوت الذي يجب توقعه لتجميع في الطباعة ثلاثية الأبعاد؟
في تقنية FDM بفوهة 0.4 ملم، توقع خلوصًا إجماليًا يقارب 0.2 ملم لتوافق منزلق ضيق، ومن 0.3 إلى 0.4 ملم لحركة حرة. في الراتنج، يكفي عمومًا نصف هذه القيمة. ويبقى الحل الأكثر موثوقية هو طباعة نموذج اختبار للخلوص من نفس المادة.
لماذا تكون الثقوب المطبوعة ثلاثية الأبعاد أصغر من اللازم؟
تفيض المادة المودعة قليلًا نحو داخل الحواف، والدوائر المُصدَّرة تكون في الواقع مضلّعات قطرها الداخلي أصغر. والنتيجة: يخرج الثقب في FDM غالبًا أصغر بمقدار 0.1 إلى 0.3 ملم. كبّره في النموذج أو أعد تشطيبه بالمثقاب.
ما هي دقة الطابعة ثلاثية الأبعاد؟
تصل الطابعة FDM المضبوطة جيدًا عادةً إلى دقة ±0.2 ملم على قطع بضعة سنتيمترات. أما الطباعة بالراتنج فتنخفض إلى ±0.05 إلى 0.1 ملم. ويتراوح تلبيد المسحوق SLS أو MJF حول ±0.2 إلى 0.3 ملم، وتتراجع الدقة مع الأبعاد الكبيرة.
كيف يمكن تثبيت برغي في قطعة مطبوعة ثلاثية الأبعاد؟
لبضع عمليات تركيب، يكفي برغي ذاتي التسنين في ثقب تمهيدي. أما للفك والتركيب المتكرر أو لعزم شد مرتفع، فاستخدم صامولة مدفونة في تجويف سداسي أو دعامة نحاسية مدمجة بالحرارة. وتوفر الدعامة أفضل متانة في تقنية FDM.