Warum ein gedrucktes Teil nicht exakt maßhaltig ist
Ein gedrucktes Teil weicht immer etwas von seinem Modell ab. Wer den Ursprung dieser Abweichungen versteht, kann sie vorwegnehmen, statt sie hinzunehmen. Bei FDM sind die Hauptursachen:
- Die Fadenbreite: Das aufgetragene Material wird zusammengedrückt und läuft leicht über. Außenkonturen werden dadurch tendenziell größer, Löcher kleiner.
- Der thermische Schwund: Der Kunststoff zieht sich beim Abkühlen zusammen. PLA schwindet wenig; ABS, ASA und Nylon deutlich mehr, oft in der Größenordnung von 0,5 bis 1 % je nach Geometrie.
- Die Facettierung: Ein Kreis, der mit zu wenigen Facetten exportiert wird, wird zu einem Vieleck, dessen Inkreisdurchmesser kleiner ausfällt als vorgesehen.
- Der „Elefantenfuß“-Effekt: Die ersten Schichten werden auf dem Druckbett zusammengedrückt und laufen um einige Zehntelmillimeter über.
- Die Schichtstufung: Auf der Z-Achse lässt sich ein Maß nur in Schritten der Schichthöhe auflösen (0,1 bis 0,3 mm).
Bei Harz erzeugt die Lichtüberhärtung um die belichteten Bereiche einen ähnlichen Effekt: Löcher und Spalten verengen sich leicht. Auch die UV-Nachhärtung kann einen geringen Schwund verursachen.
Erwartete Genauigkeit je nach Technologie
Bevor man ein Spiel dimensioniert, muss man die realistische Genauigkeit des Verfahrens kennen. Die folgenden Werte sind Größenordnungen für Teile von einigen Zentimetern; bei großen Abmessungen verschlechtern sie sich.
| Technologie | Typische Genauigkeit | Kleinstes zuverlässiges Spiel | Anmerkungen |
|---|---|---|---|
| FDM (0,4-mm-Düse) | ±0,2 mm | ~0,2 mm | Unterdimensionierte Löcher, Anisotropie XY/Z |
| SLA-/MSLA-Harz | ±0,05 à 0,1 mm | ~0,1 mm | Sehr feine Auflösung, Risiko des Verschmelzens zu enger Spalten |
| SLS / MJF | ±0,2 à 0,3 mm | ~0,3 à 0,5 mm | Pulver bleibt in zu engen Spalten hängen |
Um die Eigenschaften jedes Verfahrens im Detail zu verstehen, lesen Sie unseren Leitfaden zu den 3D-Drucktechnologien. Auch das Material spielt eine Rolle: PETG oder Nylon verzeihen eine enge Passung besser als ein starres, sprödes PLA, siehe wie man das richtige Material für den 3D-Druck wählt.
Welches Spiel je nach Passungsart einzuplanen ist
Das Spiel ist der Maßunterschied zwischen zwei zusammengefügten Teilen. Es wird hier als Gesamtspiel angegeben (Durchmesser- oder Breitenunterschied) für ein gut eingestelltes FDM-System mit einer 0,4-mm-Düse. Bei Harz können Sie diese Werte in der Regel halbieren.
| Passungsart | Gewünschtes Verhalten | Richtwert FDM-Spiel | Beispiel |
|---|---|---|---|
| Fest (Presspassung) | Montage mit Kraftaufwand, keine Demontage | 0 à 0,1 mm | Lager, Stift, Magnet |
| Leicht gleitend | Montage von Hand, ohne spürbares Spiel | 0,2 mm | Passgenauer Deckel, Führung |
| Frei gleitend | Flüssige Bewegung, leichtes Spiel | 0,3 à 0,4 mm | Scharnierachse, Schublade |
| Frei | Einfache Montage, sichtbares Spiel | 0,5 mm und mehr | In Position gedruckte Teile, grobe Steckverbindungen |
Diese Werte unterscheiden sich von Maschine zu Maschine. Bei einem kritischen Teil bleibt der Test die einzig zuverlässige Methode: Drucken Sie einen Toleranz-Prüfkörper, eine kleine Platte mit mehreren Löchern oder Nuten in 0,1-mm-Schritten, im selben Material und in derselben Ausrichtung wie das fertige Teil.
Wenden Sie das Spiel nur auf eines der beiden Teile an, vorzugsweise auf das, das sich am einfachsten anpassen lässt (meist das Innenteil). Verteilen Sie das Spiel auf beide Teile, riskieren Sie, es bei einer Modellüberarbeitung zu vergessen oder zu verdoppeln.
Bohrungen, Achsen und Ausrichtung
Vertikale und horizontale Bohrungen
Eine vertikale Bohrung (Achse senkrecht zum Druckbett) fällt bei FDM meist 0,1 bis 0,3 mm zu klein aus. Eine horizontale Bohrung (Achse parallel zum Druckbett) leidet zusätzlich unter der Schichtstufung und einer leicht durchhängenden „Decke“. Zwei gängige Lösungen:
- die horizontale Bohrung in Tropfenform gestalten (Spitze bei 45°), um den Überhang zu vermeiden;
- die Bohrung leicht unterdimensioniert drucken und mit Bohrer oder Reibahle nacharbeiten: Das ist die präziseste Methode für eine feine Passung.
Ausrichtung und Festigkeit
Ein Clip oder eine Rastnase, die sich biegt, muss so ausgerichtet werden, dass die Biegung in der Schichtebene erfolgt, niemals senkrecht dazu: Sonst bricht sie bei der ersten Belastung. Eine stehend gedruckte Achse ist scherempfindlich; eine liegend gedruckte Achse ist stabiler, aber weniger rund. Bei stark belasteten Achsen ist ein in eine gedruckte Bohrung eingesetzter Metallstift oft die beste Lösung.
Gewinde, Schrauben und Einsätze
Um gedruckte Teile mit Schrauben zu verbinden, gibt es mehrere Möglichkeiten:
| Lösung | Haltbarkeit | Wiederholte Demontage | Umsetzung |
|---|---|---|---|
| Selbstschneidende Schraube im Kunststoff | Ausreichend | Gering (wenige Zyklen) | Kernloch ca. 80–85 % des Schraubendurchmessers |
| Gedrucktes Gewinde | Mittel | Mittel | Nur für große Steigungen geeignet (M8 und größer oder spezielle Gewinde) |
| Eingelassene Mutter in einer Sechskantaufnahme | Gut | Gut | Aufnahme mit 0,2 bis 0,3 mm Spiel |
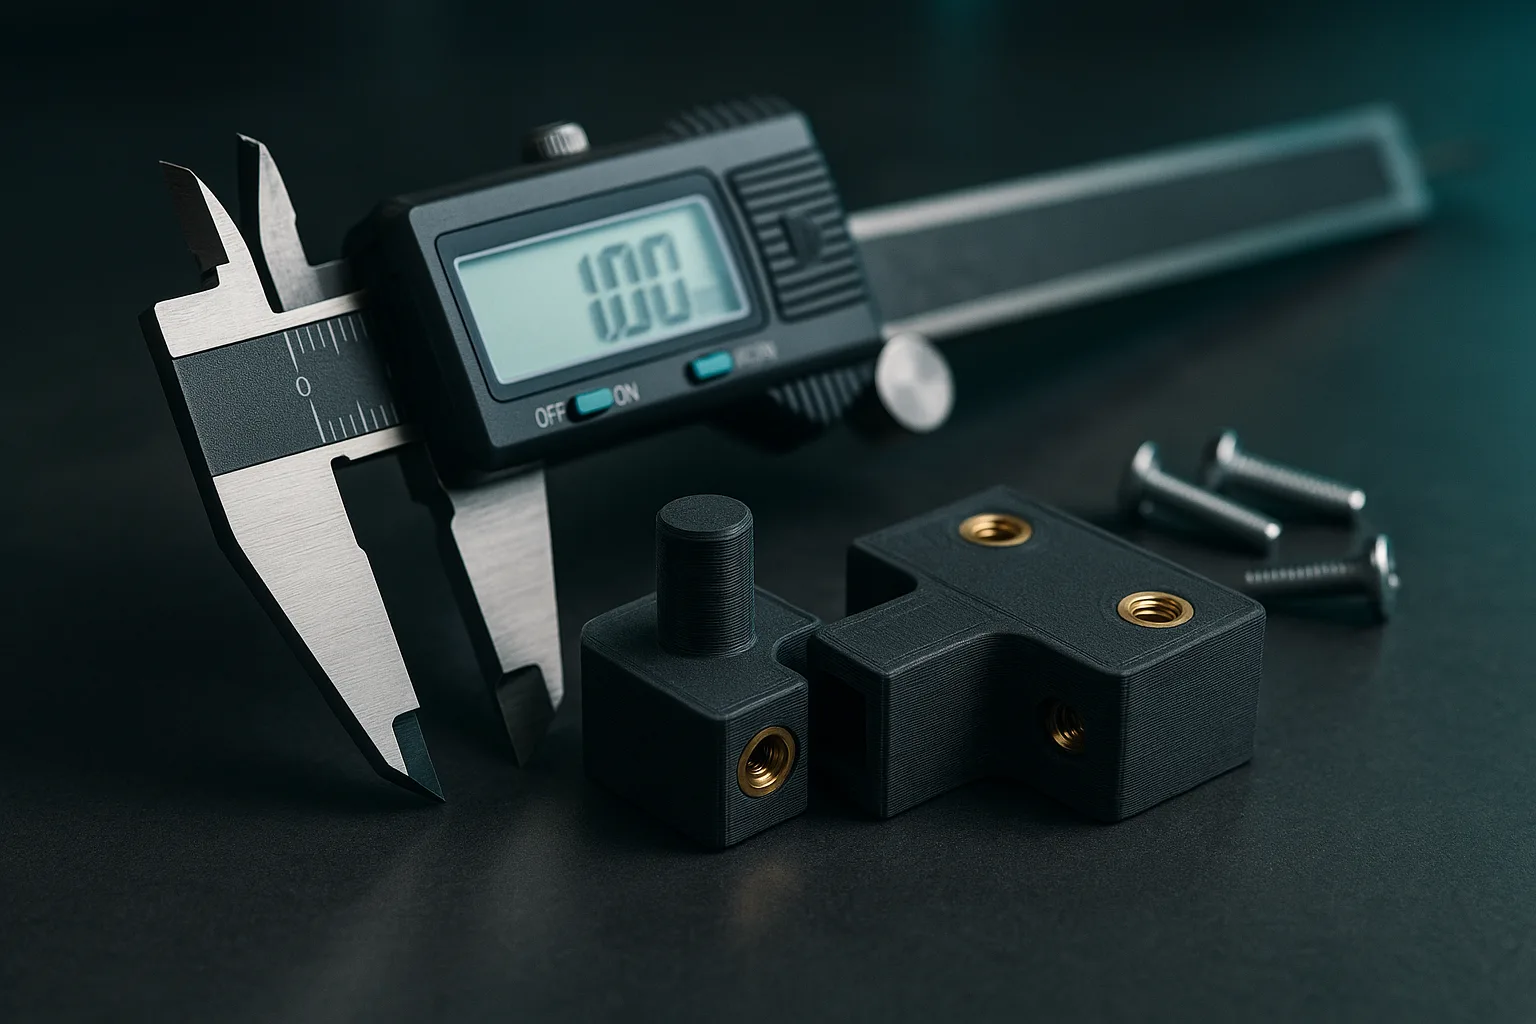
| Thermisch eingesetzter Messingeinsatz | Sehr gut | Sehr gut | Bohrung im vom Hersteller empfohlenen Durchmesser, Einbringen mit dem Lötkolben |
Thermisch eingesetzte Messingeinsätze sind die professionelle Lösung bei FDM: Sie werden heiß in eine leicht unterdimensionierte Bohrung eingedrückt, der Kunststoff schmilzt um die Rändelung herum und erstarrt wieder. Planen Sie mindestens 1,5 bis 2 mm Material um den Einsatz herum ein sowie eine Bohrtiefe, die größer ist als die Länge des Einsatzes, damit das verdrängte Material aufgenommen werden kann. Diese Techniken werden häufig für Werkstattvorrichtungen und Werkzeuge eingesetzt.
Steckverbindungen, Clips und in Position gedruckte Teile
- Clips: Geben Sie der Lasche eine ausreichende Länge (mindestens das 5- bis 10-Fache ihrer Dicke), damit sie sich biegt, ohne zu brechen, und bevorzugen Sie PETG, Nylon oder gesintertes PA12 gegenüber PLA.
- Schwalbenschwanzverbindungen und Schienen: Fasen Sie die Einführungen an und planen Sie 0,2 bis 0,3 mm Spiel pro Seite ein.
- In Position gedruckte Scharniere (Print-in-Place): Rechnen Sie bei FDM mit mindestens 0,4 bis 0,5 mm Spiel, bei SLS/MJF mehr, damit das Pulver entweichen kann.
- Große zusammengesetzte Teile: Fügen Sie Zentrierzapfen und eine Klebefläche hinzu, statt nur Kante an Kante zu stoßen.
Wenn Sie in parametrischer CAD konstruieren, definieren Sie das Spiel als Variable: Sie können es nach dem Test in Sekundenschnelle anpassen. Das ist einer der Vorteile, die wir in unserem Artikel parametrisches Modell oder Mesh beschreiben. Für eine bereits fertige Datei prüfen Sie auch die Punkte in unserem Leitfaden zur Vorbereitung einer STL- oder 3MF-Datei.
Wenn Sie ein Teil nachbauen, das in eine bestehende Baugruppe eingepasst wird, vermessen Sie das Aufnahmeteil statt des alten, abgenutzten Teils. Eine präzise 3D-Digitalisierung der Umgebung erspart viele Rückfragen; unsere Werkstatt verfügt über einen Industriescanner mit einer Genauigkeit von höchstens 0,1 mm, und Sie können einen 3D-Scan anfragen.
Checkliste für eine gelungene Montage
- Identifizieren Sie die funktionalen Maße: Bohrungen, Achsabstände, Passungsdicken. Die übrigen Maße können bei der Standardgenauigkeit des Verfahrens bleiben.
- Wählen Sie die Passungsart für jede Verbindung: fest, leicht gleitend, frei gleitend oder frei.
- Integrieren Sie das Spiel in das Modell, nur bei einem der beiden Teile, statt sich auf eine Einstellung im Slicer zu verlassen.
- Exportieren Sie mit ausreichender Auflösung, damit Kreise rund bleiben.
- Drucken Sie einen Prüfkörper im endgültigen Material und in der endgültigen Ausrichtung, wenn die Passung kritisch ist.
- Planen Sie die Nacharbeit ein: aufzureibende Bohrungen, zu schleifende Flächen, einzusetzende Einsätze, und lassen Sie dafür genug Material.
- Weisen Sie die Werkstatt auf kritische Maße mit der erwarteten Toleranz hin, damit Ausrichtung und Einstellungen entsprechend angepasst werden.
Zu guter Letzt: Das 3D-KI-Studio ermöglicht es, die Parameter eines generierten Teils per Schieberegler anzupassen, einschließlich seiner Passungsmaße, bevor der Druck in Auftrag gegeben wird. Für Ersatzteile ergänzt unser Leitfaden zu Ersatzteilen im 3D-Druck dieses Vorgehen.
Häufig gestellte Fragen
Welche Toleranz sollte man für eine Steckverbindung beim 3D-Druck einplanen?
Planen Sie bei FDM mit einer 0,4-mm-Düse etwa 0,2 mm Gesamtspiel für eine leicht gleitende Passung und 0,3 bis 0,4 mm für eine freie Bewegung ein. Bei Harz reicht in der Regel die Hälfte. Am zuverlässigsten bleibt es, einen Toleranz-Prüfkörper im selben Material zu drucken.
Warum sind 3D-gedruckte Löcher zu klein?
Das aufgetragene Material läuft leicht nach innen über die Konturen hinaus, und exportierte Kreise sind Vielecke mit kleinerem Inkreisdurchmesser. Das Ergebnis: Eine FDM-Bohrung fällt oft 0,1 bis 0,3 mm zu klein aus. Vergrößern Sie sie im Modell oder arbeiten Sie sie mit dem Bohrer nach.
Wie genau ist ein 3D-Drucker?
Ein gut eingestellter FDM-Drucker erreicht bei Teilen von einigen Zentimetern üblicherweise ±0,2 mm. Der Harzdruck erreicht ±0,05 bis 0,1 mm. Das Pulversintern SLS oder MJF liegt bei etwa ±0,2 bis 0,3 mm, wobei sich die Genauigkeit bei großen Abmessungen verschlechtert.
Wie befestigt man eine Schraube in einem 3D-gedruckten Teil?
Für wenige Montagen reicht eine selbstschneidende Schraube in einem Kernloch aus. Bei häufiger Demontage oder hohem Anzugsdrehmoment verwenden Sie eine in eine Sechskantaufnahme eingelassene Mutter oder einen thermisch eingesetzten Messingeinsatz. Der Einsatz bietet bei FDM die beste Haltbarkeit.