Por qué una pieza impresa no tiene exactamente la cota prevista
Una pieza impresa siempre se desvía un poco de su modelo. Entender el origen de estas desviaciones permite anticiparlas en lugar de sufrirlas. En FDM, las principales causas son:
- El ancho del cordón: el material depositado se aplasta y rebosa ligeramente. Los contornos exteriores tienden a agrandarse, y los agujeros a estrecharse.
- La contracción térmica: el plástico se contrae al enfriarse. El PLA se contrae poco; el ABS, el ASA y el nylon más, a menudo entre el 0,5 y el 1 % según la geometría.
- La facetización: un círculo exportado con muy pocas facetas se convierte en un polígono, cuyo diámetro inscrito es más pequeño de lo previsto.
- El efecto «pata de elefante»: las primeras capas, aplastadas sobre la base, rebosan algunas décimas de milímetro.
- El escalonado de capas: en el eje Z, una cota solo puede resolverse al paso de la altura de capa (0,1 a 0,3 mm).
En resina, la sobrepolimerización de la luz alrededor de las zonas expuestas produce un efecto comparable: los agujeros y las holguras se cierran ligeramente. El poscurado UV también puede provocar una ligera contracción.
Precisión esperada según la tecnología
Antes de dimensionar una holgura, hay que conocer la precisión realista del proceso. Los valores siguientes son órdenes de magnitud para piezas de pocos centímetros; se degradan en las dimensiones grandes.
| Tecnología | Precisión típica | Holgura mínima fiable | Observaciones |
|---|---|---|---|
| FDM (boquilla de 0,4 mm) | ±0,2 mm | ~0,2 mm | Agujeros subdimensionados, anisotropía XY / Z |
| Resina SLA / MSLA | ±0,05 à 0,1 mm | ~0,1 mm | Muy buena finura, riesgo de fusión de holguras demasiado finas |
| SLS / MJF | ±0,2 à 0,3 mm | ~0,3 à 0,5 mm | Polvo atrapado en las holguras demasiado ajustadas |
Para comprender en detalle las características de cada proceso, consulta nuestra guía de las tecnologías de impresión 3D. El material también influye: un PETG o un nylon toleran mejor un ajuste apretado que un PLA rígido y quebradizo; consulta cómo elegir el material de impresión 3D.
Las holguras a prever según el tipo de ajuste
La holgura es la diferencia de dimensión entre dos piezas que se ensamblan. Aquí se indica como holgura total (diferencia de diámetro o de anchura), para un FDM bien calibrado con una boquilla de 0,4 mm. En resina, estos valores pueden generalmente dividirse entre dos.
| Tipo de ajuste | Comportamiento buscado | Holgura FDM orientativa | Ejemplo |
|---|---|---|---|
| Apretado (press-fit) | Montaje a presión, sin desmontaje | 0 à 0,1 mm | Rodamiento, pasador, imán |
| Deslizante justo | Montaje a mano, sin holgura perceptible | 0,2 mm | Tapa ajustada, guía |
| Deslizante libre | Movimiento fluido, ligera holgura | 0,3 à 0,4 mm | Eje de bisagra, cajón |
| Libre | Montaje fácil, holgura visible | 0,5 mm et plus | Piezas impresas en su sitio, encajes bastos |
Estos valores varían de una máquina a otra. Para una pieza crítica, el único método fiable sigue siendo la prueba: imprime una probeta de holguras, una pequeña placa con varios agujeros o ranuras escalonados de 0,1 en 0,1 mm, en el mismo material y la misma orientación que la pieza final.
Aplica la holgura en una sola de las dos piezas, preferiblemente la más fácil de modificar (a menudo la pieza hembra). Si repartes la holgura entre las dos, corres el riesgo de olvidarla o de duplicarla al revisar el modelo.
Agujeros, ejes y orientación
Agujeros verticales y horizontales
Un agujero vertical (eje perpendicular a la base) suele salir entre 0,1 y 0,3 mm demasiado pequeño en FDM. Un agujero horizontal (eje paralelo a la base) sufre además el escalonado de capas y un «techo» que se hunde ligeramente. Dos soluciones habituales:
- diseñar el agujero horizontal en forma de gota de agua (vértice en punta a 45°) para evitar el voladizo;
- imprimir el agujero ligeramente subdimensionado y repasarlo con la broca o el escariador: es el método más preciso para un ajuste fino.
Orientación y resistencia
Un clip o una pestaña que se flexiona debe orientarse para que la flexión se produzca en el plano de las capas, nunca perpendicularmente: de lo contrario, se rompe a la primera solicitación. Un eje impreso en vertical es frágil al cizallamiento; un eje impreso tumbado es más resistente pero menos redondo. Para los ejes muy solicitados, una varilla metálica insertada en un alojamiento impreso suele ser la mejor solución.
Roscas, tornillos e insertos
Para ensamblar piezas impresas con tornillería, existen varias opciones:
| Solución | Resistencia | Desmontajes repetidos | Puesta en obra |
|---|---|---|---|
| Tornillo autorroscante en el plástico | Correcta | Baja (algunos ciclos) | Agujero piloto ~80-85 % del diámetro del tornillo |
| Rosca impresa | Media | Media | Reservada a los pasos anchos (M8 y superiores, o roscas específicas) |
| Tuerca embutida en un alojamiento hexagonal | Buena | Buena | Alojamiento con 0,2 a 0,3 mm de holgura |
| Inserto de latón termoinsertado | Muy buena | Muy buena | Agujero al diámetro recomendado por el fabricante, colocación con soldador |
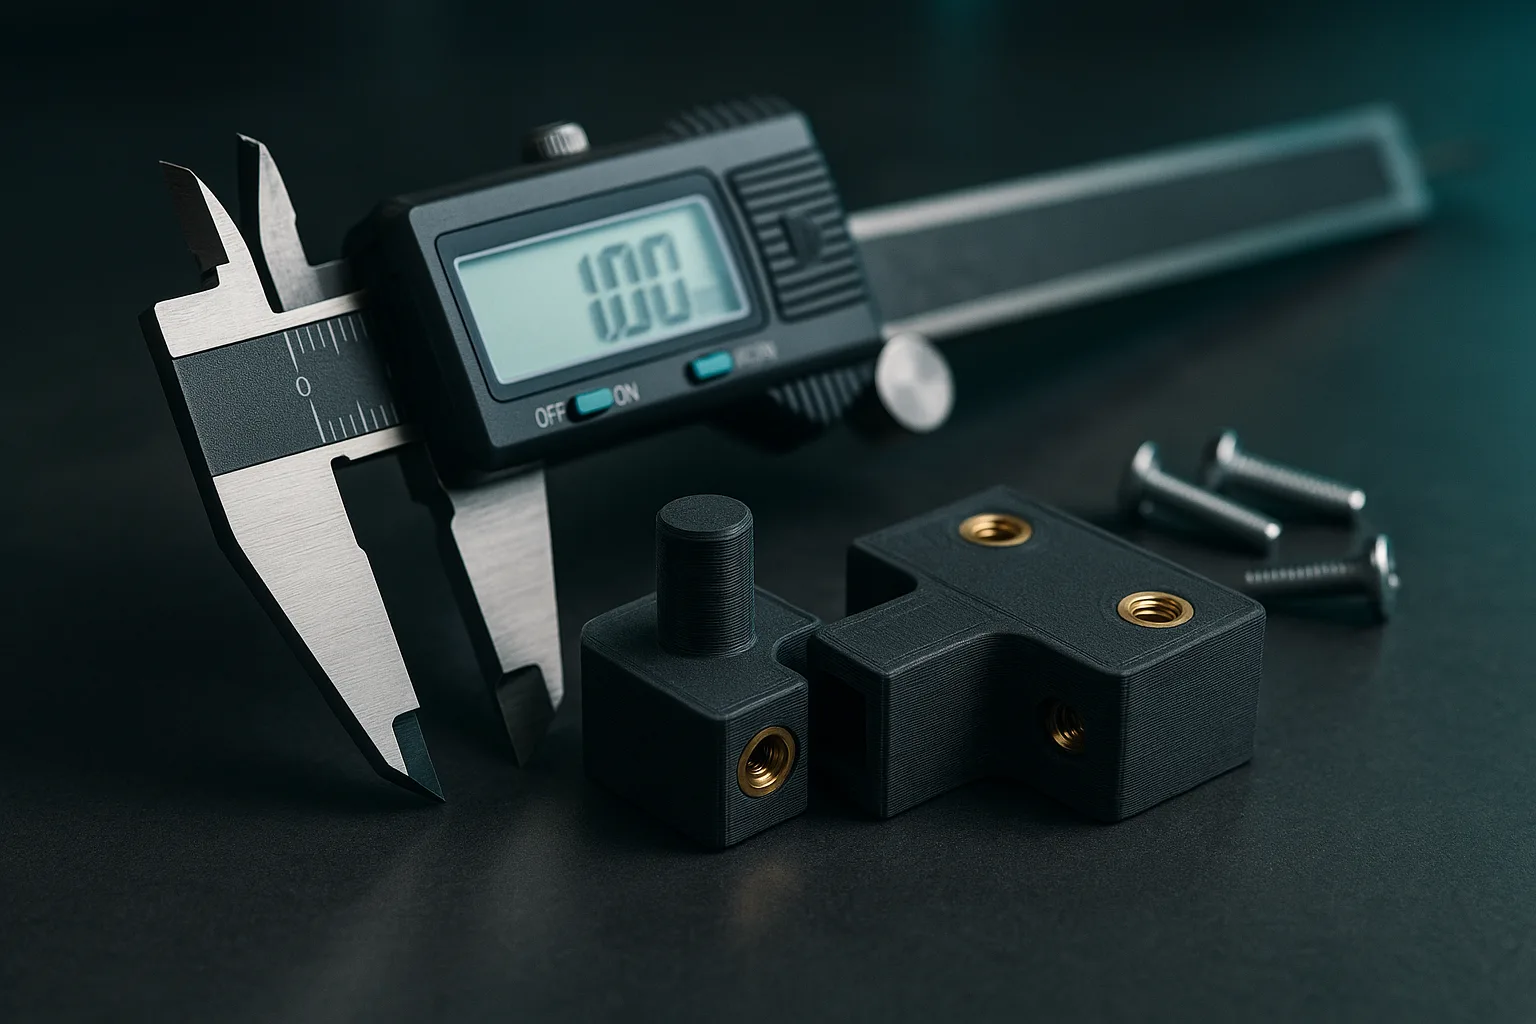
Los insertos de latón termoinsertados son la solución profesional en FDM: se introducen en caliente en un agujero ligeramente subdimensionado, el plástico se funde alrededor del moleteado y se resolidifica. Prevé al menos 1,5 a 2 mm de material alrededor del inserto y una profundidad de agujero superior a la longitud del inserto para recoger el material desplazado. Estas técnicas se usan mucho en los útiles y herramientas de taller.
Encajes, clips y piezas impresas en su sitio
- Clips: da a la lengüeta una longitud suficiente (al menos 5 a 10 veces su espesor) para que se flexione sin romperse, y prefiere el PETG, el nylon o el PA12 sinterizado antes que el PLA.
- Colas de milano y guías correderas: achaflana las entradas y prevé de 0,2 a 0,3 mm de holgura por cara.
- Bisagras impresas en su sitio (print-in-place): cuenta al menos 0,4 a 0,5 mm de holgura en FDM, más en SLS/MJF para que el polvo pueda evacuarse.
- Piezas grandes ensambladas: añade pivotes de centrado y una superficie de encolado, en lugar de un simple borde contra borde.
Si diseñas en CAD paramétrico, define la holgura como una variable: podrás ajustarla en un segundo después de la prueba. Es una de las ventajas descritas en nuestro artículo modelo paramétrico o malla. Para un archivo ya preparado, revisa también los puntos de nuestra guía para preparar un archivo STL o 3MF.
Cuando reproduzcas una pieza que encaja en un conjunto existente, mide la pieza de acogida en lugar de la antigua pieza desgastada. Un escaneo 3D preciso del entorno evita muchas idas y venidas; nuestro taller dispone de un escáner industrial con una precisión igual o inferior a 0,1 mm, y puedes solicitar un escaneo 3D.
Checklist para un ensamblaje exitoso
- Identifica las cotas funcionales: alojamientos, distancias entre ejes, espesores de encaje. Las demás cotas pueden quedarse con la precisión estándar del proceso.
- Elige el tipo de ajuste para cada unión: apretado, deslizante justo, deslizante libre o libre.
- Integra la holgura en el modelo, en una sola pieza, en lugar de confiar en un ajuste del laminador.
- Exporta con una resolución suficiente para que los círculos sigan siendo redondos.
- Imprime una probeta en el material y la orientación definitivos si el ajuste es crítico.
- Prevé el repaso posterior: agujeros a escariar, caras a lijar, insertos a colocar, y deja el material necesario.
- Señala las cotas críticas al taller, con la tolerancia esperada, para que adapte la orientación y los ajustes.
Por último, ten en cuenta que el Estudio 3D IA permite ajustar con controles deslizantes los parámetros de una pieza generada, incluidas sus cotas de encaje, antes de encargar la impresión. Para las piezas de recambio, nuestra guía de piezas de recambio en impresión 3D completa este enfoque.
Preguntas frecuentes
¿Qué tolerancia prever para un encaje en impresión 3D?
En FDM con una boquilla de 0,4 mm, prevé unos 0,2 mm de holgura total para un ajuste deslizante justo, y de 0,3 a 0,4 mm para un movimiento libre. En resina, la mitad suele bastar. Lo más fiable sigue siendo imprimir una probeta de holguras en el mismo material.
¿Por qué los agujeros impresos en 3D salen demasiado pequeños?
El material depositado rebosa ligeramente hacia el interior de los contornos, y los círculos exportados son polígonos cuyo diámetro inscrito es más pequeño. Resultado: un agujero FDM suele salir entre 0,1 y 0,3 mm demasiado pequeño. Agrándalo en el modelo o repásalo con la broca.
¿Cuál es la precisión de una impresora 3D?
Una impresora FDM bien calibrada alcanza habitualmente ±0,2 mm en piezas de pocos centímetros. La impresión en resina baja a ±0,05-0,1 mm. El sinterizado de polvo SLS o MJF se sitúa alrededor de ±0,2-0,3 mm, y la precisión se degrada en las dimensiones grandes.
¿Cómo fijar un tornillo en una pieza impresa en 3D?
Para unos pocos montajes, basta un tornillo autorroscante en un agujero piloto. Para desmontajes frecuentes o un par de apriete elevado, usa una tuerca embutida en un alojamiento hexagonal o un inserto de latón termoinsertado. El inserto ofrece la mejor resistencia en FDM.