Perché un pezzo stampato non è mai esattamente a misura
Un pezzo stampato si discosta sempre un po' dal suo modello. Capire l'origine di questi scostamenti permette di anticiparli invece di subirli. In FDM, le cause principali sono:
- La larghezza del cordone: il materiale depositato si schiaccia e deborda leggermente. I contorni esterni tendono a ingrossarsi, i fori a restringersi.
- Il ritiro termico: la plastica si contrae raffreddandosi. Il PLA si ritira poco; l'ABS, l'ASA e il nylon di più, spesso intorno allo 0,5-1% a seconda della geometria.
- La sfaccettatura: un cerchio esportato con troppe poche facce diventa un poligono, il cui diametro inscritto è più piccolo del previsto.
- L'effetto "zampa d'elefante": i primi strati, schiacciati sul piano di stampa, debordano di qualche decimo.
- La scalettatura degli strati: sull'asse Z, una misura può essere risolta solo al passo dell'altezza strato (0,1-0,3 mm).
In resina, la sovra-polimerizzazione della luce attorno alle zone esposte produce un effetto simile: fori e giochi si richiudono leggermente. Anche la post-polimerizzazione UV può indurre un leggero ritiro.
Precisione prevedibile in base alla tecnologia
Prima di dimensionare un gioco, bisogna conoscere la precisione realistica del processo. I valori seguenti sono ordini di grandezza per pezzi di pochi centimetri; peggiorano sulle grandi dimensioni.
| Tecnologia | Precisione tipica | Gioco minimo affidabile | Note |
|---|---|---|---|
| FDM (ugello 0,4 mm) | ±0,2 mm | ~0,2 mm | Fori sottodimensionati, anisotropia XY / Z |
| Resina SLA / MSLA | ±0,05-0,1 mm | ~0,1 mm | Ottima finezza, rischio di fusione dei giochi troppo stretti |
| SLS / MJF | ±0,2-0,3 mm | ~0,3-0,5 mm | Polvere intrappolata nei giochi troppo stretti |
Per capire in dettaglio le caratteristiche di ciascun processo, consulta la nostra guida alle tecnologie di stampa 3D. Conta anche il materiale: un PETG o un nylon perdonano meglio un accoppiamento stretto rispetto a un PLA rigido e fragile, vedi come scegliere il materiale di stampa 3D.
I giochi da prevedere per tipo di accoppiamento
Il gioco è la differenza di dimensione tra due pezzi che si assemblano. Qui viene indicato come gioco totale (differenza di diametro o larghezza), per un FDM ben regolato con ugello da 0,4 mm. In resina, questi valori si possono generalmente dimezzare.
| Tipo di accoppiamento | Comportamento desiderato | Gioco FDM indicativo | Esempio |
|---|---|---|---|
| Stretto (press-fit) | Montaggio a forza, nessuno smontaggio | 0-0,1 mm | Cuscinetto, spina, magnete |
| Scorrevole di precisione | Montaggio a mano, senza gioco percettibile | 0,2 mm | Coperchio a misura, guida |
| Scorrevole libero | Movimento fluido, leggero gioco | 0,3-0,4 mm | Perno di cerniera, cassetto |
| Libero | Montaggio facile, gioco visibile | 0,5 mm e oltre | Pezzi stampati in opera, incastri grossolani |
Questi valori variano da una macchina all'altra. Per un pezzo critico, l'unico metodo affidabile resta la prova: stampa un provino di gioco, una piccola piastra con diversi fori o scanalature a step di 0,1 mm, nello stesso materiale e con lo stesso orientamento del pezzo finale.
Applica il gioco su uno solo dei due pezzi, preferibilmente quello più semplice da modificare (spesso il pezzo femmina). Se distribuisci il gioco su entrambi, rischi di dimenticarlo o di raddoppiarlo in una revisione successiva del modello.
Fori, perni e orientamento
Fori verticali e orizzontali
Un foro verticale (asse perpendicolare al piano di stampa) esce generalmente 0,1-0,3 mm più piccolo in FDM. Un foro orizzontale (asse parallelo al piano) soffre inoltre della scalettatura degli strati e di un "soffitto" che si affloscia leggermente. Due soluzioni comuni:
- disegnare il foro orizzontale a forma di goccia d'acqua (punta a 45°) per evitare lo sbalzo;
- stampare il foro leggermente sottodimensionato e riprenderlo con punta da trapano o alesatore: è il metodo più preciso per un accoppiamento fine.
Orientamento e resistenza
Una clip o un dente flessibile deve essere orientato in modo che la flessione avvenga nel piano degli strati, mai perpendicolarmente: altrimenti si rompe alla prima sollecitazione. Un perno stampato in verticale è fragile a taglio; un perno stampato sdraiato è più robusto ma meno rotondo. Per i perni molto sollecitati, un'asta metallica inserita in un foro stampato è spesso la soluzione migliore.
Filettature, viti e inserti
Per assemblare pezzi stampati con la viteria, esistono diverse opzioni:
| Soluzione | Tenuta | Smontaggi ripetuti | Realizzazione |
|---|---|---|---|
| Vite autofilettante nella plastica | Discreta | Bassa (pochi cicli) | Foro pilota ~80-85% del diametro della vite |
| Filettatura stampata | Media | Media | Riservata ai passi larghi (M8 e oltre, o filettature dedicate) |
| Dado annegato in una sede esagonale | Buona | Buona | Sede con 0,2-0,3 mm di gioco |
| Inserto in ottone termoinserito | Ottima | Ottima | Foro al diametro consigliato dal produttore, montaggio con saldatore |
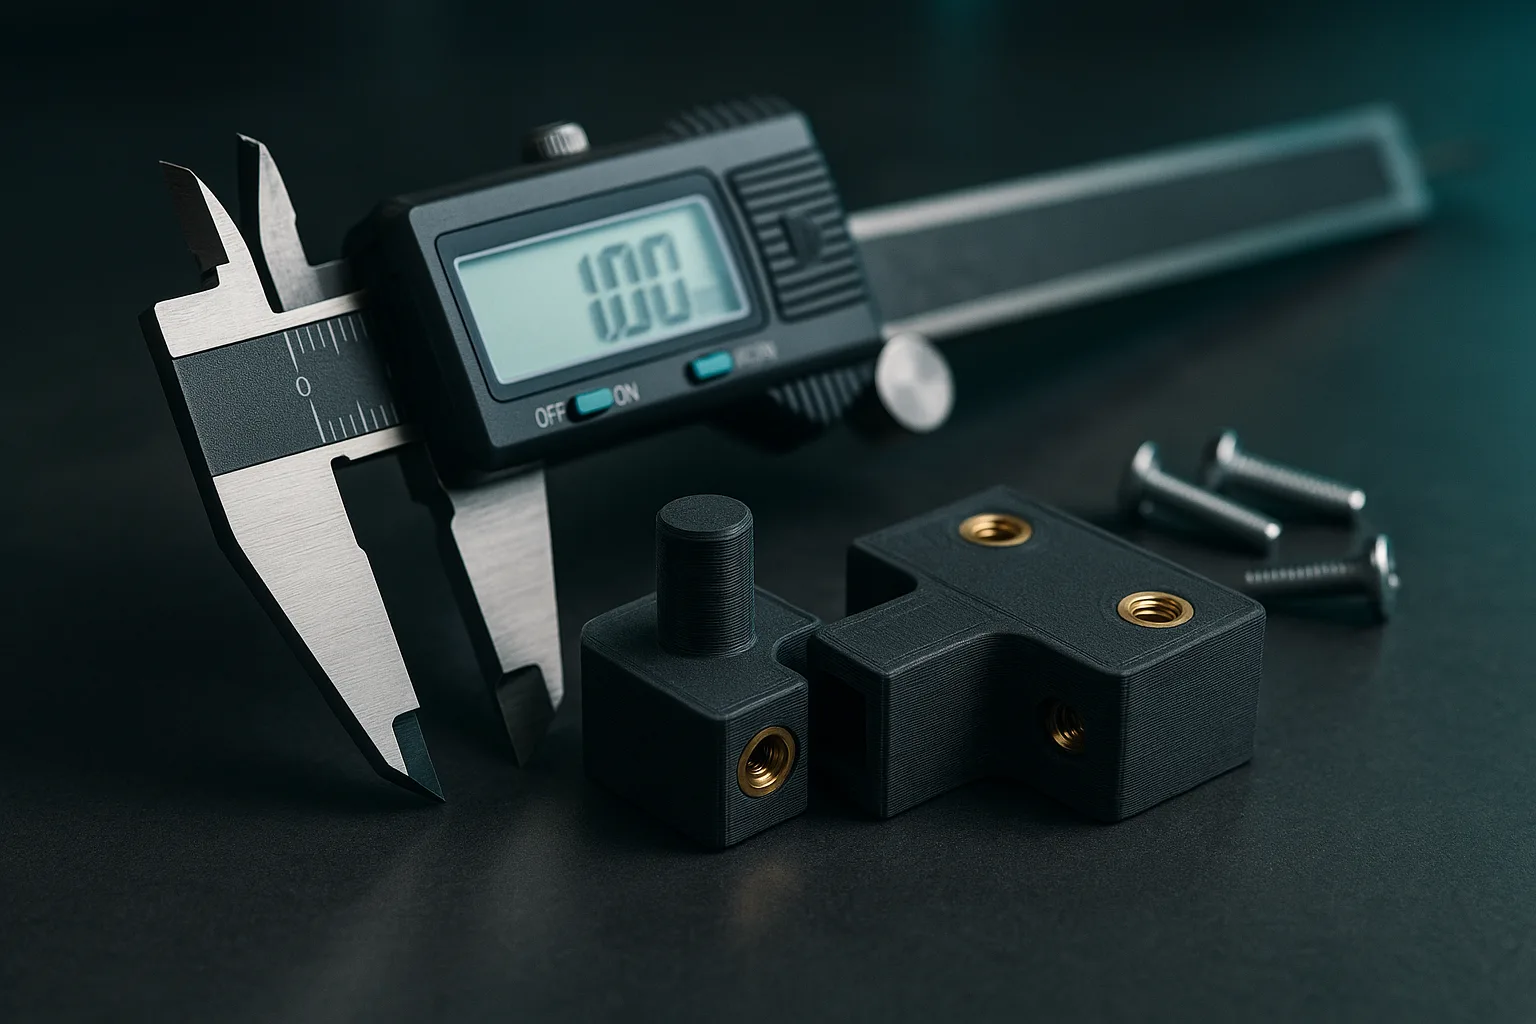
Gli inserti in ottone termoinseriti sono la soluzione professionale in FDM: si infilano a caldo in un foro leggermente sottodimensionato, la plastica fonde attorno alle zigrinature e si risolidifica. Prevedi almeno 1,5-2 mm di materiale attorno all'inserto e una profondità del foro superiore alla lunghezza dell'inserto per raccogliere il materiale spostato. Queste tecniche sono molto usate per dime e attrezzature di laboratorio.
Incastri, clip e pezzi stampati in opera
- Clip: dai alla linguetta una lunghezza sufficiente (almeno 5-10 volte il suo spessore) perché si flette senza rompersi, e preferisci il PETG, il nylon o il PA12 sinterizzato al PLA.
- Code di rondine e guide scorrevoli: smussa gli ingressi e prevedi 0,2-0,3 mm di gioco per faccia.
- Cerniere stampate in opera (print-in-place): conta almeno 0,4-0,5 mm di gioco in FDM, di più in SLS/MJF per permettere l'evacuazione della polvere.
- Pezzi grandi assemblati: aggiungi perni di centraggio e una superficie di incollaggio, piuttosto che un semplice bordo a bordo.
Se progetti in CAD parametrico, definisci il gioco come una variabile: potrai modificarlo in un secondo dopo la prova. È uno dei vantaggi descritti nel nostro articolo modello parametrico o mesh. Per un file già pronto, verifica anche i punti della nostra guida per preparare un file STL o 3MF.
Quando riproduci un pezzo che si incastra in un insieme esistente, misura il pezzo di alloggiamento piuttosto che il vecchio pezzo usurato. Una scansione 3D precisa dell'ambiente evita molti andirivieni; il nostro laboratorio dispone di uno scanner industriale con precisione pari o inferiore a 0,1 mm, e puoi richiedere una scansione 3D.
Checklist per un assemblaggio riuscito
- Individua le misure funzionali: fori, interassi, spessori di incastro. Le altre misure possono restare alla precisione standard del processo.
- Scegli il tipo di accoppiamento per ogni giunzione: stretto, scorrevole di precisione, scorrevole libero o libero.
- Integra il gioco nel modello, su un solo pezzo, piuttosto che affidarti a un'impostazione dello slicer.
- Esporta con una risoluzione sufficiente affinché i cerchi restino rotondi.
- Stampa un provino nel materiale e nell'orientamento definitivi se l'accoppiamento è critico.
- Prevedi la ripresa: fori da alesare, facce da levigare, inserti da montare, e lascia il materiale necessario.
- Segnala le misure critiche al laboratorio, con la tolleranza attesa, perché possa adattare orientamento e impostazioni.
Infine, sappi che lo Studio 3D IA permette di regolare con i cursori i parametri di un pezzo generato, incluse le sue misure di incastro, prima di ordinare la stampa. Per i pezzi di ricambio, la nostra guida ai pezzi di ricambio in stampa 3D completa questo approccio.
Domande frequenti
Che tolleranza prevedere per un incastro in stampa 3D?
In FDM con ugello da 0,4 mm, prevedi circa 0,2 mm di gioco totale per un accoppiamento scorrevole di precisione, e 0,3-0,4 mm per un movimento libero. In resina, generalmente basta la metà. Il metodo più affidabile resta stampare un provino di gioco nello stesso materiale.
Perché i fori stampati in 3D risultano troppo piccoli?
Il materiale depositato deborda leggermente verso l'interno dei contorni, e i cerchi esportati sono poligoni il cui diametro inscritto è più piccolo. Risultato: un foro FDM esce spesso 0,1-0,3 mm più piccolo. Allargalo nel modello oppure riprendilo con il trapano.
Qual è la precisione di una stampante 3D?
Una stampante FDM ben regolata raggiunge comunemente ±0,2 mm su pezzi di pochi centimetri. La stampa in resina scende a ±0,05-0,1 mm. La sinterizzazione di polvere SLS o MJF si colloca intorno a ±0,2-0,3 mm, e la precisione peggiora sulle grandi dimensioni.
Come fissare una vite in un pezzo stampato in 3D?
Per pochi montaggi, basta una vite autofilettante in un foro pilota. Per smontaggi frequenti o una coppia di serraggio elevata, usa un dado annegato in una sede esagonale o un inserto in ottone termoinserito. L'inserto offre la miglior tenuta in FDM.