Porque é que uma peça impressa nunca fica exatamente na cota
Uma peça impressa afasta-se sempre um pouco do seu modelo. Compreender a origem destes desvios permite antecipá-los em vez de os sofrer. Em FDM, as principais causas são:
- A largura do cordão: o material depositado esmaga-se e transborda ligeiramente. Os contornos exteriores tendem a aumentar, os furos a estreitar.
- A retração térmica: o plástico contrai ao arrefecer. O PLA retrai pouco; o ABS, o ASA e o nylon retraem mais, geralmente entre 0,5 e 1% consoante a geometria.
- A facetagem: um círculo exportado com poucas facetas transforma-se num polígono, cujo diâmetro inscrito é mais pequeno do que o previsto.
- O efeito "pé de elefante": as primeiras camadas, esmagadas sobre a base, transbordam alguns décimos de milímetro.
- O efeito de escada das camadas: no eixo Z, uma cota só pode ser resolvida ao passo da altura de camada (0,1 a 0,3 mm).
Em resina, a sobrepolimerização da luz à volta das zonas expostas produz um efeito semelhante: os furos e as folgas fecham-se ligeiramente. A pós-cura UV também pode provocar uma ligeira retração.
Precisão esperada consoante a tecnologia
Antes de dimensionar uma folga, é preciso conhecer a precisão realista do processo. Os valores abaixo são ordens de grandeza para peças de alguns centímetros; degradam-se em dimensões maiores.
| Tecnologia | Precisão típica | Menor folga fiável | Observações |
|---|---|---|---|
| FDM (bico de 0,4 mm) | ±0,2 mm | ~0,2 mm | Furos subdimensionados, anisotropia XY / Z |
| Resina SLA / MSLA | ±0,05 à 0,1 mm | ~0,1 mm | Excelente definição, risco de fusão em folgas demasiado finas |
| SLS / MJF | ±0,2 à 0,3 mm | ~0,3 à 0,5 mm | Pó retido em folgas demasiado apertadas |
Para compreender em detalhe as características de cada processo, consulte o nosso guia das tecnologias de impressão 3D. O material também conta: um PETG ou um nylon toleram melhor um ajuste apertado do que um PLA rígido e quebradiço; veja como escolher o material de impressão 3D.
As folgas a prever por tipo de ajuste
A folga é a diferença de dimensão entre duas peças que se montam. Aqui é indicada como folga total (diferença de diâmetro ou de largura), para um FDM bem calibrado com um bico de 0,4 mm. Em resina, pode geralmente dividir estes valores por dois.
| Tipo de ajuste | Comportamento pretendido | Folga FDM indicativa | Exemplo |
|---|---|---|---|
| Apertado (press-fit) | Montagem à força, sem desmontagem | 0 à 0,1 mm | Rolamento, cavilha, íman |
| Deslizante justo | Montagem à mão, sem folga percetível | 0,2 mm | Tampa ajustada, guia |
| Deslizante livre | Movimento fluido, ligeira folga | 0,3 à 0,4 mm | Eixo de dobradiça, gaveta |
| Livre | Montagem fácil, folga visível | 0,5 mm et plus | Peças impressas montadas, encaixes grosseiros |
Estes valores variam de máquina para máquina. Para uma peça crítica, o único método fiável continua a ser o teste: imprima um provete de folgas, uma pequena placa com vários furos ou ranhuras de 0,1 em 0,1 mm, no mesmo material e na mesma orientação da peça final.
Aplique a folga numa só das duas peças, de preferência a mais fácil de modificar (geralmente a peça fêmea). Se distribuir a folga pelas duas, arrisca-se a esquecê-la ou a duplicá-la numa revisão futura do modelo.
Furos, eixos e orientação
Furos verticais e horizontais
Um furo vertical (eixo perpendicular à base) sai geralmente 0,1 a 0,3 mm mais pequeno em FDM. Um furo horizontal (eixo paralelo à base) sofre ainda do efeito de escada das camadas e de um "teto" que cede ligeiramente. Duas soluções habituais:
- desenhar o furo horizontal em forma de gota de água (topo em ponta a 45°) para evitar o desnível em suspensão;
- imprimir o furo ligeiramente subdimensionado e retificá-lo com broca ou alargador: é o método mais preciso para um ajuste fino.
Orientação e resistência
Um clipe ou uma patilha que flete deve ser orientado para que a flexão ocorra no plano das camadas, nunca perpendicularmente: caso contrário, parte-se à primeira solicitação. Um eixo impresso na vertical é frágil ao corte; um eixo impresso deitado é mais resistente mas menos redondo. Para eixos muito solicitados, uma haste metálica inserida num furo impresso é muitas vezes a melhor solução.
Roscas, parafusos e insertos
Para montar peças impressas com parafusaria, existem várias opções:
| Solução | Resistência | Desmontagens repetidas | Implementação |
|---|---|---|---|
| Parafuso autorroscante no plástico | Correta | Fraca (alguns ciclos) | Furo piloto ~80-85% do diâmetro do parafuso |
| Rosca impressa | Média | Média | Reservado a passos largos (M8 ou superior, ou roscas dedicadas) |
| Porca embutida num alojamento hexagonal | Boa | Boa | Alojamento com 0,2 a 0,3 mm de folga |
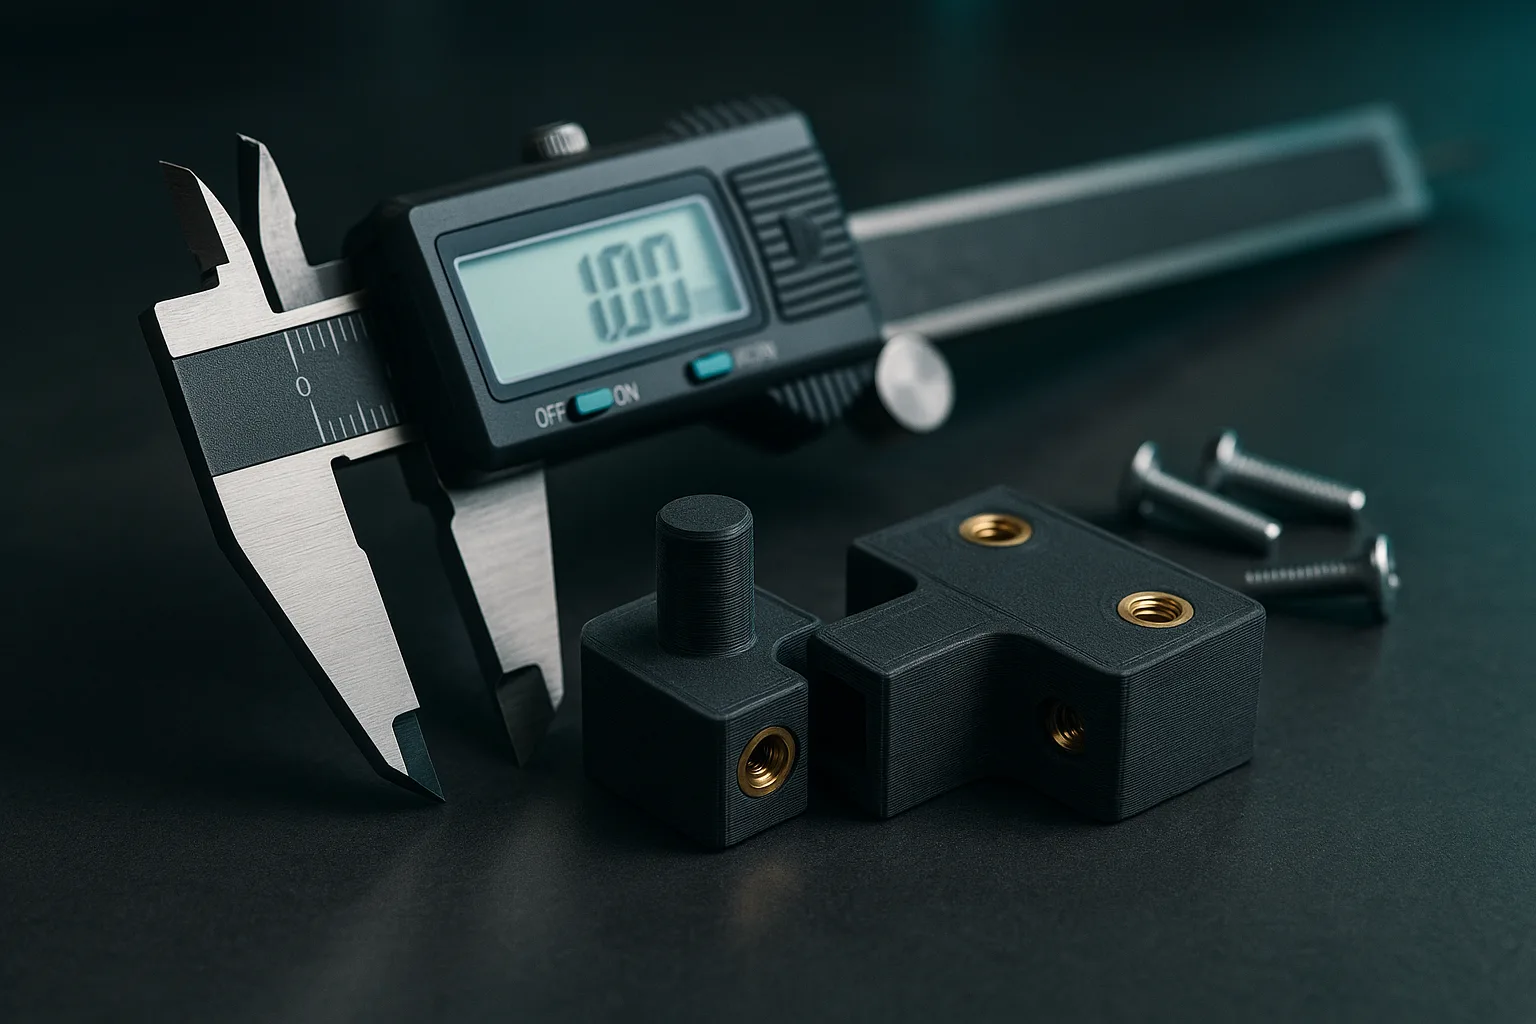
| Inserto de latão termoinserido | Muito boa | Muito boa | Furo no diâmetro recomendado pelo fabricante, montagem com ferro de soldar |
Os insertos de latão termoinseridos são a solução profissional em FDM: são inseridos a quente num furo ligeiramente subdimensionado, o plástico funde à volta das serrilhas e volta a solidificar. Preveja pelo menos 1,5 a 2 mm de material à volta do inserto e uma profundidade de furo superior ao comprimento do inserto para recolher o material deslocado. Estas técnicas são muito utilizadas nos gabaritos e ferramentas de oficina.
Encaixes, clipes e peças impressas montadas
- Clipes: dê à patilha um comprimento suficiente (pelo menos 5 a 10 vezes a sua espessura) para que flexione sem partir, e prefira o PETG, o nylon ou o PA12 sinterizado ao PLA.
- Rabos de andorinha e calhas: chanfre as entradas e preveja 0,2 a 0,3 mm de folga por face.
- Dobradiças impressas montadas (print-in-place): conte com pelo menos 0,4 a 0,5 mm de folga em FDM, mais em SLS/MJF para que o pó possa evacuar.
- Peças grandes montadas: acrescente pinos de centragem e uma superfície de colagem, em vez de um simples topo a topo.
Se conceber em CAD paramétrico, defina a folga como uma variável: poderá ajustá-la num segundo após o teste. É uma das vantagens descritas no nosso artigo modelo paramétrico ou malha. Para um ficheiro já pronto, verifique também os pontos do nosso guia para preparar um ficheiro STL ou 3MF.
Quando reproduzir uma peça que encaixa num conjunto existente, meça a peça de receção em vez da peça antiga desgastada. Uma digitalização 3D precisa do ambiente evita muitas idas e voltas; a nossa oficina dispõe de um scanner industrial com precisão igual ou inferior a 0,1 mm, e pode pedir uma digitalização 3D.
Checklist para uma montagem bem-sucedida
- Identifique as cotas funcionais: furos, entre-eixos, espessuras de encaixe. As restantes cotas podem manter a precisão padrão do processo.
- Escolha o tipo de ajuste para cada ligação: apertado, deslizante justo, deslizante livre ou livre.
- Integre a folga no modelo, numa só peça, em vez de contar com uma definição do fatiador.
- Exporte com uma resolução suficiente para que os círculos se mantenham redondos.
- Imprima um provete no material e na orientação definitivos se o ajuste for crítico.
- Preveja o acabamento: furos a alargar, faces a lixar, insertos a colocar, deixando o material necessário.
- Assinale as cotas críticas à oficina, com a tolerância esperada, para que possa adaptar a orientação e as definições.
Por fim, saiba que o Estúdio 3D IA permite ajustar por cursores os parâmetros de uma peça gerada, incluindo as suas cotas de encaixe, antes de encomendar a impressão. Para as peças de substituição, o nosso guia das peças de substituição em impressão 3D completa esta abordagem.
Perguntas frequentes
Que tolerância prever para um encaixe na impressão 3D?
Em FDM com um bico de 0,4 mm, preveja cerca de 0,2 mm de folga total para um ajuste deslizante justo, e 0,3 a 0,4 mm para um movimento livre. Em resina, metade costuma bastar. O mais fiável continua a ser imprimir um provete de folgas no mesmo material.
Por que razão os furos impressos em 3D ficam demasiado pequenos?
O material depositado transborda ligeiramente para o interior dos contornos, e os círculos exportados são polígonos cujo diâmetro inscrito é mais pequeno. Resultado: um furo FDM sai frequentemente 0,1 a 0,3 mm mais pequeno. Aumente-o no modelo ou retifique-o com broca.
Qual é a precisão de uma impressora 3D?
Uma impressora FDM bem calibrada atinge normalmente ±0,2 mm em peças de alguns centímetros. A impressão em resina desce para ±0,05 a 0,1 mm. A sinterização de pó SLS ou MJF situa-se à volta de ±0,2 a 0,3 mm, e a precisão degrada-se em dimensões maiores.
Como fixar um parafuso numa peça impressa em 3D?
Para algumas montagens, um parafuso autorroscante num furo piloto é suficiente. Para desmontagens frequentes ou um binário de aperto elevado, utilize uma porca embutida num alojamento hexagonal ou um inserto de latão termoinserido. O inserto oferece a melhor resistência em FDM.